Las empresas dedicadas al procesamiento de cerámica y piedra suelen enviar solicitudes de presupuesto sin el dato imprescindible que da sentido al resto de cifras del presupuesto: la concentración de sólidos en la alimentación, medida. Cuando esa cifra se calcula a partir del rendimiento de producción, en lugar de medirse mediante muestreo en el punto de recogida de la lechada, el error se propaga inmediatamente al tiempo de ciclo, al volumen de la cámara y al área de filtración, y la prensa que llega a la planta suele estar dimensionada para una lechada que no existe. El fallo en la puesta en marcha se considera entonces un problema del proveedor, cuando en realidad se trataba de un problema de datos desde el principio. La solución pasa por saber exactamente qué parámetros del proceso deben fijarse antes de que un presupuesto de filtro prensa pueda evaluarse en función de sus méritos técnicos, en lugar de aceptarse a ciegas.
Recopilar los datos sobre el volumen diario de lodos y las hipótesis relativas a las horas de funcionamiento
El volumen diario de lodos y la estructura de los turnos son requisitos previos para el cálculo de las dimensiones, no información adicional para una carta de presentación. Sin ellos, un proveedor no puede determinar cuántos ciclos de filtración caben dentro del margen operativo ni qué volumen debe procesar cada ciclo; y sin esas cifras, la superficie de filtración y el número de cámaras se convierten en conjeturas disfrazadas de decimales.
La lógica del cálculo es sencilla: se divide el volumen diario de lodos entre los ciclos diarios para obtener el volumen por ciclo y, a continuación, se dimensiona la prensa para que pueda procesar ese volumen dentro del tiempo de llenado disponible. A modo de ejemplo de esta estructura, una instalación que genere 1.800 galones al día en un turno de 8 horas podría planificar tres ciclos de 600 galones cada uno. El número de ciclos no es un parámetro de diseño fijo, sino que se deriva del tiempo de filtración por ciclo, que a su vez depende de los objetivos relativos a los sólidos de alimentación y a la humedad de la torta, que se abordan en pasos posteriores. Considerar los ciclos diarios como una suposición en lugar de como un resultado derivado es un error de planificación habitual que comprime toda la cadena de dimensionamiento.
La hipótesis sobre las horas de funcionamiento también debe especificar claramente la estructura de los turnos: si la prensa funciona de forma continua entre turnos, si un turno incluye tiempo para el mantenimiento y si está previsto el funcionamiento durante el fin de semana. Una prensa dimensionada para una jornada de 16 horas resultará insuficiente si la tasa de generación de lodos se mantiene durante las 24 horas, pero el horario de funcionamiento se ha indicado erróneamente. Confirmar el volumen diario en unidades coherentes —es preferible utilizar metros cúbicos al día para equipos especificados en el sistema métrico— y combinarlo con un horario de turnos claro es el requisito mínimo para iniciar una conversación técnicamente creíble sobre el dimensionamiento.
Mide los sólidos del pienso en lugar de hacer estimaciones a partir de la producción
La concentración de sólidos en la alimentación es la variable que con mayor frecuencia se estima en lugar de medirse, y las consecuencias de ese atajo varían directamente en función del margen de error de la estimación. Una suspensión con 5% de sólidos secos en peso requiere aproximadamente el doble de tiempo de ciclo de llenado que una suspensión con 10%, una diferencia lo suficientemente grande como para reducir a la mitad los ciclos disponibles por turno y elevar el área de filtración necesaria muy por encima de lo que especificaría un presupuesto basado en supuestos predeterminados.
El umbral de 3% de sólidos secos merece una atención especial. Por debajo de esa concentración, los métodos de dimensionamiento estándar y los supuestos por defecto que suelen aplicar los proveedores dejan de ser puntos de partida fiables. Las suspensiones tan diluidas —ya sea por arrastre de agua de lavado, recirculación o variaciones estacionales en la materia prima— requieren un tratamiento específico en el modelo de dimensionamiento, y una prensa seleccionada sin tener en cuenta ese régimen rendirá por debajo de lo esperado siempre que la materia prima se diluya hasta alcanzar o quedar por debajo de ese nivel. La respuesta adecuada cuando los sólidos de la materia prima son variables consiste en tomar muestras en condiciones de funcionamiento representativas, y no en calcular la media del rango y dimensionar en función del punto medio.
El método de muestreo también es importante. Para la caracterización de lodos en esta fase, la norma ISO 5667-13:2011 ofrece orientaciones sobre el muestreo representativo de lodos, lo cual resulta relevante siempre que la composición de la materia prima sea variable o resulte difícil acceder a ella en un único punto del flujo del proceso.
| Sólidos del pienso (% de peso seco) | Repercusiones en el tiempo de ciclo | Aspectos que hay que aclarar con el proveedor |
|---|---|---|
| Tres monedas de un penique | Las medidas estándar no sirven; requiere un tratamiento especial y ciclos más largos | Método adecuado para la selección de prensas para lodos muy diluidos |
| 5% | El tiempo de ciclo de llenado es aproximadamente el doble que el de los sólidos 10% | La holgura del tiempo de ciclo debe reflejar la concentración real de alimentación |
| 10% | Tiempo de ciclo de llenado más corto; se utiliza a menudo como referencia para el dimensionamiento | Confirma que este valor coincide con el de los sólidos del proceso medidos |
La consecuencia de omitir la medición no es solo un tamaño de imprenta incorrecto, sino una asignación errónea del tiempo de ciclo que solo se hace evidente bajo carga operativa. Una imprenta que supera la medida del papel con una densidad de 10% se quedará corta la primera semana que funcione con una alimentación constante de 5%, y la corrección en esa fase suele implicar añadir una segunda imprenta o aceptar un cuello de botella en la producción.
Convertir el objetivo de humedad del bizcocho en los requisitos de la cámara o del área de filtración
Un valor objetivo de humedad del bizcocho expresado en porcentaje no es una especificación del área de filtración. Para convertirlo en volumen de la cámara es necesario realizar un balance de masa que pocas solicitudes de presupuesto incluyen y que aún menos compradores comprueban.
El proceso de cálculo consta de cuatro pasos: determinar la masa diaria de sólidos secos que entra en la prensa; dividirla por la fracción objetivo de sólidos secos de la torta para obtener la masa total de torta húmeda al día; dividirla por la densidad de la torta para obtener el volumen de la torta al día; y, por último, dividirla por el número de ciclos al día para obtener el volumen de la cámara que debe albergar cada ciclo. A modo de ejemplo —no como referencia estándar de materiales—, una instalación que procese 330 kg al día de sólidos secos y que tenga como objetivo una fracción de sólidos secos en la torta de 30%, con una densidad de la torta estimada de 1,4 kg/dm³, obtiene un volumen de torta por ciclo que condiciona directamente la selección de la cámara. Los compradores deben sustituir esas cifras por los valores medidos de su propia suspensión; el uso de datos ilustrativos como valores predeterminados reproduce exactamente el problema de las suposiciones del proveedor que este paso pretende corregir.
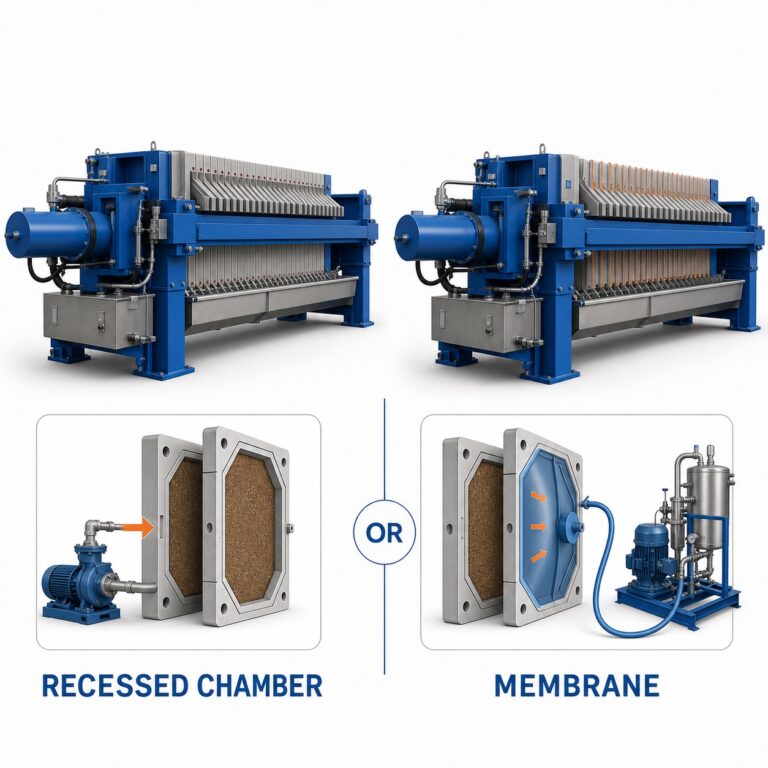
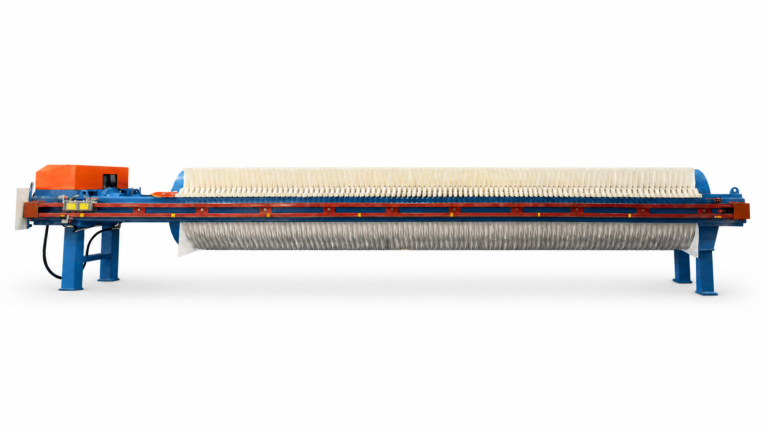
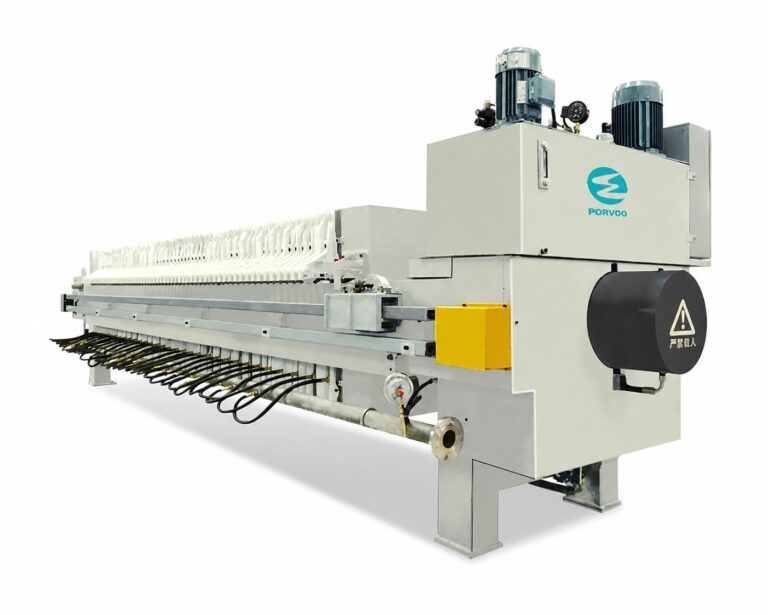
En este caso, hay que encontrar un equilibrio entre la sequedad del pastel y la superficie de filtración. Una torta más seca reduce el volumen de manipulación y eliminación, pero requiere un tiempo de filtración más largo y, potencialmente, una presión de prensado más elevada, lo que inclina la elección del equipo hacia un filtro prensa de membrana en lugar de una configuración de placas empotradas. Si el objetivo de humedad se establece por debajo de lo que permite la resistencia a la filtración de la suspensión dentro del tiempo de ciclo disponible, la limitación no es el tamaño del filtro prensa, sino las expectativas del proceso, y esa distinción debe resolverse antes de especificar el volumen de la cámara. Para aplicaciones en las que el grado de secado de la torta determina la decisión de selección, Filtro prensa de membrana Estas configuraciones ofrecen la función de fase de compresión, que modifica el nivel de humedad que se puede alcanzar dentro de un intervalo de ciclo fijo.
Incluir el tiempo del ciclo de limpieza y descarga en el cálculo de la capacidad
El tiempo de filtración no es lo mismo que el tiempo de ciclo. La diferencia entre ambas cifras es precisamente donde fallan la mayoría de los cálculos de capacidad.
En el caso de las prensas con un volumen de cámara igual o inferior a 125 pies cúbicos, la apertura de la placa, la purga de aire y la descarga de la torta añaden aproximadamente 45 minutos a cada ciclo como margen de planificación, antes incluso de que se procese un solo litro del siguiente ciclo. Se trata de una cifra ampliamente utilizada por los profesionales, no de una especificación del fabricante, pero refleja la realidad mecánica de lo que ocurre entre el final de la filtración y el inicio del siguiente llenado. Un modelo de dimensionamiento que omita esta constante mostrará un rendimiento adecuado sobre el papel, mientras que, en la práctica, la prensa se retrasará respecto al horario previsto desde el primer turno.
Cuando el proceso requiere además un soplado del núcleo o un lavado del pastel, la constante de no filtración supera esa referencia de 45 minutos. Tanto el soplado del núcleo para despejar el canal de alimentación como el lavado del pastel para cumplir con una especificación de calidad del filtrado o de sólidos residuales consumen tiempo que queda totalmente fuera de la fase de filtración. Este aumento no es fijo —depende de la geometría de la prensa, el volumen de lavado y la duración del soplado—, lo que significa que debe estimarse para la configuración específica objeto del presupuesto, y no darse por sentado que es insignificante.
La consecuencia en materia de contratación es directa: un presupuesto que indique el área de filtración y el volumen de la cámara sin especificar el tiempo de ciclo estimado —y sin desglosar dicho tiempo de ciclo en la fase de filtración y la constante de no filtración— no permite verificar la precisión de la capacidad. Pida a los proveedores que muestren el desglose completo del tiempo de ciclo, incluyendo el margen para la manipulación mecánica, antes de aceptar el dimensionamiento como válido. Para conocer la metodología de dimensionamiento que analiza en detalle los componentes del tiempo de ciclo, consulte el Guía de dimensionamiento y especificaciones de las prensas de filtro de placas empotradas explica cada paso del cálculo de forma detallada.
Especifica si el dimensionamiento se basa en el caudal máximo medio o en el caudal futuro.
Todo modelo de dimensionamiento requiere un caudal de diseño, y la elección entre un caudal medio, máximo o previsto para el futuro no es un ajuste menor, sino que determina qué prensa debe instalarse en la planta durante toda la vida útil de la instalación.
Dimensionar la instalación en función del caudal medio diario significa que la prensa funciona a plena capacidad en condiciones normales y no dispone de margen cuando se producen picos en el caudal de alimentación —durante períodos de alta producción, variaciones estacionales o cambios en los equipos aguas arriba que aumentan el consumo de agua—. Una prensa con una utilización de 100% con un caudal medio no dispone de margen para un aumento de la producción de 20% ni de capacidad para absorber una segunda línea de procesamiento sin necesidad de sustitución. Dimensionar la instalación en función del caudal máximo supone un coste de inversión adicional, pero modifica el perfil de riesgo: la prensa funciona con margen de maniobra en condiciones normales, lo que también reduce el desgaste mecánico y prolonga la vida útil de las placas.
El flujo futuro es una decisión independiente que requiere información de la planificación de la producción, no de la ingeniería de procesos. Si la planta cuenta con un plan de ampliación de capacidad documentado dentro de la vida útil de la prensa, el dimensionamiento debe reflejar el volumen futuro previsto, no la media actual. Si la ampliación es hipotética, el enfoque más justificado consiste en dimensionar en función del flujo máximo registrado y confirmar que la prensa puede ampliarse —añadiendo placas o instalando una unidad en paralelo— sin necesidad de sustituirla por completo. Dejar esta cuestión sin definir en la solicitud de presupuesto traslada la suposición al proveedor, quien carece de base para hacerla y tiene todos los motivos para dimensionar de forma conservadora, limitándose únicamente al volumen indicado.
Pide a los proveedores que expongan las hipótesis en las que se basa la selección del modelo
Los proveedores que trabajan con solicitudes de presupuesto incompletas rellenan los huecos con valores por defecto. Estos valores por defecto no son aleatorios —suelen situarse en torno a 301 TP3T de sólidos secos en la torta, 75 lb/ft³ de densidad de la torta y 3 ciclos por jornada operativa de 8 horas—, pero no se validan con respecto a la suspensión real del comprador, y el modelo de dimensionamiento basado en ellos solo es tan preciso como la correspondencia entre esos valores por defecto y el proceso real.
Solicitar la divulgación de estas hipótesis es un control de revisión que debería figurar explícitamente en la solicitud de presupuesto, en lugar de plantearse una vez recibidas las ofertas. Un proveedor que exponga abiertamente sus hipótesis permite al comprador comparar los valores por defecto con los datos medidos del proceso e identificar en qué puntos el modelo se desvía de la realidad. Un proveedor que no exponga sus hipótesis ha elaborado un resultado de dimensionamiento que no puede ser auditado.
| Suposición | Incumplimiento típico por parte del proveedor | Por qué es importante la validación |
|---|---|---|
| Sólidos secos del bizcocho | 30% | El objetivo de humedad real modificó el volumen necesario de la cámara |
| Densidad del pastel | 75 lb/ft³ | Las variaciones de densidad modifican la superficie de filtrado necesaria por ciclo |
| Ciclos por jornada laboral de 8 horas | 3 | El ciclo real puede variar; el valor estimado determina la capacidad de la prensa |
La consecuencia a largo plazo de aceptar valores predeterminados no validados se hace patente en la puesta en marcha, cuando la máquina alcanza el rendimiento para el que se diseñó —y no el rendimiento que la planta realmente necesita—. En esa fase, la solución pasa por utilizar la máquina más allá de su número de ciclos de diseño o aceptar una falta de capacidad y adquirir equipo adicional. Ambas opciones resultan más costosas que una auditoría de supuestos previa a la solicitud de presupuesto.
Rechaza las ofertas que no se basen en los datos del proceso
Un presupuesto que no se base en datos de proceso específicos no es una estimación prudente: se trata de un cálculo de dimensiones realizado sin los datos necesarios para realizar dicho cálculo de forma responsable, y aceptarlo transfiere íntegramente al comprador el riesgo de una selección incorrecta.
La filtrabilidad es la variable que hace que este riesgo sea concreto. La arena se desaguada en unos 10 a 30 minutos en condiciones de prensado; el hidróxido de aluminio puede requerir de 2 a 6 horas para el mismo diferencial de presión. Una prensa configurada para un material resultaría claramente insuficiente para el otro, y sin embargo ambos aparecen en los flujos de residuos del procesamiento industrial de cerámica y piedra. Un presupuesto que no especifique qué filtrabilidad del material se ha utilizado en el cálculo del tiempo de ciclo no ofrece ninguna base para evaluar si dicho tiempo de ciclo es fiable para la suspensión real.
Los cuatro datos obligatorios —tipo de lodos, porcentaje de sólidos secos, volumen diario de lodos y tiempo de tratamiento permitido al día— son los datos mínimos necesarios para cualquier modelo de dimensionamiento que pueda verificarse. Su ausencia constituye un motivo técnicamente justificable para rechazar el presupuesto, y no se trata simplemente de una preferencia por disponer de más detalles.
| Datos obligatorios | Por qué es fundamental | Riesgo en caso de pérdida |
|---|---|---|
| Tipo de lechada (p. ej., arena, hidróxido de aluminio) | El tiempo de filtración varía entre 10 y 30 minutos y entre 2 y 6 horas. | La elección del tamaño se convierte en una incógnita; riesgo de rendimiento inferior al esperado |
| Porcentaje de sólidos secos | Influye directamente en la duración del ciclo de llenado y en el volumen del pastel | Asignación incorrecta del tamaño de la prensa y del ciclo |
| Volumen diario de lodos | Define el número de ciclos al día y el volumen por ciclo | No es posible determinar la capacidad |
| Tiempo de procesamiento permitido al día | Establece el intervalo de funcionamiento de los ciclos de filtración | Es posible que la prensa no se ajuste al horario de la planta o al caudal máximo. |
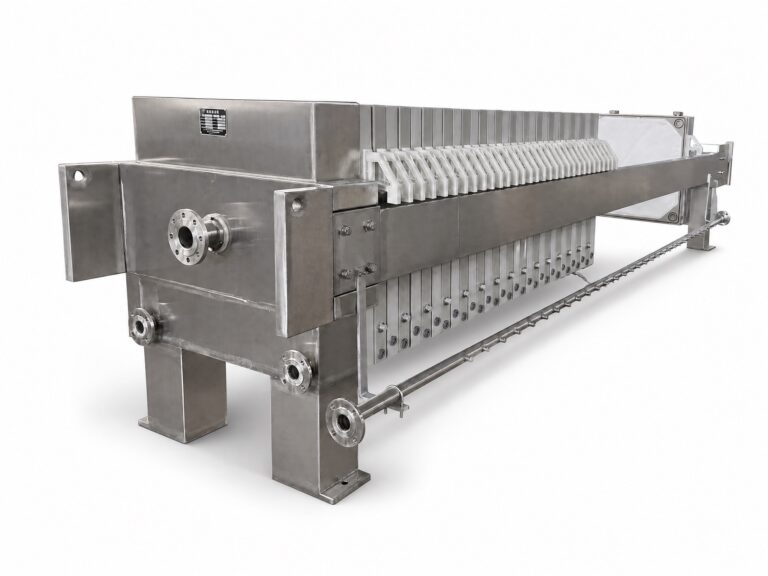
Esta distinción es importante en el ámbito de la contratación pública: un presupuesto que incluya estos datos y especifique sus supuestos puede compararse con los presupuestos de la competencia en igualdad de condiciones. Un presupuesto que los omita no puede evaluarse en función de sus méritos técnicos, sino únicamente en función del precio, lo que significa que cualquier ventaja aparente en cuanto al coste no puede verificarse hasta que la prensa esté en servicio. Para los compradores que deseen comprender cómo se traducen los datos requeridos en un cálculo de dimensionamiento específico antes de enviar la solicitud de presupuesto, Cómo calcular la capacidad necesaria de un filtro prensa en función del volumen diario de lodo y la concentración de sólidos explica detalladamente la conversión de volumen a capacidad. Las opciones de equipamiento para aplicaciones con lodos cerámicos y de piedra, en las que los objetivos de sólidos de alimentación y de humedad de la torta varían considerablemente, incluyen tanto Filtro prensa de placas y marcos empotrado y las configuraciones de las membranas, en función de dónde se sitúe el nivel de humedad deseado en relación con lo que pueden lograr el drenaje por gravedad y la presión de filtración estándar.
Lo más útil que puede hacer un comprador antes de emitir una solicitud de presupuesto (RFQ) es separar los datos que ha medido de los que ha estimado, y tratar las cifras estimadas como cuestiones abiertas en lugar de como datos de entrada. La concentración de sólidos en la materia prima, el nivel de humedad deseado de la torta y el volumen máximo diario son los tres parámetros que con mayor frecuencia se dan por supuestos en lugar de confirmarse, y cada uno de ellos tiene un efecto directo y trazable sobre el área de filtración, el volumen de la cámara y el tiempo de ciclo que calculará el proveedor. Un presupuesto que no muestre cómo se han utilizado esos parámetros no es un resultado de dimensionamiento; es un precio asociado a un modelo no verificable.
Antes de comparar presupuestos, comprueba que cada proveedor haya especificado los sólidos de la materia prima, el volumen diario, las horas de funcionamiento, el desglose del tiempo de ciclo —incluida la manipulación mecánica— y la hipótesis sobre la humedad de la torta en la que se basa la selección de la cámara. Si alguno de estos datos difiere entre los presupuestos, la comparación se realiza entre diferentes escenarios de dimensionamiento, no entre diferentes precios para la misma solución. Resolver esa diferencia antes de la adjudicación del contrato es el momento en el que se gestiona o se transfiere el riesgo de dimensionamiento.
Preguntas frecuentes
P: ¿Qué debemos hacer si la concentración de sólidos en la alimentación varía considerablemente de un turno a otro, en lugar de mantenerse estable?
R: Se deben tomar muestras en todo el rango de condiciones de funcionamiento y dimensionar la prensa para el extremo más diluido del peor de los casos, no para el valor medio. Una prensa dimensionada para un valor medio no dará la talla en todos aquellos turnos en los que los sólidos de la alimentación caigan hacia el extremo más diluido; y en el procesamiento de cerámica y piedra, esa dilución suele ser predecible a partir de los ciclos de lavado o los patrones de recirculación. La norma ISO 5667-13:2011 ofrece orientación sobre el muestreo representativo de lodos cuando la composición de la materia prima es inconsistente o difícil de determinar en un único punto.
P: Una vez completado el paquete de datos de la solicitud de presupuesto, ¿cuál es la forma correcta de comparar dos presupuestos que indican volúmenes de cámara diferentes para la misma capacidad especificada?
R: Solicita a ambos proveedores el desglose completo de la duración del ciclo —la duración de la fase de filtración más el margen para la manipulación mecánica— antes de comparar los volúmenes de las cámaras. Unos volúmenes de cámara diferentes para una misma capacidad reflejan casi siempre diferentes estimaciones del número de ciclos por turno, diferentes valores predeterminados de sólidos en la alimentación o diferentes supuestos sobre los sólidos secos de la torta. Hasta que no se revelen esos datos y se cotejen con los datos de proceso medidos por tu empresa, las dos ofertas están valorando diferentes escenarios de dimensionamiento, no la misma solución a diferentes costes.
P: ¿Se aplica la constante de 45 minutos sin filtración independientemente del tamaño de la prensa, o varía en el caso de configuraciones más grandes?
R: El margen de planificación de 45 minutos se aplica específicamente a las prensas con un volumen de cámara igual o inferior a 125 pies cúbicos. En el caso de configuraciones más grandes, la distancia de desplazamiento de la placa, el área de descarga y el volumen de purga aumentan, por lo que el tiempo de manipulación mecánica superará ese valor de referencia. El enfoque correcto para las prensas más grandes es solicitar la constante de no filtración indicada por el proveedor para la configuración específica presupuestada, y no aplicar por defecto la cifra correspondiente a las prensas pequeñas.
P: ¿Es suficiente siempre una configuración de placas empotradas para las suspensiones de cerámica y piedra, o es necesario cambiar el tipo de equipo en función del nivel de humedad deseado?
R: El tipo de equipo debe ajustarse al objetivo de humedad, no determinarlo de antemano. Las prensas de placas empotradas logran la deshidratación únicamente mediante la presión de filtración; cuando el objetivo de humedad de la torta es más estricto de lo que dicha presión puede proporcionar dentro del tiempo de ciclo disponible, una configuración de membrana con una fase de compresión cambia lo que se puede conseguir sin alargar el ciclo. El punto de decisión es si el objetivo de humedad se encuentra dentro de lo que alcanza la presión de filtración estándar para la resistencia a la filtración de su lodos específico; esto no se puede determinar sin medir los sólidos de la alimentación y realizar una evaluación de la filtrabilidad.
P: Si la planta tiene prevista una ampliación de la capacidad, pero aún no se ha aprobado, ¿merece la pena dimensionar la prensa ahora mismo para el caudal futuro?
R: Determina el tamaño en función del pico de corriente medido y confirma explícitamente con el proveedor si la prensa seleccionada puede ampliarse —añadiendo placas o instalando una unidad en paralelo— sin necesidad de sustituirla por completo. Dimensionar en función de un volumen futuro hipotético supone añadir un coste de inversión verificado frente a una necesidad aún no confirmada. La postura más defendible es documentar el escenario de expansión en la solicitud de presupuesto para que los proveedores diseñen teniendo en cuenta la capacidad de ampliación, al tiempo que se basa el dimensionamiento principal en el volumen que puedes medir y comprometer en la actualidad.