As empresas de processamento de cerâmica e pedra costumam enviar solicitações de cotação sem o único dado que dá sentido a todos os outros números da cotação: a concentração medida de sólidos na alimentação. Quando esse valor é estimado com base no rendimento da produção, em vez de ser medido por amostragem no ponto de coleta da pasta, o erro se reflete imediatamente no tempo de ciclo, no volume da câmara e na área de filtração — e a prensa que chega ao local muitas vezes é dimensionada para uma pasta que não existe. A falha no comissionamento é então tratada como um problema do fornecedor, quando, na verdade, era um problema de dados desde o início. O que resolve isso é saber exatamente quais parâmetros do processo devem ser definidos antes que uma cotação de filtro-prensa possa ser avaliada com base em méritos técnicos, em vez de ser aceita com base em suposições.
Coletar os dados relativos ao volume diário de lama e às estimativas de horas de operação
O volume diário de polpa e a estrutura dos turnos são pré-requisitos para os cálculos de dimensionamento, e não informações complementares para uma carta de apresentação. Sem esses dados, um fornecedor não consegue determinar quantos ciclos de filtração cabem na janela operacional nem qual o volume que cada ciclo deve processar — e, sem esses números, a área de filtração e o número de câmaras tornam-se suposições disfarçadas de casas decimais.
A lógica de cálculo é simples: divida o volume diário de polpa pelo número de ciclos por dia para obter o volume por ciclo e, em seguida, dimensione a prensa para processar esse volume dentro do tempo de enchimento disponível. Para ilustrar essa estrutura, uma unidade que gere 1.800 galões por dia em um turno operacional de 8 horas poderia planejar três ciclos de 600 galões cada. O número de ciclos não é um parâmetro fixo de projeto — ele é derivado do tempo de filtração por ciclo, que, por sua vez, depende dos sólidos de alimentação e das metas de umidade do bolo, abordadas em etapas posteriores. Tratar os ciclos por dia como uma suposição, em vez de um resultado derivado, é um erro comum de planejamento que comprime toda a cadeia de dimensionamento.
A premissa relativa às horas de operação também precisa ser explícita quanto à estrutura dos turnos: se a prensa opera continuamente entre os turnos, se um turno inclui acesso para manutenção e se está prevista a operação nos finais de semana. Uma prensa dimensionada para um dia de operação de 16 horas ficará subdimensionada se a taxa de geração de polpa funcionar 24 horas, mas a janela de operação tiver sido informada incorretamente. Confirmar o volume diário em unidades consistentes — metros cúbicos por dia é preferível para equipamentos especificados no sistema métrico — e associá-lo a um cronograma de turnos claro é o mínimo necessário para iniciar uma discussão sobre dimensionamento que seja tecnicamente confiável.
Meça a quantidade de sólidos na ração, em vez de estimá-la com base na produção
A concentração de sólidos na alimentação é a única variável mais frequentemente estimada em vez de medida, e as consequências desse atalho variam diretamente com o grau de imprecisão da estimativa. Uma pasta com 5% de sólidos secos em peso requer aproximadamente o dobro do tempo de ciclo de enchimento de uma pasta com 10% — uma diferença grande o suficiente para reduzir pela metade os ciclos disponíveis por turno e elevar a área de filtração necessária bem além do que uma cotação baseada em suposições padrão especificaria.
O limite de 3% de sólidos secos merece atenção especial. Abaixo dessa concentração, os métodos padrão de dimensionamento e as premissas padrão que os fornecedores costumam aplicar não são mais pontos de partida confiáveis. Pastas tão diluídas — seja devido ao arrastamento de água de lavagem, recirculação ou variação sazonal da alimentação — exigem tratamento específico no modelo de dimensionamento, e uma prensa selecionada sem levar em conta esse regime apresentará desempenho inferior sempre que a alimentação se diluir até esse nível ou abaixo dele. A resposta adequada quando os sólidos da alimentação são variáveis é coletar amostras em condições operacionais representativas, e não calcular a média do intervalo e dimensionar com base no ponto médio.
O método de amostragem também é importante. Para a caracterização de lamas nesta etapa, a norma ISO 5667-13:2011 fornece orientações sobre a amostragem representativa de lamas, o que é relevante sempre que a composição da matéria-prima for inconsistente ou de difícil acesso em um único ponto do fluxo do processo.
| Sólidos da ração (% de peso seco) | Implicações do tempo de ciclo | O que esclarecer com o fornecedor |
|---|---|---|
| <3% | O dimensionamento padrão não funciona; requer tratamento especial e ciclos mais longos | Método adequado de seleção de prensa para suspensões muito diluídas |
| 5% | O tempo do ciclo de enchimento é aproximadamente o dobro do dos sólidos 10% | A margem de tempo do ciclo deve refletir a concentração real de alimentação |
| 10% | Tempo de ciclo de enchimento mais curto; frequentemente utilizado como referência para o dimensionamento | Confirme se esse valor corresponde aos sólidos medidos no processo |
A consequência de ignorar a medição não é apenas um tamanho incorreto da impressora — é uma alocação incorreta do tempo de ciclo que só se torna visível sob carga operacional. Uma impressora que atinge a dimensão do papel com 10% de sólidos ficará aquém na primeira semana em que operar com alimentação consistente de 5%, e a correção nessa fase normalmente envolve adicionar uma segunda impressora ou aceitar um gargalo na produção.
Converter a meta de umidade do bolo em necessidades da câmara ou da área de filtragem
Um valor-alvo de umidade do bolo expresso em porcentagem não constitui uma especificação da área de filtração. A conversão desse valor em volume da câmara requer um balanço de massa que poucas solicitações de cotação incluem e que ainda menos compradores verificam.
O processo de cálculo passa por quatro etapas: determinar a massa diária de sólidos secos que entra na prensa; dividir por a fração alvo de sólidos secos do bolo para obter a massa total do bolo úmido por dia; dividir pela densidade do bolo para obter o volume do bolo por dia; e, por fim, dividir pelo número de ciclos por dia para obter o volume da câmara que cada ciclo deve acomodar. A título de exemplo — e não como referência padrão para materiais —, uma instalação que processa 330 kg por dia de sólidos secos, com meta de 30% de sólidos secos no bolo e uma densidade presumida de 1,4 kg/dm³, chega a um volume de bolo por ciclo que condiciona diretamente a escolha da câmara. Os compradores devem substituir esses números por valores medidos a partir de sua própria pasta; usar dados ilustrativos como padrões reproduz exatamente o problema das suposições do fornecedor que esta etapa se destina a corrigir.
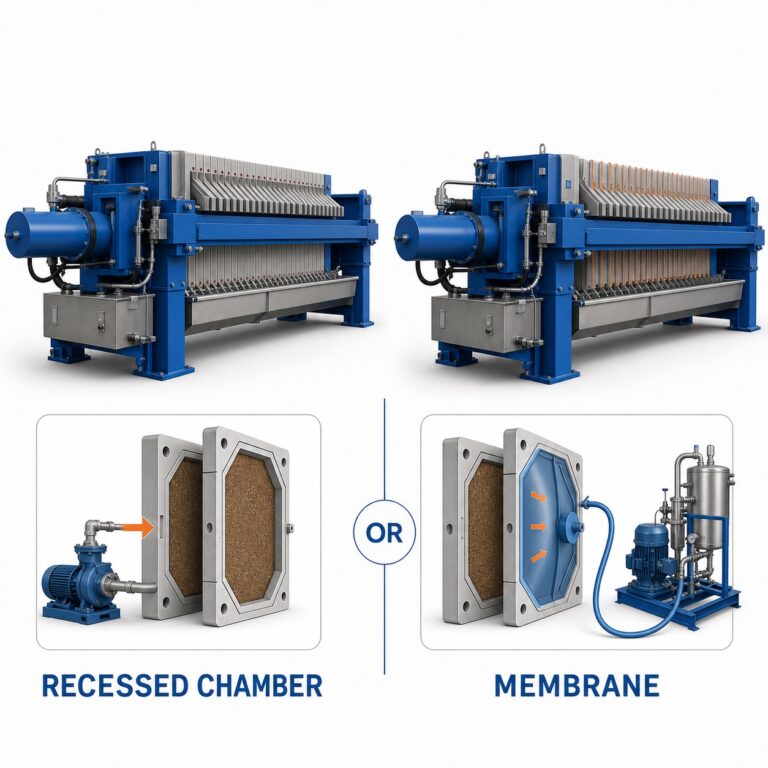
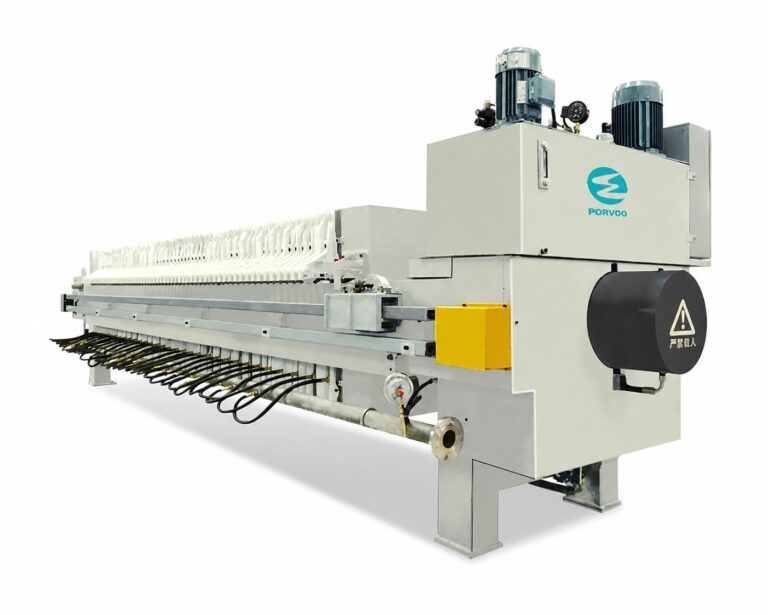
A escolha aqui é entre a secura do bolo e a área de filtração. Um bolo mais seco reduz o volume de manuseio e descarte, mas exige um tempo de filtração mais longo e uma pressão de espremedura potencialmente mais alta — o que direciona a escolha do equipamento para um filtro-prensa de membrana, em vez de uma configuração de placas recuadas. Se a meta de umidade for definida de forma mais restritiva do que a resistência à filtração da pasta permite dentro do tempo de ciclo disponível, a restrição não é o tamanho do filtro-prensa, mas a expectativa do processo, e essa distinção precisa ser esclarecida antes que o volume da câmara seja especificado. Para aplicações em que a secura do bolo determina a decisão de seleção, Prensa de filtro de membrana Essas configurações oferecem a capacidade de fase de compressão, que altera o nível de umidade que pode ser alcançado dentro de um intervalo de ciclo fixo.
Incluir o tempo de ciclo de limpeza e descarga nos cálculos de capacidade
O tempo de filtragem não é o tempo de ciclo. É justamente nessa diferença entre esses dois valores que a maioria dos cálculos de capacidade falha.
Para prensas com volume de câmara igual ou inferior a 125 pés cúbicos, a abertura da placa, a purga de ar e a descarga do bolo acrescentam aproximadamente 45 minutos a cada ciclo como margem de planejamento — antes mesmo que um único litro do próximo ciclo seja processado. Esse é um valor amplamente utilizado na prática, e não uma especificação do fabricante, mas reflete a realidade mecânica do que ocorre entre o fim da filtração e o início do próximo enchimento. Um modelo de dimensionamento que omita essa constante apresentará uma produtividade adequada no papel, enquanto a prensa, na prática, ficará atrasada em relação ao cronograma desde o primeiro turno.
Quando o processo também requer a purga do núcleo ou a lavagem do bolo, a constante de não filtração ultrapassa essa linha de base de 45 minutos. A purga do núcleo para desobstruir o canal de alimentação e a lavagem do bolo para atender a uma especificação de qualidade do filtrado ou de sólidos residuais consomem, cada uma, tempo que fica inteiramente fora da fase de filtração. Esse aumento não é fixo — depende da geometria da prensa, do volume de lavagem e da duração da purga —, o que significa que deve ser estimado para a configuração específica que está sendo cotada, e não considerado insignificante.
A consequência para a aquisição é direta: uma cotação que apresente a área de filtração e o volume da câmara sem indicar o tempo de ciclo estimado — e sem dividir esse tempo de ciclo entre a fase de filtração e a constante de não filtração — não pode ser verificada quanto à precisão da capacidade. Peça aos fornecedores que apresentem a composição completa do tempo de ciclo, incluindo a margem para manuseio mecânico, antes de aceitar o dimensionamento como válido. Para uma metodologia de dimensionamento que detalhe os componentes do tempo de ciclo, o Guia de dimensionamento e especificações para prensas de filtro de placas embutidas aborda cada etapa do cálculo de forma explícita.
Defina se o dimensionamento deve ser feito com base no pico médio ou no vazão futura
Todo modelo de dimensionamento requer uma vazão de projeto, e a escolha entre vazão média, de pico ou projetada para o futuro não é uma calibração de pouca importância — ela determina qual prensa deve ser instalada no local durante toda a vida útil da instalação.
Dimensionar com base no vazão diário médio significa que a prensa opera em capacidade máxima em condições normais e não possui reserva quando a taxa de alimentação apresenta picos — durante períodos de alta produção, variações sazonais ou alterações nos equipamentos a montante que aumentam o consumo de água. Uma prensa com utilização de 100% no fluxo médio não possui margem de segurança para um aumento de produção de 20% e não tem como absorver uma segunda linha de processamento sem substituição. O dimensionamento com base no fluxo de pico aumenta o custo de capital, mas altera o perfil de risco: a prensa opera com margem de segurança em condições normais, o que também reduz o desgaste mecânico e prolonga a vida útil das placas.
O fluxo futuro é uma decisão separada que requer informações do planejamento de produção, e não da engenharia de processos. Se a unidade tiver um plano documentado de expansão de capacidade dentro da vida útil da prensa, o dimensionamento deve refletir o volume futuro previsto, e não a média atual. Se a expansão for especulativa, a abordagem mais justificável é dimensionar com base no fluxo de pico medido e confirmar que a prensa possa ser ampliada — por meio da adição de placas ou da instalação de uma unidade paralela — sem a necessidade de substituição completa. Deixar essa questão indefinida na solicitação de cotação transfere a suposição para o fornecedor, que não tem base para fazê-la e tem todos os incentivos para dimensionar de forma conservadora, considerando apenas o volume declarado.
Peça aos fornecedores que explicitem as premissas por trás da escolha do modelo
Os fornecedores que trabalham com solicitações de cotação incompletas preenchem as lacunas com valores padrão. Esses valores padrão não são aleatórios — eles tendem a se concentrar em torno de 30% de sólidos secos do bolo, 75 lb/ft³ de densidade do bolo e 3 ciclos por dia útil de 8 horas —, mas não são validados em relação à pasta real do comprador, e o modelo de dimensionamento construído com base neles tem precisão limitada à correspondência entre esses valores padrão e o processo real.
Solicitar a divulgação dessas premissas é uma verificação que deve constar explicitamente na solicitação de cotação, em vez de ser levantada após o recebimento das cotações. Um fornecedor que declara abertamente suas premissas permite que o comprador compare os valores padrão com os dados medidos do processo e identifique onde o modelo diverge da realidade. Um fornecedor que não declara suas premissas produziu um resultado de dimensionamento que não pode ser auditado.
| Pressuposto | Inadimplência típica do fornecedor | Por que a validação é importante |
|---|---|---|
| Sólidos secos do bolo | 30% | A meta de umidade real alterou o volume necessário da câmara |
| Densidade do bolo | 75 lb/pé cúbico | As variações de densidade alteram a área de filtragem necessária por ciclo |
| Ciclos por dia útil de 8 horas | 3 | O ciclo real pode variar; o valor considerado determina a capacidade da prensa |
A consequência a longo prazo de aceitar valores padrão não validados se manifesta na fase de comissionamento, quando a impressora atinge a produtividade para a qual foi projetada — e não a produtividade de que a unidade realmente precisa. Nessa fase, a solução envolve operar a impressora além de sua contagem de ciclos de projeto ou aceitar uma deficiência de capacidade e adquirir equipamentos adicionais. Ambos os resultados são mais onerosos do que uma auditoria das premissas realizada antes da solicitação de cotação.
Rejeite cotações que não se baseiem nos dados do processo
Uma cotação sem uma base de dados de processo especificada não é uma estimativa conservadora — trata-se de um exercício de dimensionamento realizado sem os dados necessários para fazer o dimensionamento de forma responsável, e aceitá-la transfere inteiramente o risco de uma seleção incorreta para o comprador.
A filtrabilidade é a variável que concretiza esse risco. A areia é desaguada em cerca de 10 a 30 minutos sob condições de prensagem; o hidróxido de alumínio pode levar de 2 a 6 horas para o mesmo diferencial de pressão. Uma prensa configurada para um material seria claramente insuficiente para o outro, embora ambos apareçam nos fluxos de resíduos do processamento industrial de cerâmica e pedra. Uma cotação que não especifique qual filtrabilidade de material foi utilizada no cálculo do tempo de ciclo não oferece base para avaliar se esse tempo de ciclo é confiável para a pasta real.
Os quatro itens de dados exigidos — tipo de polpa, porcentagem de sólidos secos, volume diário de polpa e tempo de processamento permitido por dia — constituem os dados mínimos necessários para qualquer modelo de dimensionamento que possa ser verificado. A ausência desses dados constitui um fundamento tecnicamente justificável para rejeitar a cotação, e não apenas uma preferência por mais detalhes.
| Dados obrigatórios | Por que isso é fundamental | Risco em caso de extravio |
|---|---|---|
| Tipo de pasta (por exemplo, areia, hidróxido de alumínio) | O tempo de filtragem varia de 10 a 30 minutos a 2 a 6 horas | A determinação do tamanho passa a ser uma suposição; risco de desempenho abaixo do esperado |
| Porcentagem de sólidos secos | Influencia diretamente o tempo do ciclo de enchimento e o volume do bolo | Dimensão incorreta da prensa e alocação incorreta do ciclo |
| Volume diário de lama | Define o número de ciclos por dia e o volume por ciclo | Não é possível determinar a capacidade |
| Tempo de processamento permitido por dia | Define o intervalo de operação para os ciclos de filtragem | A pressão pode não se adequar à programação da usina ou ao fluxo de pico |
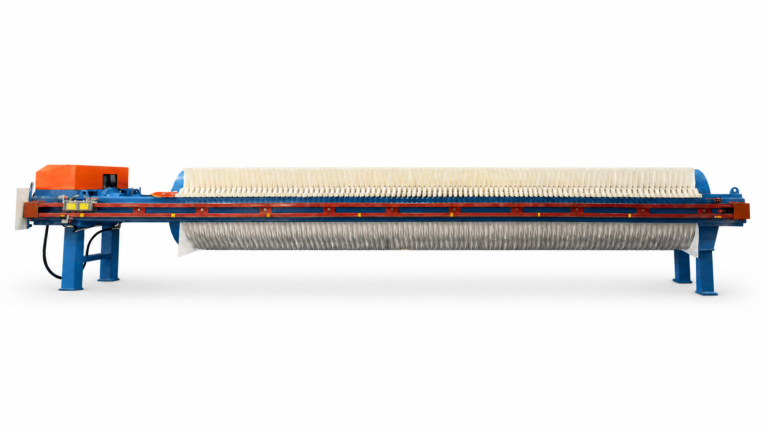
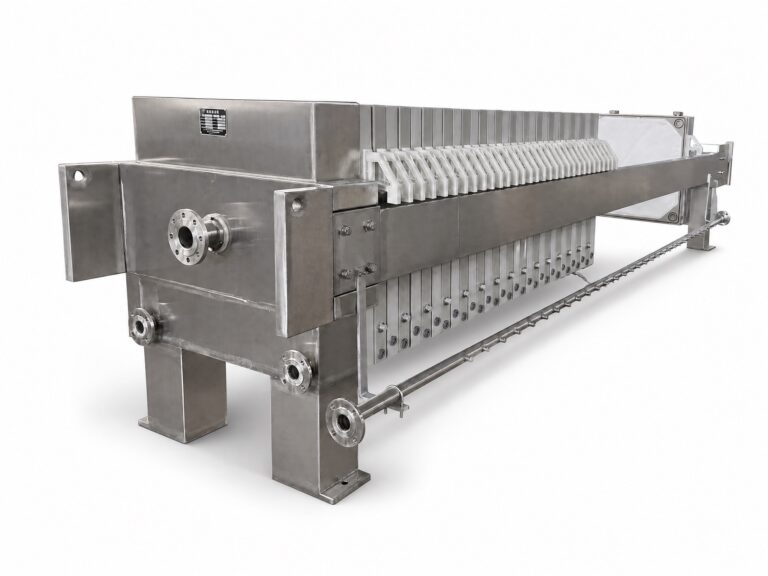
Essa distinção é importante em termos de compras: uma cotação que inclua esses dados e especifique suas premissas pode ser comparada com cotações concorrentes na mesma base. Uma cotação que os omita não pode ser avaliada com base no mérito técnico, mas apenas no preço — o que significa que qualquer vantagem aparente em termos de custo não pode ser verificada até que a prensa esteja em operação. Para compradores que desejam entender como os dados exigidos se traduzem em um cálculo específico de dimensionamento antes de enviar a solicitação de cotação, Como calcular a capacidade necessária do filtro prensa com base no volume diário de polpa e na concentração de sólidos explica detalhadamente a conversão de volume para capacidade. As opções de equipamentos para aplicações com polpa de cerâmica e pedra, nas quais os teores de sólidos na alimentação e as metas de umidade do bolo variam amplamente, incluem tanto Prensa de filtro de placa e estrutura rebaixada e configurações de membranas, dependendo da localização do nível-alvo de umidade em relação ao que a drenagem por gravidade e a pressão de filtração padrão são capazes de alcançar.
A coisa mais útil que um comprador pode fazer antes de emitir uma solicitação de cotação (RFQ) é separar os dados que mediu daqueles que estimou — e tratar os valores estimados como questões em aberto, em vez de dados de entrada. A concentração de sólidos na alimentação, a umidade alvo do bolo de filtração e o volume diário máximo são os três parâmetros mais frequentemente presumidos, em vez de confirmados, e cada um deles tem um efeito direto e rastreável sobre a área de filtração, o volume da câmara e o tempo de ciclo que um fornecedor irá calcular. Uma cotação que não mostre como esses parâmetros foram utilizados não é um resultado de dimensionamento; é um preço associado a um modelo não verificável.
Antes de comparar as cotações, confirme se cada fornecedor especificou os sólidos da matéria-prima, o volume diário, as horas de operação, a composição do tempo de ciclo — incluindo o manuseio mecânico — e a premissa de umidade do bolo que fundamentou a escolha da câmara. Quando qualquer um desses parâmetros diferir entre as cotações, a comparação estará sendo feita entre diferentes cenários de dimensionamento, e não entre preços distintos para a mesma solução. Resolver essa diferença antes da adjudicação do contrato é o momento em que o risco de dimensionamento é gerenciado ou transferido.
Perguntas frequentes
P: O que devemos fazer se a concentração de sólidos na ração variar significativamente entre os turnos, em vez de se manter estável?
R: Faça a amostragem em toda a gama de condições operacionais e dimensione a máquina para o extremo mais diluído do pior cenário, não para a média do ponto médio. Uma prensa dimensionada para um valor médio ficará aquém nas jornadas em que os sólidos da alimentação caírem em direção ao extremo mais diluído — e, no processamento de cerâmica e pedra, essa diluição costuma ser previsível a partir dos ciclos de lavagem ou dos padrões de recirculação. A norma ISO 5667-13:2011 fornece orientações sobre a amostragem representativa de lodo quando a composição da alimentação é inconsistente ou difícil de ser capturada em um único ponto.
P: Depois que o pacote de dados da solicitação de cotação estiver completo, qual é a maneira correta de comparar duas cotações que apresentam volumes de câmara diferentes para a mesma capacidade declarada?
R: Solicite a discriminação completa do tempo de ciclo — duração da fase de filtração mais a margem para manuseio mecânico — de ambos os fornecedores antes de comparar os volumes das câmaras. Volumes diferentes das câmaras para a mesma capacidade quase sempre refletem diferentes estimativas de número de ciclos por turno, diferentes valores padrão de sólidos na alimentação ou diferentes estimativas de sólidos secos no bolo de filtração. Até que esses dados sejam divulgados e comparados com os dados de processo medidos por sua empresa, as duas cotações estão precificando cenários de dimensionamento diferentes, e não a mesma solução a custos distintos.
P: A constante de 45 minutos sem filtragem se aplica independentemente do tamanho da prensa, ou ela muda para configurações maiores?
R: O tempo de planejamento de 45 minutos se aplica especificamente a prensas com volume de câmara igual ou inferior a 125 pés cúbicos. Para configurações maiores, a distância de deslocamento da placa, a área de descarga e o volume de purga aumentam, de modo que o tempo de manuseio mecânico excederá esse valor de referência. A abordagem correta para prensas maiores é solicitar a constante de não filtração declarada pelo fornecedor para a configuração específica cotada, e não utilizar o valor das prensas menores como padrão.
P: A configuração com placas embutidas é sempre suficiente para polpa de cerâmica e pedra, ou é necessário alterar o tipo de equipamento dependendo do nível de umidade desejado?
R: O tipo de equipamento deve ser determinado com base na meta de umidade, e não antes dela. As prensas de placas embutidas realizam a desaguagem exclusivamente por meio da pressão de filtração; quando a meta de umidade do bolo é mais restritiva do que a pressão pode proporcionar dentro do tempo de ciclo disponível, uma configuração de membrana com fase de compressão altera o que é possível alcançar sem prolongar o ciclo. O ponto decisivo é se a meta de umidade se enquadra no que a pressão de filtração padrão alcança para a resistência à filtração da sua pasta específica — o que não pode ser determinado sem a medição dos sólidos na alimentação e uma avaliação da filtrabilidade.
P: Se a unidade tiver uma expansão de capacidade planejada, mas ainda não aprovada, vale a pena dimensionar a prensa agora para o fluxo futuro?
R: Determine a capacidade com base no pico de fluxo de corrente medido e confirme explicitamente com o fornecedor se a prensa selecionada pode ser ampliada — seja adicionando placas ou operando uma unidade paralela — sem a necessidade de substituição total. Dimensionar com base em volumes futuros especulativos implica um custo de capital comprovado para uma necessidade ainda não confirmada. A posição mais justificável é documentar o cenário de expansão na solicitação de cotação (RFQ) para que os fornecedores projetem com foco na escalabilidade, ao mesmo tempo em que se baseia o dimensionamento principal no volume que você pode medir e se comprometer a atingir hoje.