¿Es necesario que el circuito de deshidratación alcance un objetivo de humedad del pastel, proteja una etapa posterior de flotación o lixiviación frente a la arrastre de sólidos, o libere filtrado para su reutilización en otra parte de la planta? La respuesta determina qué tecnología de filtración, qué hipótesis de capacidad y qué criterios de aceptación deben incluirse en la solicitud de presupuesto. La deshidratación de concentrados minerales rara vez es un problema de una sola variable, y tratarla como tal es lo que provoca discrepancias entre los datos de las pruebas y el rendimiento de la planta.
Define la capacidad de deshidratación antes de comparar equipos
Antes de comparar cualquier tecnología de filtración, hay que definir dos aspectos del proyecto: qué estado debe tener la torta para la etapa posterior y adónde va a parar el filtrado una vez que sale de la máquina. Estas dos decisiones están relacionadas entre sí, no son independientes. Un pastel destinado al transporte a granel o al almacenamiento presenta un comportamiento de humedad aceptable diferente al de un pastel que se utiliza como materia prima en una etapa térmica o metalúrgica posterior, en la que la humedad residual se traduce directamente en un mayor consumo de energía o de reactivos en las etapas posteriores. Del mismo modo, el filtrado que vuelve al circuito de molienda como agua de proceso se enfrenta a criterios de aceptación distintos a los del filtrado que debe cumplir unas condiciones de vertido o de liberación al medio ambiente.
Cuando las condiciones del pastel de filtración se especifican de forma imprecisa, las comparaciones entre equipos tienden a decantarse por la tecnología que arroja el valor de humedad más bajo en las pruebas del proveedor, sin tener en cuenta si ese nivel de humedad es realmente necesario para el proceso posterior ni si alcanzarlo supone un coste adicional en tiempo de ciclo, consumibles o disponibilidad superior al que el proyecto puede asumir. Cuando no se define el destino del filtrado, el proyecto corre el riesgo de seleccionar una tecnología de filtración basándose únicamente en el rendimiento de la torta, para luego descubrir que la calidad del filtrado que produce no es adecuada para el punto de reutilización previsto, lo que obliga a aplicar una etapa de tratamiento secundaria que no estaba prevista en el alcance original.
La definición del régimen de funcionamiento también determina cómo debe interpretarse posteriormente la variabilidad de la alimentación. Un régimen de funcionamiento de la planta definido únicamente en torno a una composición media o de referencia de la suspensión no tendrá en cuenta las condiciones que se producen durante la puesta en marcha, los cambios en la mezcla de minerales o las alteraciones en los procesos previos, factores que modifican el contenido de sólidos, la distribución del tamaño de las partículas y la composición química de la alimentación del filtro. Una condición de funcionamiento definida desde el principio con todo su rango previsto proporciona a los ensayos representativos un objetivo con el que validar los resultados, en lugar de dejar que sea el programa de ensayos el que defina la condición a posteriori.
Esta es también la fase en la que la información del proyecto facilitada por el comprador, el rango de alimentación previsto, las condiciones requeridas para la torta y el destino previsto del filtrado se incorporan a la configuración y la revisión del presupuesto por parte del proveedor. Sin estos tres datos indicados conjuntamente, un presupuesto solo puede elaborarse basándose en suposiciones que el comprador aún no ha confirmado.
Variabilidad de los datos cartográficos y ensayos representativos
| Elemento de planificación de pruebas | Uso recomendado | Límite de decisión |
|---|---|---|
| Envolvente de alimentación prevista | Defina el rango de condiciones de la lechada que se prevén durante el funcionamiento de la planta. | Establece el alcance que deben abarcar las pruebas representativas. |
| Pruebas representativas | Evaluar la respuesta del material en todo el rango de avance previsto. | Sirve de apoyo en la toma de decisiones sobre la idoneidad tecnológica y los supuestos del proyecto para la función definida. |
| Una muestra de lechada | Considera el resultado como una prueba específica de la muestra. | No establece la tasa completa de la planta. |
Las suspensiones de concentrado cambian de características a lo largo de la vida útil de una planta, y los equipos de deshidratación se eligen en función de toda la gama de condiciones que deben soportar, no en función de una única muestra tomada en una ocasión concreta. La distribución granulométrica, la concentración de sólidos, la mineralogía y la química superficial del concentrado influyen en la facilidad con la que una suspensión libera agua bajo vacío o presión, y cada una de estas variables puede variar en función de la procedencia del mineral, los cambios en la molienda previa, el régimen de reactivos de flotación o las prácticas de mezcla.
Una sola muestra de lechada solo describe las condiciones existentes en el momento de su recogida. Puede indicar si una tecnología es totalmente inadecuada, pero no permite determinar cómo se comportará dicha tecnología en todo el rango de alimentación de la planta, especialmente en los extremos donde el contenido de partículas finas es más elevado o la concentración de sólidos disminuye. Considerar una muestra como representativa de todo el funcionamiento introduce una suposición no contrastada en las cifras de capacidad y disponibilidad que se derivan de ella, y esa suposición se manifiesta posteriormente como una discrepancia entre las expectativas derivadas de las pruebas y los resultados de la planta.
Los ensayos representativos se estructuran de forma diferente. En primer lugar, definen el rango de alimentación, basándose en los datos de proceso disponibles procedentes de los registros de la planta, campañas piloto o caracterización metalúrgica, y a continuación evalúan la respuesta del material a lo largo de dicho rango, en lugar de en un único punto. Cuando el rango de alimentación es amplio —ya sea porque el yacimiento es variable o porque el proceso previo tiene múltiples modos de funcionamiento—, el programa de ensayos debe abarcar dicho rango con suficientes muestras para caracterizar los límites, y no solo el caso típico. Cuando la alimentación está bien caracterizada y el rango es estrecho, un programa de ensayos más reducido puede seguir siendo representativo, siempre que refleje las condiciones que se dan realmente.
GB/T 30177.2-2024, que abarca los métodos de ensayo de rendimiento para filtros de vacío, establece una metodología contrastada para medir el rendimiento de la filtración al vacío, lo cual resulta importante cuando un proyecto necesita resultados de ensayo que puedan compararse de forma coherente entre distintos ensayos o entre distintos proveedores. La norma respalda el método de ensayo en sí mismo; no certifica un resultado de rendimiento concreto para un concentrado determinado, y cualquier dato específico del proyecto relativo a la capacidad o la humedad sigue dependiendo de las muestras de alimentación realmente sometidas a ensayo, y no de la existencia de la norma de ensayo.
Comparación entre los límites de la filtración cerámica al vacío y la filtración a presión
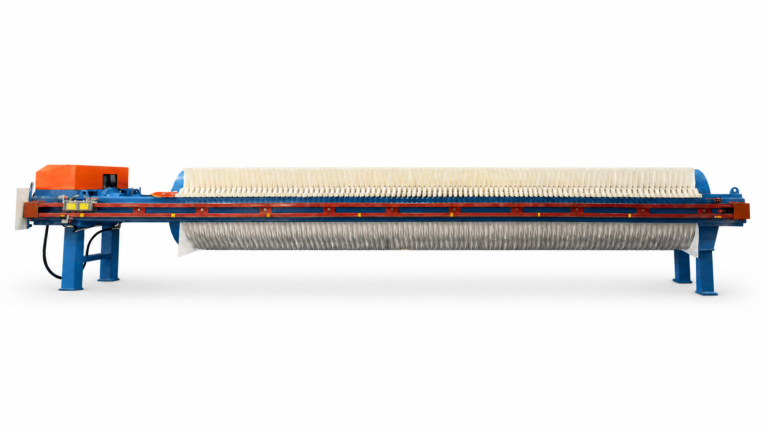
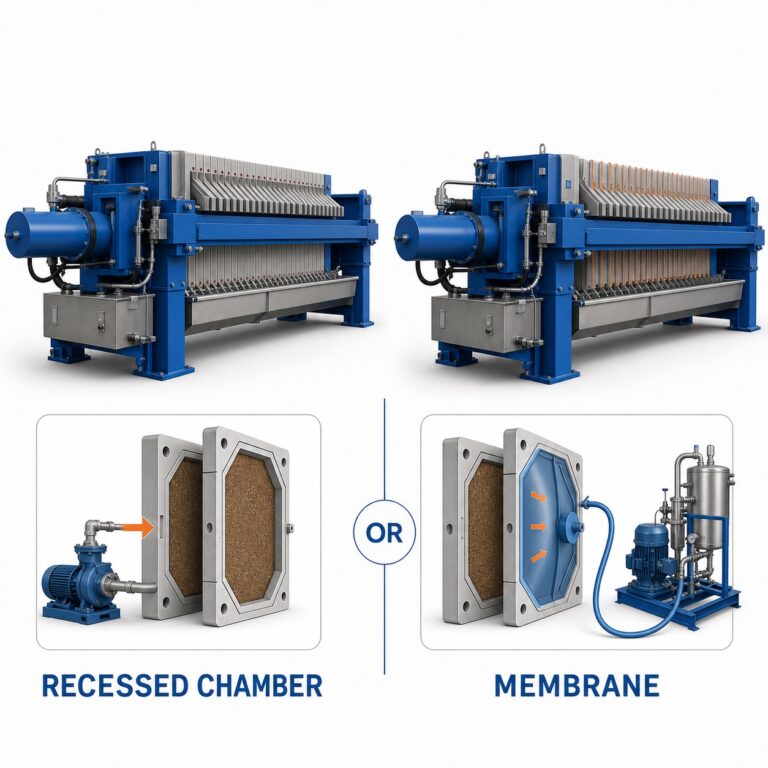
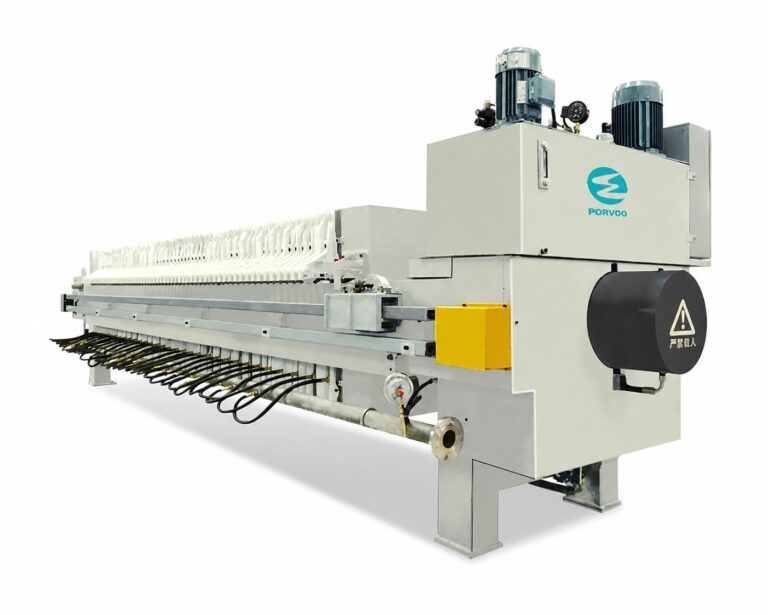
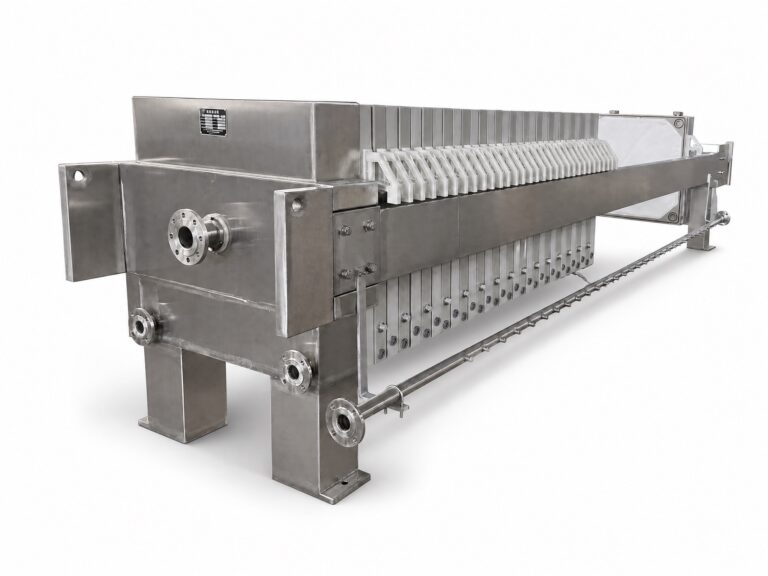
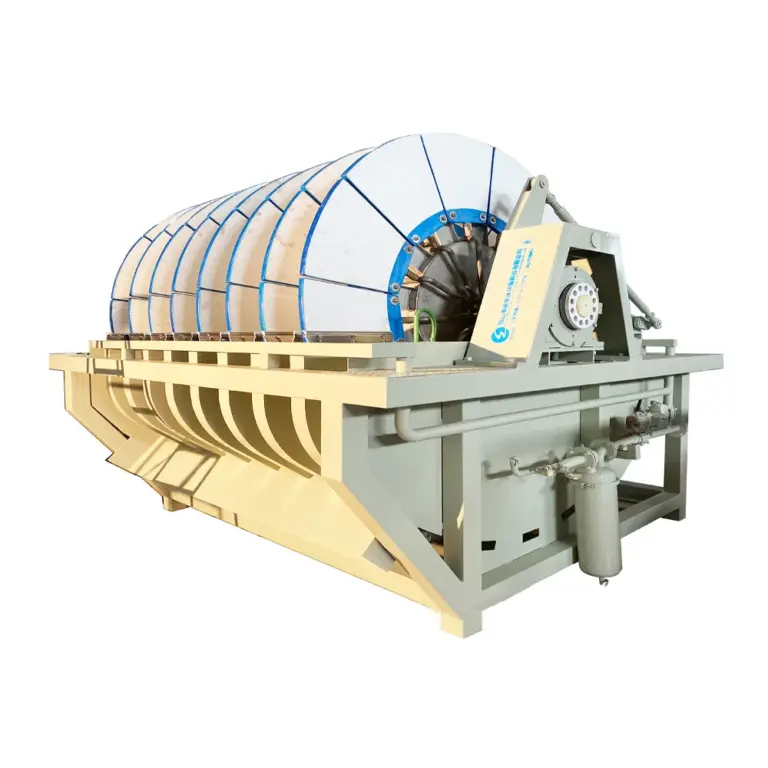
Filtración cerámica al vacío continua y la filtración a presión por lotes tratan las suspensiones concentradas mediante mecanismos físicos diferentes, y esa diferencia es el punto de partida para compararlas, no una cifra concreta de rendimiento de ninguna de las dos. La filtración cerámica al vacío extrae el filtrado a través de un medio cerámico poroso bajo vacío continuo, mientras que el disco o la placa gira pasando por ciclos de formación de la torta, secado y descarga en un movimiento continuo. La filtración a presión, por su parte, forma la torta en una cámara cerrada bajo presión aplicada, en un ciclo por lotes de llenado, prensado y descarga, y el ciclo se repite una vez que se vacía la cámara.
Esta diferencia mecánica influye en la forma en que cada tecnología responde a la variabilidad de la materia prima. El funcionamiento continuo al vacío tiende a adaptarse con fluidez a los cambios en las condiciones de la materia prima, ya que el proceso es continuo y no se limita a ciclos, lo cual resulta importante cuando el perfil de la materia prima incluye variaciones graduales en la concentración de sólidos o en el tamaño de las partículas. Filtración a presión por lotes completa un ciclo fijo independientemente de las variaciones en la alimentación que se produzcan dentro de ese ciclo, lo que puede simplificar el control en algunos aspectos, pero implica que un cambio en la alimentación solo afecta al siguiente ciclo, y no al que ya está en marcha.
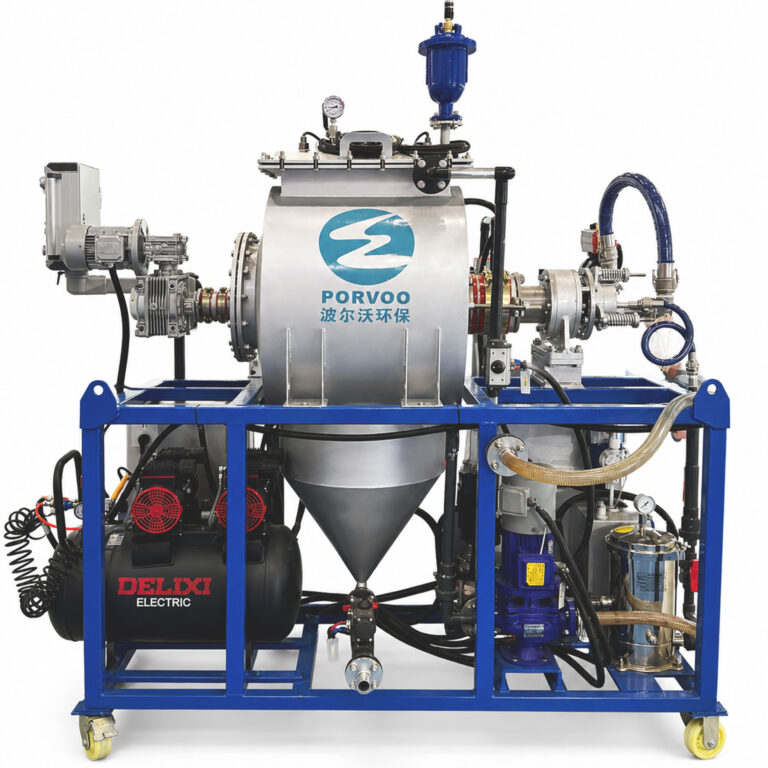
La capacidad productiva, la disponibilidad y los aspectos relacionados con el mantenimiento se derivan de esta diferencia mecánica, pero a ninguno de ellos se le puede asignar un valor específico sin tener en cuenta el material sometido a ensayo y los supuestos operativos del proyecto. Los sistemas cerámicos de vacío dependen de la permeabilidad del medio y del nivel de vacío, factores que interactúan con el contenido de partículas finas del concentrado. Los sistemas de filtración a presión dependen del tiempo de llenado de la cámara, el tiempo de prensado y el comportamiento de desprendimiento de la torta, que interactúan con la compresibilidad de la torta y sus características de descarga. Cuando un concentrado es especialmente fino o forma una torta de baja permeabilidad, las dos tecnologías pueden responder de forma muy diferente, y solo unas pruebas representativas revelan qué respuesta se aplica al material real del proyecto. Cuando la materia prima es más gruesa y se drena más fácilmente, la diferencia entre los dos mecanismos se reduce y otros factores del proyecto, como el espacio disponible, el suministro de servicios públicos o el acceso para el mantenimiento, cobran mayor importancia en la comparación. La comparación entre Tecnología de filtración con discos cerámicos al vacío y de filtro prensa para lodos minerales, cerámicos y de piedra explica estas diferencias mecánicas con más detalle, pero la respuesta concreta para cada planta sigue dependiendo de los parámetros de alimentación establecidos para este proyecto.
Convertir los resultados de las pruebas en capacidad y disponibilidad
| Dimensión de comparación | Base del proyecto que se va a continuar | Decisión sobre la que informa |
|---|---|---|
| Respuesta sobre el material | Pruebas representativas en todo el rango de alimentación previsto | Tecnología adecuada para la función definida |
| Capacidad productiva | Resultados de las pruebas y los supuestos de capacidad indicados | En función del rendimiento de sólidos secos |
| Disponibilidad | Una hipótesis de disponibilidad específica para el proyecto | Planificación de la capacidad productiva |
| Interfaces de mantenimiento | Las interfaces de mantenimiento identificadas para cada opción de equipo | Selección de equipos y planificación de la disponibilidad |
Los resultados de las pruebas describen la respuesta del material; por sí solos, no indican qué producirá una planta a lo largo del tiempo. Para convertir los datos de las pruebas en un rendimiento en términos de sólidos secos, es necesario trasladar los resultados sobre la respuesta del material obtenidos en ensayos representativos y combinarlos con una hipótesis de capacidad establecida, lo cual supone una decisión del proyecto sobre cómo se adaptan el tiempo de ciclo, el espesor de la torta o la velocidad de filtración probados al tamaño y la configuración completos del equipo que se está considerando.
La disponibilidad es una variable independiente de la respuesta del material, y debe asumirse de forma explícita, en lugar de deducirse a partir de los datos de las pruebas. Un programa de ensayos realizado durante una campaña breve en condiciones controladas no puede demostrar el tiempo de funcionamiento que puede alcanzar la planta, ya que la disponibilidad depende de factores ajenos al propio mecanismo de filtración, como la regularidad del suministro de materia prima, el mantenimiento programado y las interfaces de mantenimiento específicas de cada opción de equipamiento. Cuando el proyecto adopta una hipótesis de disponibilidad sin indicarlo, la cifra de rendimiento de sólidos secos derivada de los resultados de los ensayos se basa en un fundamento no declarado y no verificado.
Las interfaces de mantenimiento difieren significativamente entre los equipos de filtración cerámica al vacío y los de filtración a presión, y influyen directamente en la hipótesis de disponibilidad, en lugar de ser independientes de ella. Los medios de filtración cerámicos requieren una interfaz de limpieza o acondicionamiento adecuada a la forma en que el medio pierde permeabilidad a lo largo del tiempo de funcionamiento. Los equipos de filtración a presión requieren una interfaz de mantenimiento relacionada con el tejido o las placas, vinculada a su ciclo de lotes y al comportamiento de descarga de la torta. Cuando las condiciones de alimentación incluyen factores que aceleran la obstrucción del medio o el taponamiento del tejido, la interfaz de mantenimiento se convierte en un factor más importante para el rendimiento sostenido que la velocidad de filtración nominal medida en una prueba breve.
Por lo tanto, la base del proyecto que debe derivarse de las pruebas no es una cifra única de rendimiento, sino una cadena: la respuesta del material vinculada al rango de alimentación probado, una hipótesis de capacidad establecida basada en esa respuesta, una hipótesis de disponibilidad específica del proyecto y las interfaces de mantenimiento que influyen en si esa hipótesis de disponibilidad es realista. Cada eslabón de esa cadena supone una decisión independiente, y tratar un resultado de prueba como si ya incluyera la hipótesis de disponibilidad supone saltarse un paso que el equipo del proyecto aún debe dejar claro.
Set Separate Cake and Filtrate Acceptance Measures
| Zona de recepción | Project-specific measure to agree | Keep separate from |
|---|---|---|
| Dry-solids throughput | Required dry-solids throughput basis | Cake moisture, filtrate condition, and operating stability |
| Humedad del pastel | Required cake condition and its cake-moisture measure | Dry-solids throughput, filtrate condition, and operating stability |
| Filtrate condition | Required filtrate condition for the intended destination | Dry-solids throughput, cake moisture, and operating stability |
| Operating stability | Agreed stability measure for the expected feed envelope | Dry-solids throughput, cake moisture, and filtrate condition |
A dewatering project needs four separate acceptance measures, agreed individually, rather than a single pass or fail judgment applied across the whole system. Dry-solids throughput, cake moisture, filtrate condition, and operating stability each describe a different aspect of performance, and meeting one does not establish the others.
A plant can achieve its required dry-solids throughput while producing a cake moisture above or below what the downstream step was designed around, because throughput and moisture respond to different combinations of cycle time, cake thickness, and vacuum or pressure level. A plant can likewise achieve an acceptable cake moisture during short test runs while filtrate quality drifts outside what the intended destination can accept, since filtrate condition depends on factors such as fine-particle breakthrough that may not track cake moisture consistently.
Operating stability is the measure most likely to be overlooked when the other three are defined only against a design-point feed condition. A system that meets throughput, moisture, and filtrate targets at the nominal feed condition can still perform unevenly across the feed envelope the plant actually experiences, particularly where the envelope includes the variability discussed earlier in feed characterization. An agreed stability measure, defined against that same feed envelope rather than against a single operating point, is what keeps the other three acceptance measures meaningful once the plant is running rather than only during a commissioning test.
Keeping these four measures separate also protects the project during commercial acceptance discussions. Where a supplier offers to demonstrate one measure as evidence that the system meets the overall duty, the buyer needs to confirm whether the other three have been independently demonstrated as well, since strong performance on one measure does not imply acceptable performance on the others.
Integrate Filtrate Routing With Plant Water Quality
| Filtrate-routing question | Evidence to use | Lo que demuestran las pruebas |
|---|---|---|
| What is the intended filtrate destination? | Project-specific routing decision | The destination against which filtrate condition must be assessed |
| What suspended-solids result will be reported? | ISO 11923:1997 measurement by glass-fibre filtration | A suspended-solids result under that measurement method |
| Is the filtrate acceptable for its destination? | The measured condition compared with project-specific acceptance criteria | Suitability for the stated project criteria; the measurement method alone provides no treatment guarantee or universal reuse limit |
Filtrate leaving the dewatering equipment is not automatically compatible with its intended destination, and establishing that compatibility requires answering three separate questions in sequence. The first is a project-specific routing decision: where does this filtrate go, back to grinding, to a tailings circuit, to a discharge point, or to some other reuse within the plant. That destination defines the condition against which filtrate quality must be judged, and it has to be settled before any measurement is useful, since the same filtrate can be acceptable for one destination and unsuitable for another.
The second question is what will actually be measured and reported. Suspended-solids content is commonly the parameter of interest for filtrate destined toward process reuse or toward a discharge point sensitive to solids carryover, and ISO 11923:1997 describes a glass-fibre filtration method for determining suspended solids in water. That standard supports the measurement method, establishing how a suspended-solids figure is obtained and reported consistently, but it does not define what level of suspended solids is acceptable for any particular reuse point or discharge condition. The acceptable level is a project-specific criterion, not a property of the measurement method.
The third question connects the two: is the measured filtrate condition acceptable for the stated destination. Answering this requires comparing the measured result against project-specific acceptance criteria tied to that destination, which might come from process requirements upstream, from environmental release conditions, or from water-balance targets elsewhere in the plant. The measurement method alone, however rigorously applied, does not resolve this question, because it provides a number without a judgment about where that number sits relative to the destination’s requirements.
This is also the point in the project where PORVOO’s filtration equipment interfaces with the plant’s broader water-handling decisions, since the filtrate stream leaving a vacuum ceramic or pressure filtration unit becomes an input to whatever water-quality or reuse system the plant operates downstream, and the acceptance criteria for that interface need to be fixed before equipment sizing is finalized rather than discovered afterward.
Build the RFQ and Project Test Plan
An RFQ built from the preceding decisions carries the duty definition, the feed envelope, the testwork findings, the technology comparison, and the four separate acceptance measures into a single document that a supplier can quote against without filling gaps with unstated assumptions. Each element has a place in that document rather than standing as a separate conversation.
The duty definition, required cake condition and intended filtrate destination, belongs at the front of the RFQ, since it frames every other decision that follows. The feed envelope, built from the plant’s actual expected range rather than a single sample, needs to be stated explicitly enough that a supplier can identify whether its proposed testwork program will actually cover the conditions that matter. Where representative testwork has already been completed, its results belong in the RFQ as the material-response evidence, stated together with the feed conditions under which it was obtained, so a reviewing engineer can judge whether the evidence matches the stated envelope or only a narrower slice of it.
The technology comparison, continuous vacuum ceramic filtration against batch pressure filtration, is resolved in the RFQ by stating which mechanical response the project needs, rather than naming a preferred technology without the reasoning behind it; this allows a supplier to confirm or challenge that choice against its own understanding of the feed material. Capacity and availability assumptions carried forward from testing need to be stated as assumptions, not as guaranteed figures, so that the quotation review can test them against the supplier’s own experience with the equipment class.
Finally, the four acceptance measures, dry-solids throughput, cake moisture, filtrate condition, and operating stability, belong in the RFQ as separate line items with their own confirmation requirements, each tied to the feed envelope and the filtrate destination already established. A project test plan that follows this structure gives the reviewing team a basis for judging a quotation against the actual duty, rather than against a generic capability claim that has not been matched to the project’s stated conditions.
Preguntas frecuentes
Q: Can one slurry sample be used to select dewatering equipment for the whole plant duty?
A: No. Its result is evidence for that sample only. First define the expected feed envelope, then choose representative samples across that envelope so the comparison reflects the material variability the equipment will need to handle.
Q: How should a plant compare a vacuum ceramic disk filter with a filter press?
A: Compare both options against the same defined duty and representative test program. Carry forward the material response, productive-capacity basis, availability assumption, and maintenance interfaces for each route, while accounting for the distinction between continuous vacuum ceramic filtration and batch pressure filtration.
Q: How can test results be turned into a realistic capacity basis?
A: State the feed conditions covered by the tests, the required dry-solids throughput, and the project-specific availability assumption separately. This prevents a favorable material-response result from being treated as proof of productive capacity across the full plant duty.
Q: Does a suspended-solids result alone show that recovered filtrate is suitable for reuse?
A: No. A result measured under ISO 11923 describes suspended solids under that method; it does not set a universal reuse limit or guarantee treatment performance. Define the intended filtrate destination and compare the measured condition with acceptance criteria agreed for that destination.
Q: What should be included in an RFQ so equipment proposals can be compared on the same basis?
A: Provide the required cake condition, intended filtrate destination, expected feed envelope, representative testwork plan, dry-solids throughput basis, availability assumption, and known maintenance interfaces. Ask each proposal to address separate project measures for throughput, cake moisture, filtrate condition, and operating stability so success in one area does not substitute for another.