Le circuit de déshydratation doit-il atteindre un objectif d'humidité du gâteau, protéger une étape de flottation ou de lixiviation en aval contre les solides entraînés, ou libérer du filtrat en vue de sa réutilisation ailleurs dans l'usine ? La réponse détermine quelle technologie de filtration, quelle hypothèse de capacité et quels critères d'acceptation doivent figurer dans la demande de devis. La déshydratation des concentrés minéraux est rarement un problème à variable unique, et c'est le fait de la traiter comme telle qui entraîne des décalages entre les données d'essai et les performances de l'usine.
Définir les besoins en matière de déshydratation avant de comparer les équipements
Avant de comparer les différentes technologies de filtration, deux choix doivent être arrêtés : quelles sont les caractéristiques du gâteau requises par l’étape en aval, et où est acheminé le filtrat une fois qu’il quitte la machine. Ces deux choix sont liés et ne sont pas indépendants l’un de l’autre. Un gâteau destiné au transport en vrac ou au stockage présente des exigences différentes en matière d’humidité qu’un gâteau alimentant une étape thermique ou métallurgique ultérieure, où l’humidité résiduelle se répercute directement sur la consommation d’énergie ou de réactifs en aval. De même, le filtrat qui retourne dans le circuit de broyage en tant qu’eau de process est soumis à des critères d’acceptation différents de ceux d’un filtrat devant respecter des conditions de rejet ou de rejet dans l’environnement.
Lorsque les caractéristiques du gâteau de filtration sont définies de manière approximative, les comparaisons d’équipements ont tendance à privilégier, par défaut, la technologie qui produit le taux d’humidité le plus bas lors d’un test réalisé par le fournisseur, sans tenir compte du fait que ce niveau d’humidité soit réellement requis par le processus en aval, ni du fait que son obtention entraîne des coûts supplémentaires en termes de temps de cycle, de consommables ou de disponibilité, supérieurs à ce que le projet est prêt à supporter. Lorsque la destination du filtrat n’est pas définie, le projet risque de choisir une technologie de filtration sur la seule base des performances du gâteau de filtration, pour découvrir ensuite que la qualité du filtrat ainsi obtenu n’est pas adaptée à l’usage prévu, ce qui oblige à mettre en place une étape de traitement secondaire qui ne figurait pas dans le périmètre initial.
La définition du régime de fonctionnement détermine également la manière dont la variabilité de l'alimentation doit être interprétée par la suite. Un régime de fonctionnement défini uniquement en fonction d'une composition moyenne ou de référence de la boue ne tiendra pas compte des conditions survenant lors de la montée en régime, des changements de mélange de minerais ou des perturbations en amont du processus, qui modifient toutes la teneur en solides, la distribution granulométrique et la composition chimique de l'alimentation du filtre. Un régime défini dès le départ en précisant l’ensemble de la plage prévue fournit aux essais représentatifs un critère de référence à valider, plutôt que de laisser le programme d’essais définir le régime a posteriori.
C'est également à ce stade que les informations relatives au projet fournies par l'acheteur, la plage de charge prévue, l'état requis du gâteau et la destination prévue du filtrat sont prises en compte dans la configuration et l'examen du devis par le fournisseur. Sans ces trois éléments indiqués conjointement, un devis ne peut être établi qu'à partir d'hypothèses que l'acheteur n'a pas encore confirmées.
Variabilité des données cartographiques et essais de validation
| Élément de planification des tests | Utilisation assistée | Front de décision |
|---|---|---|
| Enveloppe d'alimentation prévue | Définir la plage des conditions de boue auxquelles l'installation est susceptible d'être confrontée en fonctionnement. | Définit le champ d'application que doivent couvrir les essais représentatifs. |
| Essais représentatifs | Évaluer la réponse du matériau sur toute la plage d'avance prévue. | Facilite la prise de décisions concernant l'adéquation technologique et les hypothèses de projet pour la mission définie. |
| Un échantillon de boue | Considérez ce résultat comme un élément de preuve propre à cet échantillon. | Cela ne couvre pas l'ensemble des tâches liées à l'usine. |
Les boues de concentré changent de caractéristiques tout au long de la durée de vie d’une usine, et les équipements de déshydratation sont choisis en fonction de l’ensemble des conditions qu’ils doivent traiter, et non sur la base d’un seul échantillon prélevé à un moment donné. La distribution granulométrique, la concentration en solides, la minéralogie et la chimie de surface du concentré influencent toutes la facilité avec laquelle une boue libère de l’eau sous vide ou sous pression, et chacune de ces variables peut varier en fonction de la provenance du minerai, des modifications apportées au broyage en amont, du régime des réactifs de flottation ou des pratiques de mélange.
Un seul échantillon de boue ne reflète que les conditions présentes au moment de son prélèvement. Il peut indiquer si une technologie est manifestement inadaptée, mais il ne permet pas de déterminer comment cette technologie se comportera sur l’ensemble de la plage d’alimentation de l’usine, en particulier aux extrêmes où la teneur en particules fines est la plus élevée ou où la concentration en matières solides diminue. Considérer un seul échantillon comme représentatif de l'ensemble du fonctionnement revient à intégrer une hypothèse non vérifiée dans les chiffres de capacité et de disponibilité qui en découlent, et cette hypothèse se traduit par la suite par un écart entre les prévisions issues des essais et les résultats réels de l'usine.
Les essais représentatifs sont structurés différemment. Ils définissent d’abord l’enveloppe d’alimentation, en s’appuyant sur les données de procédé issues des registres de l’usine, des campagnes pilotes ou de la caractérisation métallurgique, puis évaluent la réponse du matériau sur l’ensemble de cette enveloppe plutôt qu’en un seul point. Lorsque l’enveloppe d’alimentation est large, en raison de la variabilité du gisement ou des multiples modes de fonctionnement du procédé en amont, le programme d’essais doit couvrir toute cette plage avec un nombre suffisant d’échantillons pour caractériser les limites, et pas seulement le cas typique. Lorsque l’alimentation est bien caractérisée et que l’enveloppe est étroite, un programme d’essais plus restreint peut néanmoins être représentatif, à condition qu’il reflète les conditions réelles.
GB/T 30177.2-2024, qui traite des méthodes d'essai de performance des filtres sous vide, établit une méthodologie éprouvée pour mesurer les performances de la filtration sous vide, ce qui est important lorsqu'un projet souhaite obtenir des résultats d'essai comparables de manière cohérente d'un essai à l'autre ou d'un fournisseur à l'autre. La norme définit la méthode d'essai elle-même ; elle ne certifie pas un résultat de performance particulier pour un concentré donné, et toute valeur de capacité ou d'humidité spécifique à un projet dépend toujours des échantillons d'alimentation effectivement testés, et non de l'existence de la norme d'essai.
Comparaison entre les limites de la filtration sous vide sur céramique et celles de la filtration sous pression
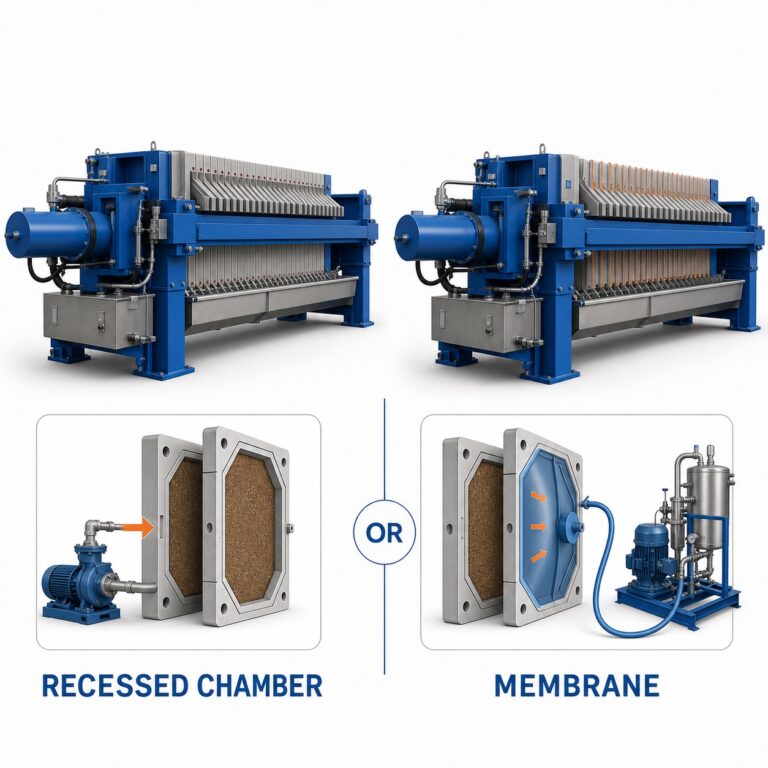
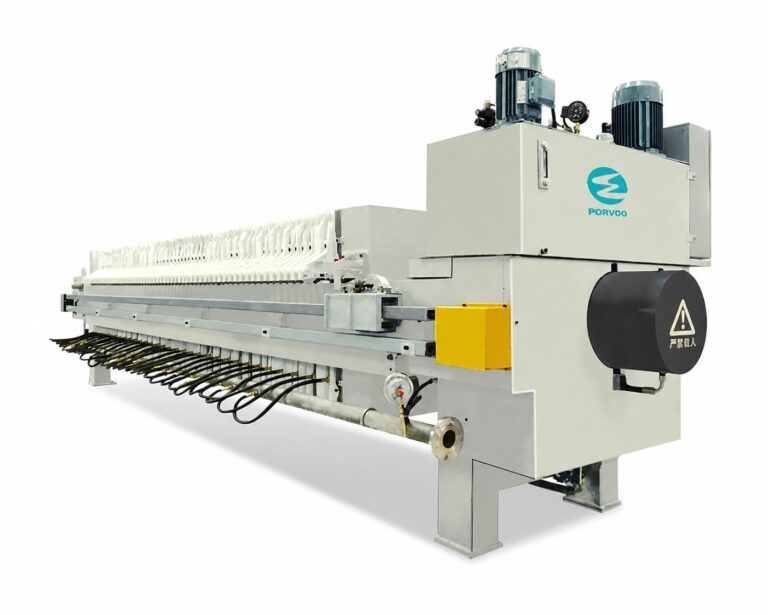
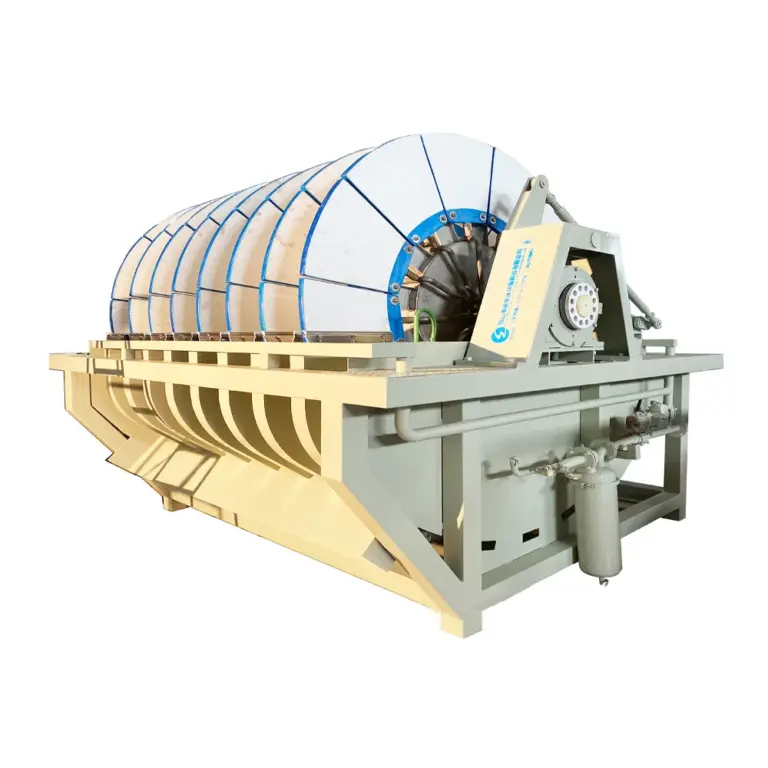
Filtration céramique sous vide en continu et la filtration sous pression par lots traitent les boues de concentration selon des mécanismes physiques différents, et c'est cette différence qui constitue le point de départ de leur comparaison, et non un chiffre de performance spécifique propre à l'une ou l'autre méthode. La filtration céramique sous vide aspire le filtrat à travers un milieu céramique poreux sous vide continu, le disque ou la plaque tournant selon des cycles de formation du gâteau, de séchage et d'évacuation en un seul mouvement continu. La filtration sous pression, quant à elle, forme le gâteau dans une chambre fermée sous pression appliquée, dans un cycle de production par lots comprenant le remplissage, le pressage et le déchargement, le cycle se répétant une fois que la chambre est vide.
Cette différence mécanique influe sur la manière dont chaque technologie réagit à la variabilité de la matière première. Le fonctionnement en vide continu permet généralement de s'adapter en douceur aux variations de l'état de la matière première, car le processus est continu et non soumis à des cycles, ce qui est important lorsque la matière première présente des variations progressives de la concentration en solides ou de la taille des particules. Filtration sous pression par lots effectue un cycle fixe, quelles que soient les variations d'alimentation au sein de ce cycle, ce qui peut simplifier le contrôle à certains égards, mais signifie qu'un changement d'alimentation n'affecte que le cycle suivant, et non celui déjà en cours.
La capacité de production, la disponibilité et les aspects liés à la maintenance découlent tous de cette différence mécanique, mais aucun d’entre eux ne peut se voir attribuer une valeur précise sans tenir compte du matériau testé et des hypothèses d’exploitation du projet. Les systèmes céramiques sous vide dépendent de la perméabilité du milieu et du niveau de vide, deux facteurs qui interagissent avec la teneur en particules fines du concentré. Les systèmes de filtration sous pression dépendent du temps de remplissage de la chambre, du temps de pressage et du comportement de démoulage du gâteau, qui interagissent avec la compressibilité du gâteau et ses caractéristiques de décharge. Lorsqu’un concentré est particulièrement fin ou forme un gâteau à faible perméabilité, les deux technologies peuvent réagir de manière très différente, et seules des essais représentatifs permettent de déterminer quelle réponse s’applique au matériau réel du projet. Lorsque la matière première est plus grossière et s’écoule plus facilement, l’écart entre les deux mécanismes se réduit et d’autres facteurs liés au projet, tels que l’empreinte au sol disponible, l’alimentation en services publics ou l’accès pour la maintenance, prennent davantage d’importance dans la comparaison. La comparaison entre Technologie de filtration sur disques céramiques sous vide et de filtres-presses pour les boues minérales, céramiques et de pierre présente ces distinctions mécaniques de manière plus détaillée, mais la réponse spécifique à cette centrale dépend toujours de l'enveloppe d'alimentation définie pour ce projet.
Traduire les résultats des tests en capacité et en disponibilité
| Dimension de comparaison | Base du projet à reprendre | Décision dont il fait état |
|---|---|---|
| Réponse du matériau | Série d'essais représentatifs couvrant toute la plage de charge prévue | Une technologie adaptée à la mission définie |
| Capacité de production | Résultats des tests et hypothèses de capacité indiquées | Sur la base du débit de matières sèches |
| Disponibilité | Une hypothèse de disponibilité spécifique au projet | Planification des capacités de production |
| Interfaces de maintenance | Les interfaces de maintenance identifiées pour chaque option d'équipement | Sélection des équipements et planification de leur disponibilité |
Les résultats des essais décrivent le comportement du matériau ; ils ne permettent pas à eux seuls de déterminer ce qu'une installation produira au fil du temps. Pour convertir les données d'essai en débit de matières sèches, il faut transposer les conclusions relatives au comportement du matériau issues d'essais représentatifs et les associer à une hypothèse de capacité définie. Il s'agit là d'une décision prise dans le cadre du projet concernant la manière dont la durée du cycle, l'épaisseur du gâteau ou le débit de filtration testés s'adaptent à la taille et à la configuration complètes de l'équipement envisagé.
La disponibilité est une variable distincte de la réponse du matériau, et elle doit être supposée explicitement plutôt que déduite des données d'essai. Un programme d’essais mené sur une courte période dans des conditions contrôlées ne permet pas de démontrer la durée de fonctionnement réalisable de l’installation, car la disponibilité dépend de facteurs extérieurs au mécanisme de filtration lui-même, notamment la régularité de l’alimentation en matière première, la maintenance programmée et les interfaces de maintenance spécifiques à chaque option d’équipement. Lorsque le projet adopte une hypothèse de disponibilité sans la mentionner, le débit de matières sèches dérivé des résultats d’essais repose sur une base non précisée et non vérifiée.
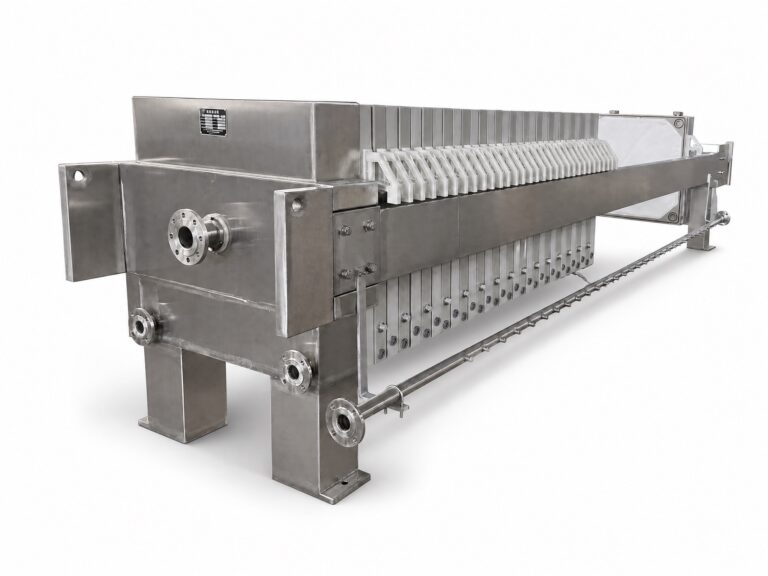
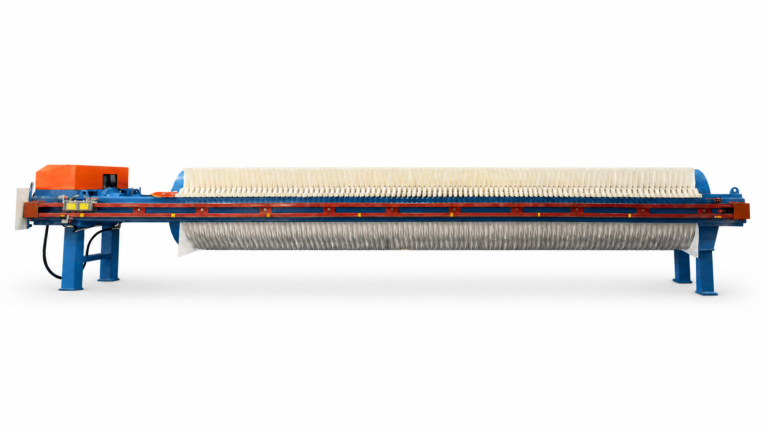
Les interfaces de maintenance diffèrent sensiblement entre les équipements de filtration sous vide à céramique et ceux fonctionnant sous pression ; elles s'inscrivent directement dans l'hypothèse de disponibilité plutôt que d'en être indépendantes. Les médias filtrants en céramique nécessitent une interface de nettoyage ou de conditionnement adaptée à la manière dont le média perd de sa perméabilité au fil du temps de fonctionnement. Les équipements de filtration sous pression nécessitent une interface d’entretien liée au tissu ou aux plaques, en fonction de leur cycle de production par lots et du comportement d’évacuation du gâteau de filtration. Lorsque les conditions d’alimentation comprennent des facteurs qui accélèrent l’encrassement du média ou le colmatage du tissu, l’interface d’entretien devient un facteur plus important pour le débit soutenu que le débit de filtration nominal mesuré lors d’un test de courte durée.
La base du projet qui doit découler des essais n’est donc pas un simple chiffre de débit, mais une chaîne : la réponse du matériel liée à l’enveloppe d’alimentation testée, une hypothèse de capacité définie reposant sur cette réponse, une hypothèse de disponibilité spécifique au projet, et les interfaces de maintenance qui déterminent si cette hypothèse de disponibilité est réaliste. Chaque maillon de cette chaîne correspond à une décision distincte, et considérer un résultat d’essai comme s’il incluait déjà l’hypothèse de disponibilité revient à sauter une étape que l’équipe de projet doit encore expliciter.
Définir des critères d'acceptation distincts pour le « cake » et le filtrat
| Zone de réception | Project-specific measure to agree | Keep separate from |
|---|---|---|
| Dry-solids throughput | Required dry-solids throughput basis | Cake moisture, filtrate condition, and operating stability |
| Teneur en humidité du gâteau | Required cake condition and its cake-moisture measure | Dry-solids throughput, filtrate condition, and operating stability |
| Filtrate condition | Required filtrate condition for the intended destination | Dry-solids throughput, cake moisture, and operating stability |
| Operating stability | Agreed stability measure for the expected feed envelope | Dry-solids throughput, cake moisture, and filtrate condition |
A dewatering project needs four separate acceptance measures, agreed individually, rather than a single pass or fail judgment applied across the whole system. Dry-solids throughput, cake moisture, filtrate condition, and operating stability each describe a different aspect of performance, and meeting one does not establish the others.
A plant can achieve its required dry-solids throughput while producing a cake moisture above or below what the downstream step was designed around, because throughput and moisture respond to different combinations of cycle time, cake thickness, and vacuum or pressure level. A plant can likewise achieve an acceptable cake moisture during short test runs while filtrate quality drifts outside what the intended destination can accept, since filtrate condition depends on factors such as fine-particle breakthrough that may not track cake moisture consistently.
Operating stability is the measure most likely to be overlooked when the other three are defined only against a design-point feed condition. A system that meets throughput, moisture, and filtrate targets at the nominal feed condition can still perform unevenly across the feed envelope the plant actually experiences, particularly where the envelope includes the variability discussed earlier in feed characterization. An agreed stability measure, defined against that same feed envelope rather than against a single operating point, is what keeps the other three acceptance measures meaningful once the plant is running rather than only during a commissioning test.
Keeping these four measures separate also protects the project during commercial acceptance discussions. Where a supplier offers to demonstrate one measure as evidence that the system meets the overall duty, the buyer needs to confirm whether the other three have been independently demonstrated as well, since strong performance on one measure does not imply acceptable performance on the others.
Integrate Filtrate Routing With Plant Water Quality
| Filtrate-routing question | Evidence to use | What the evidence establishes |
|---|---|---|
| What is the intended filtrate destination? | Project-specific routing decision | The destination against which filtrate condition must be assessed |
| What suspended-solids result will be reported? | ISO 11923:1997 measurement by glass-fibre filtration | A suspended-solids result under that measurement method |
| Is the filtrate acceptable for its destination? | The measured condition compared with project-specific acceptance criteria | Suitability for the stated project criteria; the measurement method alone provides no treatment guarantee or universal reuse limit |
Filtrate leaving the dewatering equipment is not automatically compatible with its intended destination, and establishing that compatibility requires answering three separate questions in sequence. The first is a project-specific routing decision: where does this filtrate go, back to grinding, to a tailings circuit, to a discharge point, or to some other reuse within the plant. That destination defines the condition against which filtrate quality must be judged, and it has to be settled before any measurement is useful, since the same filtrate can be acceptable for one destination and unsuitable for another.
The second question is what will actually be measured and reported. Suspended-solids content is commonly the parameter of interest for filtrate destined toward process reuse or toward a discharge point sensitive to solids carryover, and ISO 11923:1997 describes a glass-fibre filtration method for determining suspended solids in water. That standard supports the measurement method, establishing how a suspended-solids figure is obtained and reported consistently, but it does not define what level of suspended solids is acceptable for any particular reuse point or discharge condition. The acceptable level is a project-specific criterion, not a property of the measurement method.
The third question connects the two: is the measured filtrate condition acceptable for the stated destination. Answering this requires comparing the measured result against project-specific acceptance criteria tied to that destination, which might come from process requirements upstream, from environmental release conditions, or from water-balance targets elsewhere in the plant. The measurement method alone, however rigorously applied, does not resolve this question, because it provides a number without a judgment about where that number sits relative to the destination’s requirements.
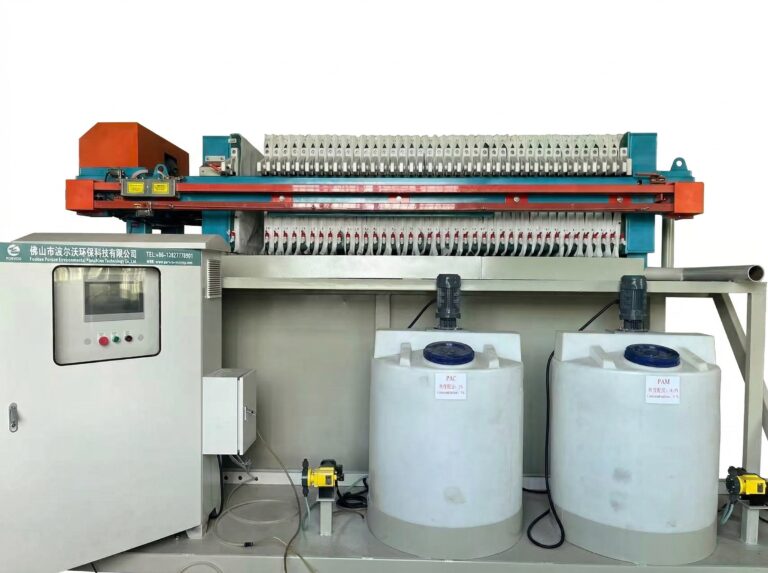
This is also the point in the project where PORVOO’s filtration equipment interfaces with the plant’s broader water-handling decisions, since the filtrate stream leaving a vacuum ceramic or pressure filtration unit becomes an input to whatever water-quality or reuse system the plant operates downstream, and the acceptance criteria for that interface need to be fixed before equipment sizing is finalized rather than discovered afterward.
Build the RFQ and Project Test Plan
An RFQ built from the preceding decisions carries the duty definition, the feed envelope, the testwork findings, the technology comparison, and the four separate acceptance measures into a single document that a supplier can quote against without filling gaps with unstated assumptions. Each element has a place in that document rather than standing as a separate conversation.
The duty definition, required cake condition and intended filtrate destination, belongs at the front of the RFQ, since it frames every other decision that follows. The feed envelope, built from the plant’s actual expected range rather than a single sample, needs to be stated explicitly enough that a supplier can identify whether its proposed testwork program will actually cover the conditions that matter. Where representative testwork has already been completed, its results belong in the RFQ as the material-response evidence, stated together with the feed conditions under which it was obtained, so a reviewing engineer can judge whether the evidence matches the stated envelope or only a narrower slice of it.
The technology comparison, continuous vacuum ceramic filtration against batch pressure filtration, is resolved in the RFQ by stating which mechanical response the project needs, rather than naming a preferred technology without the reasoning behind it; this allows a supplier to confirm or challenge that choice against its own understanding of the feed material. Capacity and availability assumptions carried forward from testing need to be stated as assumptions, not as guaranteed figures, so that the quotation review can test them against the supplier’s own experience with the equipment class.
Finally, the four acceptance measures, dry-solids throughput, cake moisture, filtrate condition, and operating stability, belong in the RFQ as separate line items with their own confirmation requirements, each tied to the feed envelope and the filtrate destination already established. A project test plan that follows this structure gives the reviewing team a basis for judging a quotation against the actual duty, rather than against a generic capability claim that has not been matched to the project’s stated conditions.
Questions fréquemment posées
Q : Can one slurry sample be used to select dewatering equipment for the whole plant duty?
A : No. Its result is evidence for that sample only. First define the expected feed envelope, then choose representative samples across that envelope so the comparison reflects the material variability the equipment will need to handle.
Q : How should a plant compare a vacuum ceramic disk filter with a filter press?
A : Compare both options against the same defined duty and representative test program. Carry forward the material response, productive-capacity basis, availability assumption, and maintenance interfaces for each route, while accounting for the distinction between continuous vacuum ceramic filtration and batch pressure filtration.
Q : How can test results be turned into a realistic capacity basis?
A : State the feed conditions covered by the tests, the required dry-solids throughput, and the project-specific availability assumption separately. This prevents a favorable material-response result from being treated as proof of productive capacity across the full plant duty.
Q : Does a suspended-solids result alone show that recovered filtrate is suitable for reuse?
A : No. A result measured under ISO 11923 describes suspended solids under that method; it does not set a universal reuse limit or guarantee treatment performance. Define the intended filtrate destination and compare the measured condition with acceptance criteria agreed for that destination.
Q : What should be included in an RFQ so equipment proposals can be compared on the same basis?
A : Provide the required cake condition, intended filtrate destination, expected feed envelope, representative testwork plan, dry-solids throughput basis, availability assumption, and known maintenance interfaces. Ask each proposal to address separate project measures for throughput, cake moisture, filtrate condition, and operating stability so success in one area does not substitute for another.