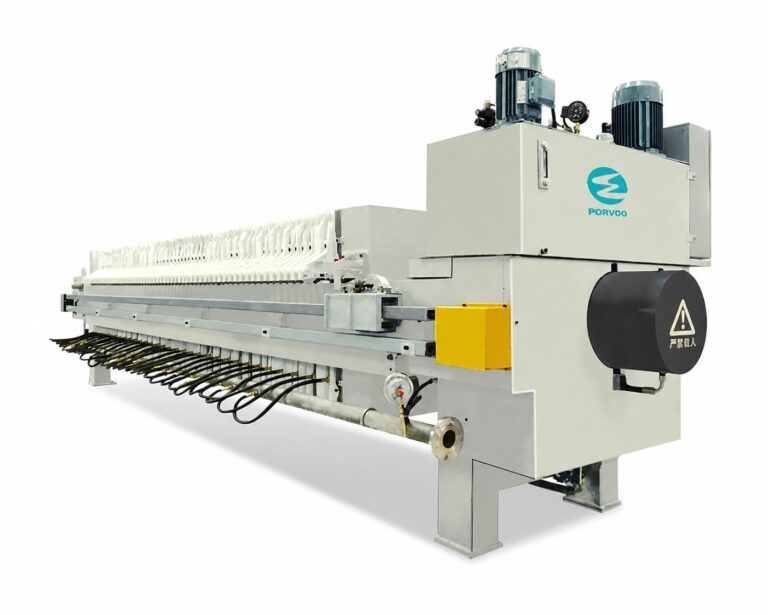
Una bomba de alimentación dimensionada únicamente en función de un caudal y una presión nominales puede seguir siendo una bomba inadecuada para una prensa de filtro de cámara empotrada, ya que la prensa no admite una alimentación a un caudal y una presión constantes durante todo el proceso. La carga de trabajo varía continuamente desde el momento en que comienza el llenado hasta que las cámaras están llenas, y la propuesta de bomba debe dar respuesta a toda esa secuencia, no solo a un único punto de funcionamiento. Determinar qué debe hacer realmente la bomba durante el ciclo es el punto de partida para comparar presupuestos que, de otro modo, parecerían similares sobre el papel.
Qué debe hacer la bomba de alimentación durante un ciclo de producción por lotes
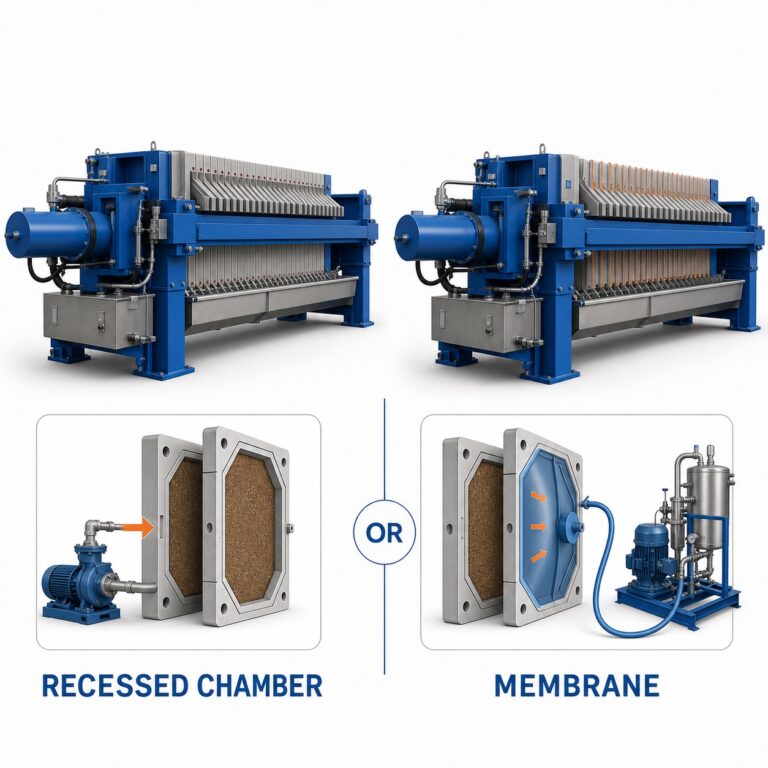
Una prensa de filtro de cámaras empotradas procesa la suspensión en un solo lote, y la bomba de alimentación es el componente que impulsa la suspensión hacia las cámaras contra una resistencia que cambia constantemente. Al inicio del ciclo, las cámaras están vacías o casi vacías, y la bomba se dedica principalmente a mover volumen para llenar el espacio disponible entre las placas. A medida que la torta de filtración se va acumulando sobre la tela y las cámaras se acercan a su capacidad máxima, la resistencia a la que se enfrenta la bomba aumenta, y su función pasa de mover volumen a generar y mantener presión frente a dicha resistencia. La transición entre estas dos condiciones no es un punto fijo común a todos los proyectos; depende de cómo se deshidrata la suspensión, de cómo estén configuradas las cámaras y de cómo el operador de la prensa o el sistema de control definan el final del ciclo.
Esto es importante a la hora de seleccionar una bomba, ya que una bomba elegida únicamente por su capacidad para suministrar un caudal determinado a una presión determinada puede que solo se adapte bien a una de estas condiciones. Una bomba que llene rápidamente pero que no pueda mantener la presión a medida que aumenta la resistencia impedirá que la prensa alcance la formación de torta prevista. Una bomba que genera presión de forma eficaz, pero que no ha sido dimensionada para la fase de llenado, puede alargar el tiempo necesario para que las cámaras se llenen por completo antes incluso de que pueda comenzar la acumulación de presión. Dado que la prensa y la bomba son propuestas por partes que pueden no compartir las mismas premisas sobre dónde termina el llenado y dónde comienza la acumulación de presión, la tarea del comprador es asegurarse de que ambas propuestas describen el mismo comportamiento del lote, en lugar de dos descripciones parciales diferentes del mismo.
Es aquí también donde la interfaz entre el filtro prensa y su bomba de alimentación se convierte en una cuestión de selección por derecho propio, distinta del dimensionamiento de cada uno de estos equipos por separado. Una propuesta de bomba que solo indique un punto de funcionamiento nominal no garantiza que la bomba vaya a funcionar de forma aceptable en todo el abanico de condiciones que presentan las cámaras durante un ciclo. El comprador necesita que el funcionamiento se describa como una secuencia, en la que el comportamiento esperado de la bomba se relacione por separado con la condición de llenado y la condición de aumento de presión, antes de comparar las bombas sobre esa base.
Datos sobre la suspensión y el rendimiento necesarios antes de comparar bombas
| Datos para la toma de decisiones | Qué debe incluir el presupuesto | Por qué es importante para la comparación |
|---|---|---|
| Rango previsto de las condiciones de alimentación | La gama en la que se basa la bomba propuesta | Establece el rango de funcionamiento que se está comparando |
| Secuencia de llenado prevista | Cómo se prevé que se alimente la prensa a través del lote | Vincula la propuesta de la bomba con la tarea prevista de llenado de la cámara |
| Pruebas representativas de lodos | Las pruebas relativas a las suspensiones utilizadas por los proveedores de bombas y sistemas de presión, cuando estén disponibles | Pone de manifiesto los fundamentos de la propuesta y cualquier laguna en las pruebas |
| Caudal y presión nominales | Los valores nominales indicados y la parte del impuesto a la que se refieren | Evita que dos valores nominales se consideren como la cuota total del lote |
Antes de que se pueda comparar de forma significativa un presupuesto de bomba con otro, es necesario definir las condiciones de la lechada y del proceso por lotes en términos que sirvan de base tanto para la parte de la prensa como para la de la bomba del proyecto. Un único valor de caudal o presión no describe un proceso por lotes, ya que las condiciones de alimentación en sí mismas no son constantes: la concentración de la lechada, el contenido de partículas y la viscosidad pueden variar según el material de origen, y la secuencia de llenado prevista para la prensa determina cómo se espera que la bomba responda a esa variación.
La condición de alimentación prevista debe indicarse como un rango, y en el presupuesto debe especificarse en qué parte de dicho rango se basa la bomba propuesta. Una bomba seleccionada para el extremo más ligero del rango puede no funcionar de la misma manera en el extremo más denso, y si el presupuesto no indica qué condición se ha utilizado como base, la comparación entre dos propuestas de bombas no está comparando realmente lo mismo. Del mismo modo, la secuencia de llenado prevista —es decir, cómo se pretende que la prensa pase de tener las cámaras vacías a tenerlas llenas— debe indicarse de forma explícita, ya que una bomba dimensionada para una estrategia de llenado puede no ser adecuada para otra, incluso con el mismo caudal nominal.
Cuando existan datos representativos sobre la pasta, ya sea procedentes de ensayos o de una experiencia operativa comparable, estos deben identificarse como base de la propuesta, en lugar de dejarse en el aire. Cuando no existan, esa laguna debe quedar patente en la comparación, en lugar de disimularse con un valor nominal que suene convincente. Esto guarda relación directa con el trabajo de caracterización de la pasta que se lleva a cabo antes de dimensionar la prensa propiamente dicha: el mismo tipo de datos que es necesario confirmar antes de un Solicitud de presupuesto para la filtración de lodos cerámicos o de piedra Esto es aplicable en este caso, ya que el rendimiento de la bomba de alimentación y el de la prensa se derivan del mismo comportamiento de la lechada.
Dos presupuestos de bombas en los que se indique un caudal y una presión nominales no son comparables a menos que en el presupuesto se especifique también a qué parte del ciclo de producción corresponde ese valor nominal. Una cifra sin una base definida no constituye prueba de idoneidad para la aplicación; es un punto de partida para una pregunta que el comprador debe resolver antes de considerar que un presupuesto es equivalente a otro.
Comportamiento de la bomba que debe comprobarse durante el llenado y el aumento de presión
| Punto de ciclo | Confirmación de la solicitud | Uso de la decisión |
|---|---|---|
| Relleno inicial | Cómo se prevé que se comporte la bomba propuesta cuando comience el llenado de la cámara | Comprueba que la alineación coincida con la secuencia de llenado prevista |
| Aumento de la presión | Cómo se prevé que cambie el comportamiento de la bomba a medida que aumenta la presión | Comprueba si la propuesta describe más de un punto de servicio nominal |
| Condición de finalización | Cómo se identifica la condición de fin y qué se espera que haga la bomba | Comprueba que el comportamiento de la bomba y el control del ciclo utilicen el mismo punto final |
Una vez establecida la base de funcionamiento, lo siguiente es determinar si el comportamiento de la bomba propuesta en cada fase del ciclo se ajusta a lo que requiere la prensa en esa fase. Se trata de una cuestión distinta a si la bomba puede alcanzar un punto de funcionamiento nominal: se trata de saber cómo se espera que se comporte la bomba a medida que cambian las condiciones, desde el llenado inicial, pasando por el aumento de presión, hasta el final del lote.
Durante el llenado inicial, la cuestión relevante es cómo se comporta la bomba a medida que las cámaras comienzan a recibir la lechada: si su caudal se ajusta a la secuencia de llenado definida en el proyecto y si dicho caudal es adecuado para la geometría de la cámara y la velocidad a la que se pretende que la prensa alcance su estado de llenado completo. Una falta de correspondencia en este punto no tiene por qué traducirse necesariamente en un fallo absoluto, sino que puede manifestarse como un llenado desigual o una fase de llenado que se comporta de forma diferente a la prevista al dimensionar la prensa.
A medida que aumenta la presión, cambia el comportamiento que se espera de la bomba. Ahora, la bomba debe funcionar contra una resistencia cada vez mayor, ya que la masa en formación restringe el caudal, y la forma en que la bomba responde a esa resistencia —es decir, si su caudal varía de forma controlada a medida que aumenta la presión de descarga— es una cuestión distinta de cómo se comportaba durante el llenado. Una propuesta que solo describa un único punto de funcionamiento nominal no ofrece ninguna base para evaluar esta transición; el comprador necesita que el proveedor describa cómo se espera que cambie el comportamiento de la bomba a medida que aumenta la presión, y no solo lo que la bomba es capaz de hacer en una única condición.
La condición de fin cierra el ciclo, y la forma en que se identifica dicha condición es tan importante como el comportamiento de la bomba en ese momento. Si los aspectos del proyecto relacionados con la prensa y con la bomba no utilizan la misma definición de la condición de fin —ya sea un nivel de presión, una condición de caudal o cualquier otra señal—, el comportamiento esperado de la bomba en ese momento y la lógica de control que debe actuar sobre ella no describirán el mismo instante. Establecer que el comportamiento de la bomba y la definición de la condición de fin de ciclo están alineados es un requisito previo para la coordinación del control que se llevará a cabo más adelante en el proyecto, y es también el punto en el que una bomba que haya funcionado de forma aceptable durante el llenado puede seguir siendo una elección errónea si no se ha confirmado por separado su comportamiento a medida que aumenta la presión.
Preguntas sobre materiales, sellado, desgaste y limpieza
| Área de preguntas | Pruebas o definición que se solicitan | Límite de decisión |
|---|---|---|
| Materiales en contacto con el líquido | Materiales en contacto con el líquido propuestos y su presencia en la lechada real | La compatibilidad sigue dependiendo de cada proyecto concreto, en lugar de ser una característica genérica de la bomba. |
| Pasaje de sólidos | Cómo gestiona la bomba propuesta los sólidos presentes en la lechada real | La idoneidad depende de las condiciones alimentarias representativas. |
| Sistema de sellado | El sistema de sellado propuesto y su fundamento en la lechada y la carga de trabajo | Es necesario evaluar el acuerdo para este proyecto. |
| Acceso para la limpieza | El acceso para la limpieza incluido en la disposición propuesta | Comprueba que la configuración indicada cuente con los permisos de acceso necesarios. |
| Exposición al desgaste | El desgaste previsto para la bomba propuesta | Comprueba que el presupuesto se refiera específicamente al lodo en cuestión y no a una descripción general del desgaste. |
Al margen del rendimiento de la bomba a lo largo del ciclo, la propia lechada plantea dudas sobre los materiales de los que está fabricada la bomba, cómo gestiona los sólidos, cómo está sellada, cómo se limpia y en qué puntos está expuesta al desgaste. Se trata de cuestiones específicas de cada proyecto, ya que la respuesta depende de la lechada concreta que se maneje, y no de una afirmación general sobre el modelo de bomba.
La compatibilidad con los materiales en contacto con el lodo es la primera de ellas: los materiales que entran en contacto con el lodo deben evaluarse en función de las propiedades químicas y el grado de abrasividad reales de dicho lodo, y no aceptarse basándose únicamente en una declaración genérica de compatibilidad del proveedor de la bomba. Un material que ofrece un rendimiento aceptable con una composición de lodo determinada puede no hacerlo con otra, incluso dentro del mismo sector industrial.
El paso de sólidos es una cuestión relacionada, pero distinta: se trata de determinar si la geometría interna de la bomba permite el paso de los sólidos presentes en la alimentación sin que se produzcan obstrucciones ni un desgaste excesivo, lo cual depende de la distribución granulométrica y de la carga de sólidos de la condición de alimentación representativa establecida anteriormente. Una bomba que maneja sin dificultad una suspensión diluida y fina puede no ser adecuada para una alimentación con un contenido de sólidos más grueso o más variable.
El sistema de sellado, el acceso para la limpieza y la exposición al desgaste se rigen por la misma lógica. El sistema de sellado debe evaluarse en función de la lechada y de la aplicación para la que se propone, ya que los distintos métodos de sellado tienen diferentes implicaciones en cuanto a fugas, acceso para el mantenimiento y compatibilidad con contenidos abrasivos o corrosivos. El acceso para la limpieza es importante porque una bomba que resulte difícil de abrir y limpiar entre lotes, o cuando se produce una obstrucción, supone una carga de mantenimiento que puede no resultar evidente solo a partir de las especificaciones de rendimiento; el comprador debe confirmar que el acceso incluido en la configuración presupuestada se ajusta a las necesidades del proyecto, y no darlo por sentado. La exposición al desgaste debe abordarse específicamente en función de la lechada concreta, en lugar de describirse en términos generales, ya que la vida útil en una aplicación no determina la vida útil en otra con un contenido de sólidos o un grado de abrasividad diferentes.
Señales de control y respuesta segura ante fallos en la interfaz
| Elemento de la interfaz | Lo que debería definir la narrativa dominante | Comprobación de la oferta |
|---|---|---|
| Señal lista para impresión | La señal que indica que la prensa está lista para el funcionamiento de la bomba | Ambas propuestas utilizan la misma condición de disponibilidad |
| Arranque de la bomba | Cómo se relaciona la acción de inicio con la señal de «listo para imprimir» | La lógica de arranque está incluida y coordinada |
| Reducir la velocidad o detenerse | El disparador y la respuesta prevista de la bomba a medida que el ciclo se acerca a su estado final | El comportamiento previsto de la bomba se ajusta a la secuencia prevista |
| Respuesta ante fallos | La respuesta prevista de la bomba y la prensa ante un fallo en la interfaz | Los dos proveedores ofrecen una respuesta coherente |
| Liberación de presión | Dónde se sitúa la liberación de presión en la secuencia acordada de paradas o condiciones finales | La secuencia abarca la liberación de presión sin espacio entre las interfaces. |
La bomba de alimentación y el filtro prensa suelen ser propuestos por diferentes proveedores, lo que significa que la lógica de control que los conecta debe describirse como una única secuencia coordinada, en lugar de ensamblarse a partir de dos descripciones independientes que, casualmente, son compatibles. Se trata de una consideración distinta del rendimiento de la bomba: una bomba que funcione correctamente de forma aislada puede seguir creando una interfaz insegura o poco fiable si sus señales de control no están coordinadas con la lógica de control del filtro prensa.
La señal de “prensa lista” es el punto de partida: la condición que indica que la prensa está preparada para recibir material, y la propuesta de la bomba debe especificar cómo se relaciona su acción de arranque con dicha señal, en lugar de dar por sentado que basta con un comando genérico de «puesta en marcha de la bomba». Cuando la prensa y la bomba son suministradas por diferentes proveedores, esta señal debe definirse una sola vez y utilizarse de forma idéntica por ambas partes de la propuesta.
A medida que el ciclo se acerca a su condición final, el comportamiento de la bomba debe cambiar —ya sea reduciendo la velocidad o deteniéndose— y el desencadenante de ese cambio debe definirse en los mismos términos que utiliza la prensa para identificar su propia condición final, en consonancia con la alineación mencionada anteriormente. Una descripción del control que exponga la lógica de reducción de velocidad o parada de la bomba independientemente de cómo identifique la prensa la condición final deja una brecha entre ambos sistemas.
La respuesta ante fallos es un aspecto relevante para la seguridad dentro de esta coordinación. Si se produce un fallo en la interfaz —una pérdida de señal, una condición de presión inesperada o cualquier otra interrupción—, la bomba y la prensa deben responder de forma coordinada entre sí, y el comprador debe confirmar que ambos proveedores describen la misma respuesta esperada, en lugar de dar por sentada la compatibilidad. La liberación de presión forma parte de este mismo contexto: el lugar que ocupa la liberación de presión en la secuencia de parada o de condiciones finales determina si el sistema alcanza un estado seguro en un orden predecible, y un protocolo de control que no sitúe explícitamente la liberación de presión dentro de esa secuencia deja una brecha en la interfaz que puede no ser visible hasta que el sistema esté en funcionamiento. Según el Ficha informativa de la EPA sobre la prensa de filtro de placas empotradas, las funciones de la bomba de alimentación, la cámara de placas, la extracción del filtrado y la descarga de la torta son partes diferenciadas del proceso de filtración a presión por lotes, lo que concuerda con el hecho de considerar la interfaz de control entre la bomba y la prensa como una tarea de coordinación independiente, en lugar de una extensión de los controles internos de cualquiera de los dos equipos.
Comprobaciones del alcance de la licitación para la bomba, las tuberías, los instrumentos y la puesta en marcha
| Elemento de ámbito | Qué hay que indicar en cada oferta | La brecha, puesta de manifiesto |
|---|---|---|
| Bomba | Proveedor y base imponible utilizada para la bomba propuesta | Responsabilidad poco clara en la selección de la bomba |
| Instrumentos | Proveedor y los instrumentos incluidos en el informe de control acordado | Faltan los componentes necesarios para la lógica de la interfaz |
| Válvulas | Proveedor y el alcance de la válvula incluidos en la interfaz entre la bomba y la prensa | Un conjunto de válvulas sin asignar |
| Tuberías | Proveedor y alcance de las tuberías entre la bomba y la prensa incluidas | Una conexión física incompleta entre los paquetes |
| Controla | Supplier and the included signals and control integration | An unassigned control interface |
| Commissioning support | Supplier and the startup or commissioning support included | A support gap when the pump and press are commissioned together |
Once the duty, pump behavior, slurry compatibility, and control narrative have been worked through, the remaining task is confirming that the bid package actually assigns responsibility for every element the interface depends on. A technically sound pump proposal and a technically sound press proposal can still leave a gap if neither party’s scope includes the piping, instruments, valves, or controls that connect them.
The pump itself should be recorded against the duty basis used to propose it, so that the selection can be traced back to the slurry and batch duty data established earlier rather than treated as a standalone item. Instruments need the same treatment — the control narrative developed for the interface depends on specific signals being available, and if the instruments required to generate those signals are not clearly assigned to either supplier, the control logic cannot be implemented as described.
Valves and piping are often the elements most likely to fall into a scope gap, because they sit physically between the pump and the press and may be assumed by each party to be the other’s responsibility. Recording which party supplies the pump-to-press piping and the associated valve package makes that assumption visible before it becomes a site problem — this is the kind of interface question that also arises wherever upstream protection equipment, such as grit removal ahead of pumps and filter presses handling stone slurry wastewater, is proposed by a separate party from the press itself.
Controls and commissioning support close the scope check. The control narrative is only as good as the integration work that implements it, and commissioning support determines whether the pump and press are brought into coordinated operation by parties who understand both sides of the interface. Where project information about the slurry, duty, and intended configuration has been supplied consistently to the parties involved, that information is what Porvoo or any equipment supplier uses to review configuration and quotation scope against the project’s actual requirements — which is why the scope matrix is worth completing before, not after, the bid comparison is finalized.
Preguntas frecuentes
Q: Can feed pumps be compared by nominal flow and pressure alone?
A: No. Use those values only as part of a common duty basis, then compare how each proposed pump is expected to behave during initial filling, pressure build-up, and the agreed end condition for the representative slurry.
Q: What should the buyer do if representative slurry evidence is not available at the RFQ stage?
A: Define the expected feed-condition range, identify which parts of it lack representative evidence, and make the affected pump decisions conditional on later confirmation. The quotation should state the assumed slurry basis so the evidence gap is visible before purchase.
Q: How should bids be compared when suppliers have used different slurry or cycle assumptions?
A: Do not rank them as equivalent offers yet. Ask each bidder to restate its proposal against the same feed-condition range, filling sequence, end condition, and scope boundary, then record any remaining exceptions as bid risks.
Q: Must the pump and filter press come from the same supplier?
A: They can be supplied separately if the interface is explicitly coordinated. Assign ownership for the pump, piping, valves, instruments, controls, and commissioning support, and require both proposals to use one agreed sequence for readiness, start, slowdown or stop, faults, and pressure release.
Q: What quotation details should trigger clarification before a pump is selected?
A: Clarify a bid that gives only one nominal duty point, makes generic slurry-compatibility claims, leaves the end condition undefined, or does not assign an interface item. Each gap can hide a different selection, control, or supply assumption that prevents a fair comparison.