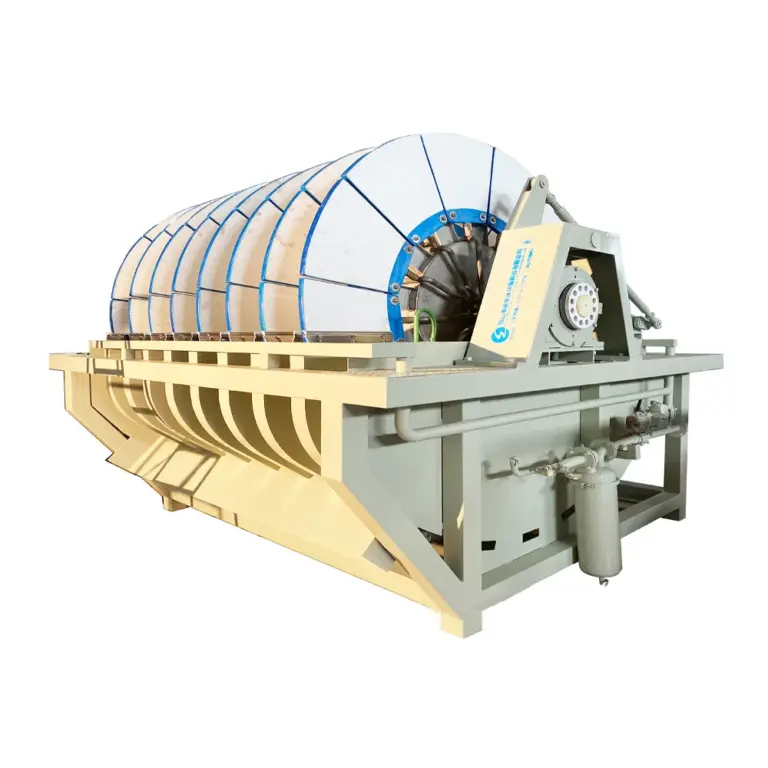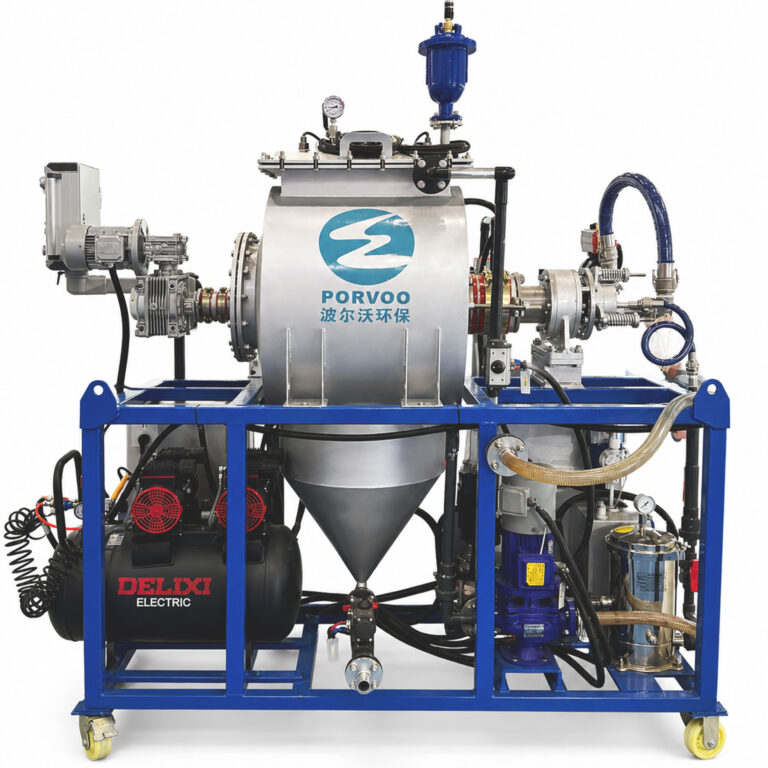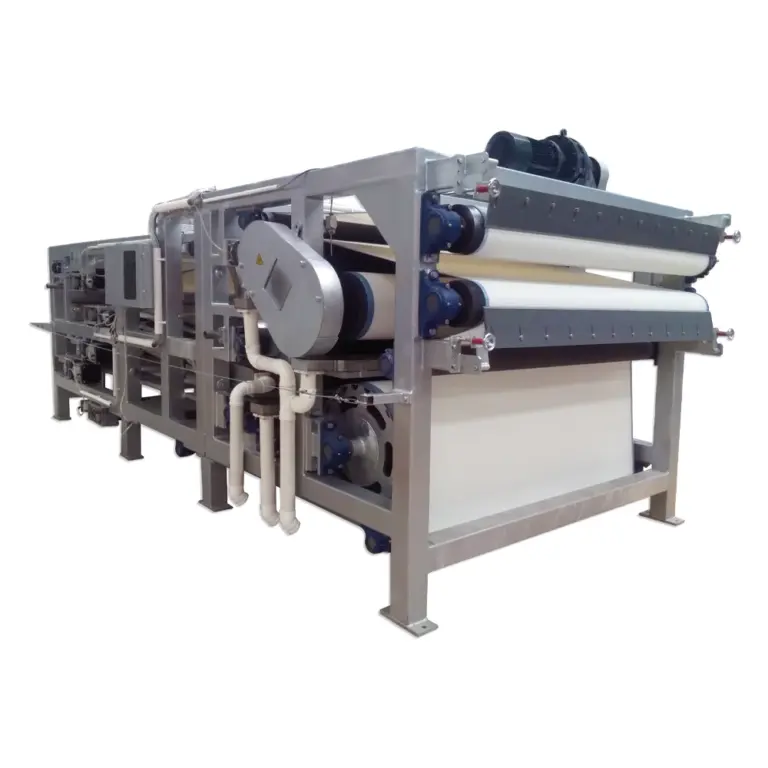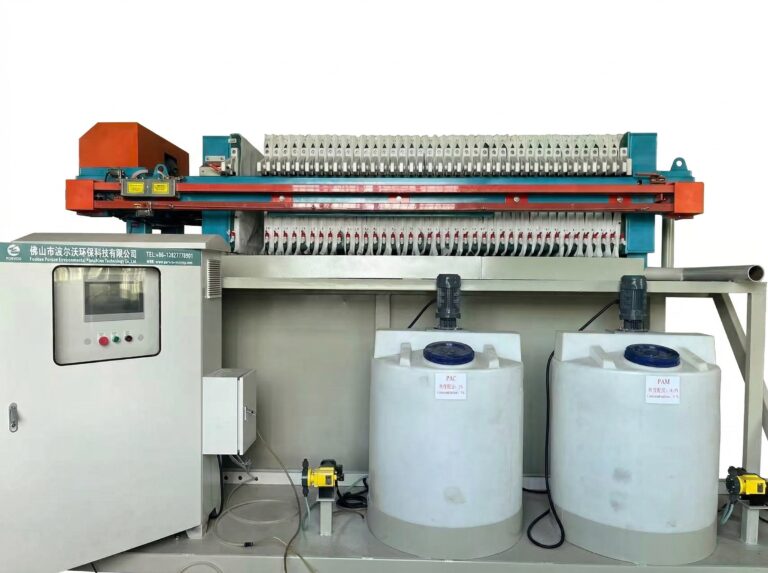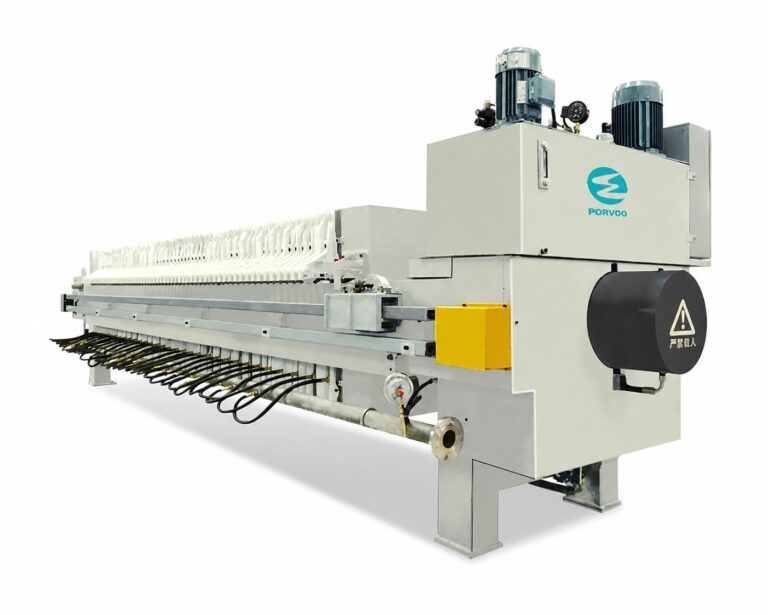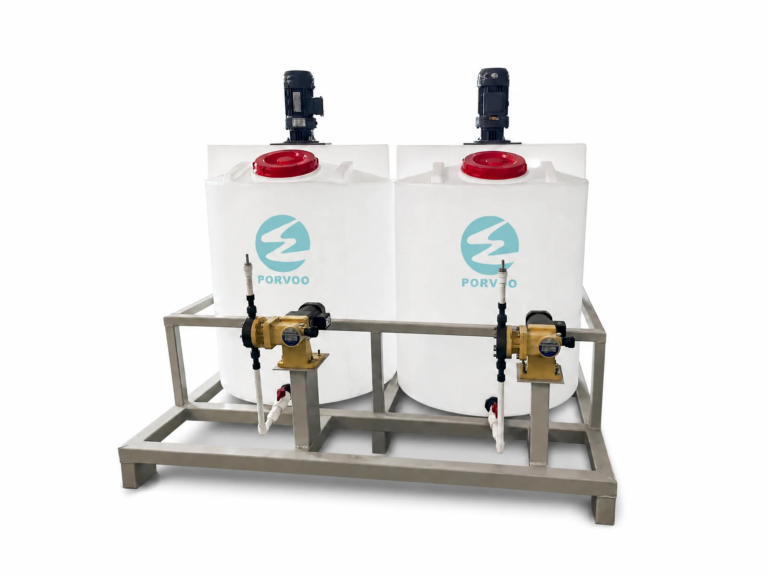
La adquisición de equipos de eliminación de arena, dosificación, sedimentación y prensado como partidas presupuestarias independientes —sin confirmar primero la secuencia— es donde la mayoría de los proyectos de aguas residuales del corte de piedra acumulan trabajo adicional. Las bombas que entran en contacto con abrasivos gruesos antes de cualquier etapa de separación se desgastan antes de lo previsto; los tanques de coagulación cargados con partículas del tamaño de la arena no pueden producir el decantado limpio del que dependen los circuitos de reutilización; y las prensas de filtro alimentadas con lodos de densidad irregular funcionan de forma ineficiente o producen una torta húmeda que genera un problema de eliminación secundario. La secuencia en sí misma constituye el diseño: cada etapa establece las condiciones de alimentación para la siguiente, y cualquier laguna o inversión en ese orden se propaga aguas abajo de formas que resultan costosas de corregir una vez fijado el trazado. Lo que sigue ofrece a los ingenieros de procesos y a los equipos de compras una forma de evaluar si un sistema propuesto está secuenciado correctamente antes de comprometerse con la adquisición de equipos.
Eliminar los sedimentos antes del tratamiento químico y la clarificación fina
La entrada de partículas gruesas en un tanque de coagulación no es un problema de proceso que la química pueda resolver; se trata de un problema de abrasión y sobrecarga que la química no hará sino agravar. El Al₂(SO₄)₃ y el PAM están formulados para agregar partículas finas en suspensión en el rango coloidal y de limo. Cuando en el mismo depósito hay fragmentos de piedra, serrín y partículas angulares de más de 200 μm, la demanda de coagulante aumenta de forma impredecible, la estructura de los flóculos se ve alterada por la sedimentación del material grueso y la fracción abrasiva acelera el desgaste de los impulsores, las carcasas de las bombas y cualquier instrumentación de la línea.
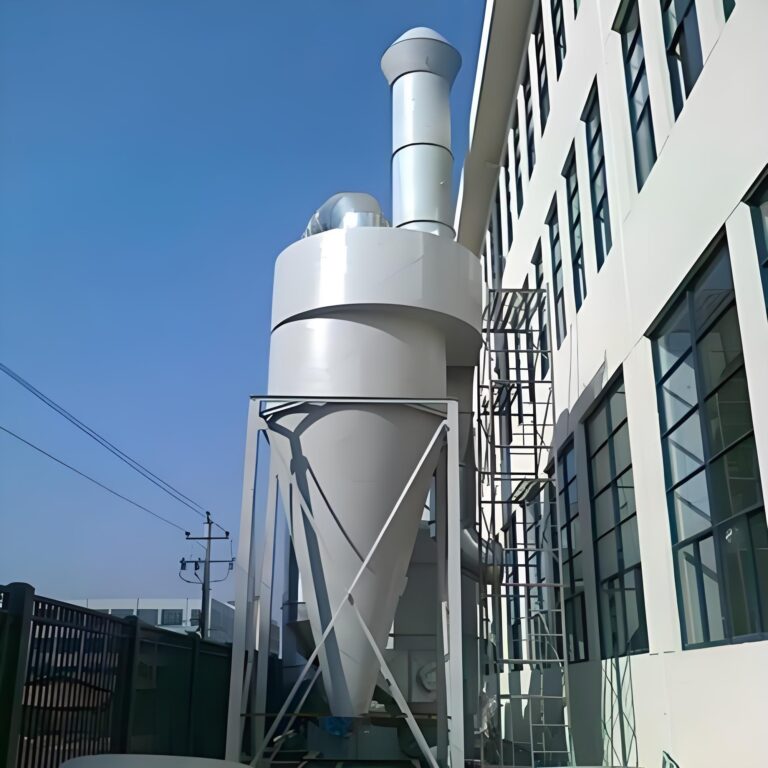
La eliminación de arena mediante hidrociclones puede alcanzar una eficiencia de separación de entre el 90 y el 90,41 TP3T para partículas inferiores a 200 μm, y la separación mejora a medida que aumenta la presión de entrada. Ese rango es un dato de referencia para la planificación del diseño, no un resultado garantizado para todas las condiciones de afluencia; la eficiencia real depende de la densidad de las partículas, la distribución granulométrica y la consistencia del material de alimentación. La cifra más relevante desde el punto de vista operativo es la capacidad de rendimiento: las dos geometrías habituales de los hidrociclones admiten caudales máximos de paso de 203 ml/s y 268 ml/s, respectivamente, y ambos aumentan con la presión. Para una instalación que funcione en el límite superior de los volúmenes diarios habituales, una sola unidad de hidrociclón puede resultar insuficiente, por lo que es necesario evaluar la posibilidad de utilizar unidades en serie o en paralelo durante el diseño del sistema, en lugar de añadirlas como modificación sobre el terreno tras la puesta en marcha.
| Parámetro | Valor | Notas |
|---|---|---|
| Eficiencia de separación (partículas <200 μm) | 90–90.4% | Mejora al aumentar la presión de entrada |
| Caudal máximo de paso (Geometría 1) | 203 ml/s | Aumenta con la presión de entrada |
| Caudal máximo de paso (Geometría 2) | 268 ml/s | Aumenta con la presión de entrada |
La consecuencia derivada de dimensionar esta etapa por debajo de lo necesario no es solo el desgaste del equipo, sino que las etapas de dosificación y decantación reciben una corriente de alimentación para la que no han sido diseñadas. La arena que elude la etapa de separación se deposita en el tanque de sedimentación formando una capa de sedimento densa y abrasiva que interfiere en la extracción cónica y acorta los intervalos de mantenimiento de la válvula de extracción. Considerar la eliminación de arena como una medida de reducción de costes en un ejercicio de ingeniería de valor suele trasladar el coste a la sustitución de las bombas y al mantenimiento del tanque de sedimentación durante el primer año de funcionamiento.
Utiliza la dosificación de PAM/PAC para sedimentar los sólidos de arena fina
Una vez eliminada la arena, la carga en suspensión restante está formada por partículas finas de roca —polvo de sílice, finos minerales, arrastre de lodos— que no se sedimentan por sola gravedad en ningún tiempo de permanencia práctico en el depósito. Aquí es donde entra en juego la química de la coagulación y la floculación, y donde una dosificación inadecuada provoca el fallo operativo más visible: un depósito de sedimentación que produce un decantado turbio en lugar de agua clarificada.
El sulfato de aluminio presenta una limitación bien documentada en esta aplicación: su velocidad de hidrólisis es extremadamente lenta en las condiciones de pH y temperatura típicas de las aguas residuales del corte de piedra. Una hidrólisis lenta implica que se retrasa la neutralización de la carga del coagulante que inicia la agregación de partículas, y que las partículas finas de piedra permanecen en suspensión más tiempo del que permite el tiempo de retención hidráulica del depósito. Tratar esto como un caso excepcional en lugar de como una condición operativa de referencia lleva a los operadores a dosificar una cantidad insuficiente de PAM, partiendo de la suposición de que el coagulante está realizando más trabajo del que realmente realiza. La consecuencia es un flóculo demasiado débil para sedimentarse de manera eficiente, agua reciclada que transporta suficientes partículas finas residuales como para dañar las herramientas de diamante y las superficies de precisión, y un tanque de sedimentación que acumula sólidos no sedimentados hasta que la turbidez en el decantador supera el límite de tolerancia para la reutilización.
| Química | Función | Consideraciones clave |
|---|---|---|
| Sulfato de aluminio (Al₂(SO₄)₃) | Coagulante | Una velocidad de hidrólisis extremadamente baja provoca una sedimentación lenta; la combinación adecuada de floculantes es fundamental |
| Poliacrilamida (PAM) | Floculante | Agregados de partículas finas de piedra; la dosis debe ajustarse al rendimiento del coagulante |
La dosis de PAM debe calibrarse en función del rendimiento real del coagulante en las condiciones específicas de la instalación, y no según una tabla genérica de dosificación de floculantes. La comprobación práctica consiste en realizar un ensayo en frasco con el afluente real antes de determinar el tamaño definitivo de la bomba dosificadora; un sistema inteligente de dosificación PAM/PAC Este sistema, que ajusta la velocidad de alimentación en función de los datos en tiempo real sobre el caudal y la turbidez, reduce el riesgo de sobredosificación o subdosificación a medida que varía la calidad del afluente a lo largo de un turno de producción. La sobredosificación de PAM genera sus propios problemas: el exceso de polímero en el filtrado aumenta la demanda química de oxígeno, complica el proceso de reutilización y puede requerir un tratamiento adicional antes del vertido.
Mantener sincronizados la sedimentación y la extracción de lodos
El rendimiento de los tanques de sedimentación se evalúa habitualmente en la superficie del agua: la turbidez del sedimento es visible, medible y fácil de registrar. Lo que resulta menos evidente es si la tasa de acumulación de lodos en el fondo del tanque se corresponde con la tasa de extracción, y es precisamente en este desajuste donde un sistema que parece estable en cuanto a la calidad del agua clarificada acaba desarrollando silenciosamente un problema de alimentación para el filtro prensa.
La geometría cónica del depósito concentra los sólidos sedimentados en la base, lo que constituye una opción práctica de configuración que facilita mecánicamente la extracción programada o continua. El riesgo operativo no radica en la geometría, sino en el programa de extracción. Si el lodo se extrae con muy poca frecuencia, se acumulan sólidos hasta que el volumen efectivo de clarificación del depósito se reduce, el tiempo de residencia disminuye y la calidad del decantado se deteriora. Si la extracción es demasiado frecuente en relación con la velocidad de sedimentación, el lodo diluido entra en la etapa de espesamiento antes de que se haya producido una consolidación adecuada, lo que reduce la ventaja en cuanto a densidad que se supone que proporciona el espesamiento antes del prensado.
El problema de sincronización se agudiza especialmente cuando el volumen de producción fluctúa entre turnos. Una planta de corte de piedra que funciona a una capacidad de 60% por la mañana y a plena capacidad por la tarde genera diferentes tasas de acumulación de lodos que un intervalo fijo de extracción no podrá seguir correctamente. El momento de la extracción debe revisarse en función de las observaciones reales de sedimentación, y no fijarse una sola vez durante la puesta en marcha y dejarse sin modificar. En los sistemas en los que el tanque de sedimentación alimenta directamente a un filtro prensa sin un espesador intermedio ni un tanque tampón, el margen de error en el momento de la extracción es muy reducido: un retraso en la extracción de tan solo unas pocas horas, a altas tasas de producción, puede provocar que el filtro prensa reciba lodos con una consistencia fuera de su rango de funcionamiento.
Prensar los lodos sin que el sistema se quede sin material ni se sature
El funcionamiento de la prensa de filtro depende de que los lodos que se le suministren se encuentren dentro de un intervalo de densidad de alimentación definido. Fuera de ese intervalo —demasiado diluidos o demasiado concentrados en relación con la alimentación para la que está diseñada la prensa—, la prensa o bien realiza ciclos sin llenar las cámaras de forma eficaz, o bien admite una alimentación sobrecargada que produce una torta húmeda que supera el umbral de humedad deseado.
El espesamiento de los lodos en un tanque de sedimentación antes del prensado puede reducir el volumen hasta en un 50%, lo que actúa como un amortiguador que normaliza la densidad de alimentación y evita que la prensa se inunde durante los periodos de máxima generación de lodos. Esta cifra es un dato de referencia para la planificación basado en la práctica operativa, no un resultado garantizado; la reducción real del volumen depende de la concentración de sólidos, las características de las partículas y el tiempo de retención. Su valor de diseño radica en que desacopla el rendimiento variable de la etapa de sedimentación de la necesidad de la prensa de filtro de recibir una alimentación constante, lo que reduce la frecuencia de los ciclos de prensado incompletos. Sin este amortiguador, una prensa conectada directamente a un tanque de sedimentación de alta producción experimentará variaciones en la densidad de la alimentación que darán lugar a una torta de calidad irregular, un aumento de la duración de los ciclos y una humedad residual superior al objetivo del sistema.
| Escenario | Objetivo | Notas |
|---|---|---|
| Espesamiento en el tanque de decantación | Reducción de volumen de hasta 50% | Evita la sobrecarga del filtro prensa |
| Deshidratación mediante prensa de filtro (típica) | Contenido de agua en torno a 20% | Establece el objetivo de humedad de funcionamiento |
| Deshidratación mediante prensa de filtro (óptima) | Humedad residual inferior a 15% | Prueba de rendimiento superior |
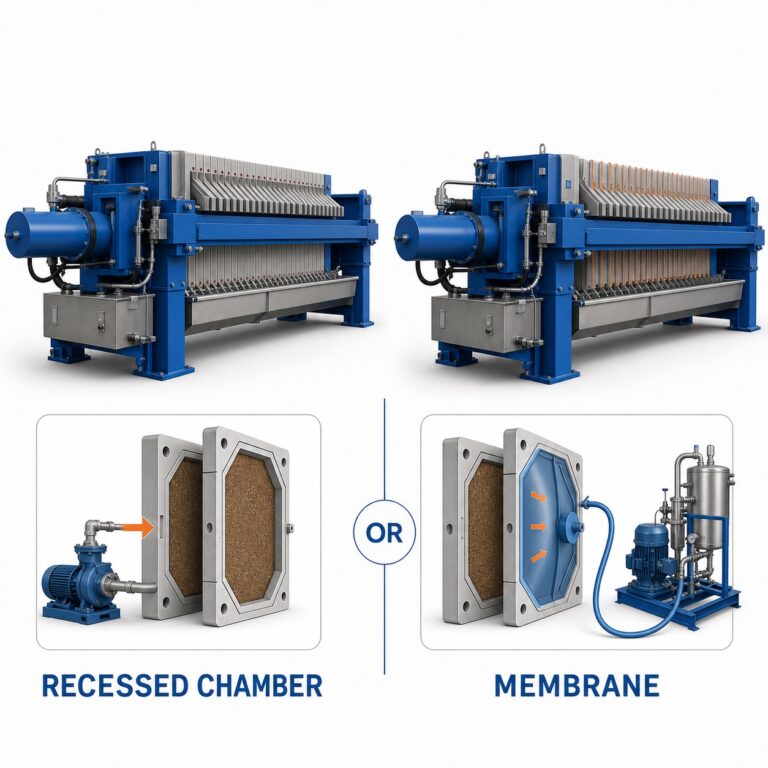
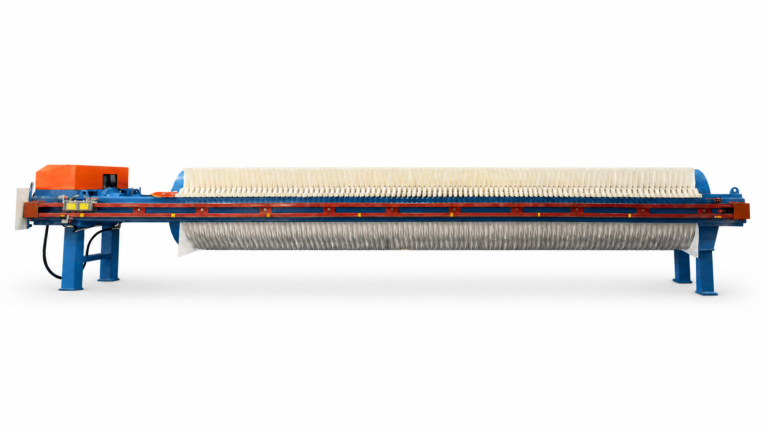
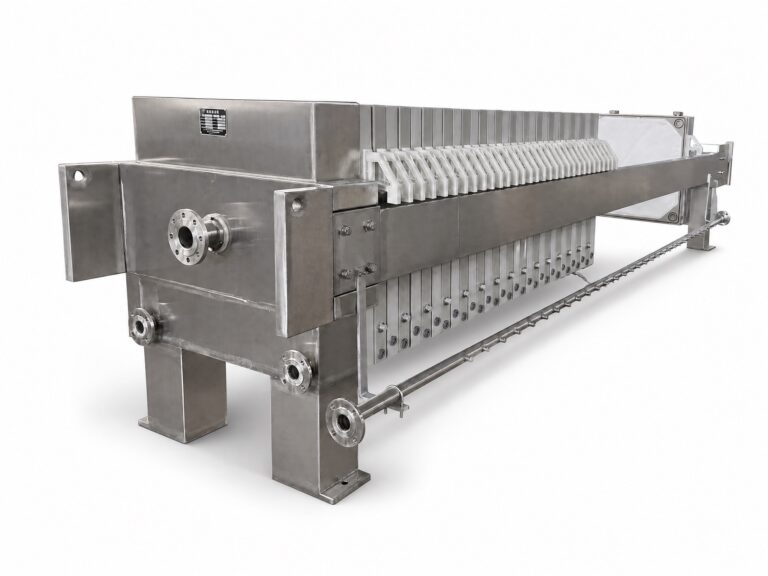
En el caso de los lodos procedentes del corte de piedra, la deshidratación mediante filtroprensa hasta alcanzar un contenido de agua de aproximadamente 20% es un objetivo operativo que la mayoría de las configuraciones de placas empotradas pueden alcanzar en condiciones de alimentación constantes. Es posible alcanzar una humedad residual inferior al 15% como referencia de mayor rendimiento, pero para ello es necesario que la densidad de alimentación se mantenga dentro de un rango más estrecho a lo largo de todo el ciclo de prensado. La contrapartida práctica es que la búsqueda de una humedad más baja exige una mayor sincronización entre el espesamiento y la extracción en las etapas previas; cualquier alteración en la consistencia de la alimentación repercute directamente en la calidad de la torta. Los equipos que especifican un filtro prensa de placas y marcos empotrados En el caso de los lodos procedentes del corte de piedra, se debe comprobar que el tamaño de la bomba de alimentación y el volumen de la cámara de prensado se ajusten a la densidad de los lodos espesados, y no al caudal de salida del tanque de sedimentación en bruto.
Clasificar el filtrado según su calidad y su grado de reutilización
Una tasa de recuperación de agua de 90% en condiciones favorables constituye un límite máximo razonable a tener en cuenta en la planificación para este tipo de secuencia de tratamiento, pero debe utilizarse para justificar la inversión en infraestructura de distribución del filtrado, y no para establecer un objetivo operativo garantizado. Esta cifra depende en gran medida de la calidad del afluente, la precisión en la dosificación de productos químicos, el rendimiento de la prensa y de si el decantado clarificado y el filtrado de la prensa se tratan como una única corriente combinada o se distribuyen por separado.
La decisión sobre el desvío es importante porque el agua clarificada procedente del decantado de sedimentación y el filtrado del filtro prensa no son equivalentes en cuanto a calidad. El decantado procedente de una etapa de sedimentación que funciona bien suele tener un menor contenido de sólidos en suspensión y es adecuado para su reutilización directa en circuitos de agua de corte o para el lavado de equipos, donde se acepta cierta turbidez residual. El filtrado del filtro prensa, dependiendo de la calidad de la formación de la torta y del estado de la tela, puede contener mayores concentraciones de partículas finas y requerir su desvío hacia la entrada de la cadena de tratamiento, en lugar de dirigirse directamente a la reutilización. Tratar ambas corrientes como intercambiables en el punto de recogida para la reutilización, sin medirlas por separado, es un atajo de diseño habitual que provoca que el agua de reutilización contenga más sólidos en suspensión de los que pueden tolerar las herramientas y las hojas de sierra.
El decantamiento lateral desde un depósito de sedimentación es un mecanismo sencillo para separar el agua clarificada de la zona de sedimentación, pero la decisión sobre el trazado debe tomarse antes de la planificación de la instalación, y no adaptarse a posteriori, una vez que el depósito de reutilización ya esté conectado a una única línea de retorno combinada. Si la instalación necesita separar el agua de reutilización de alta calidad de los flujos de retorno al tratamiento de menor calidad, dicha separación debe integrarse en la disposición de las tuberías y los depósitos desde el principio. Añadir la separación tras la instalación suele requerir el rediseño del trazado de las tuberías, la incorporación de nuevos depósitos y la puesta en marcha de la lógica de control de dosificación.
Controlar la turbidez, el pH y los sólidos a lo largo de toda la línea
La monitorización en un único punto —normalmente el decantador de sedimentación, ya que es el más visible— ofrece una visión incompleta del rendimiento o el deterioro del proceso de tratamiento. Cada transición entre etapas aporta información diagnóstica que una única medición final no puede reflejar.
La turbidez y los sólidos en suspensión tras la eliminación de arena sirven de aviso precoz si la etapa del hidrociclón no está rindiendo lo suficiente o si su geometría es insuficiente para el caudal de producción actual. Las condiciones tras la dosificación, especialmente el pH, indican si la hidrólisis del coagulante se está produciendo en condiciones químicas favorables; el rendimiento del Al₂(SO₄)₃ es sensible al pH, y una variación del pH provocada por cambios en la composición del afluente puede inhibir la coagulación sin que se aprecien otros síntomas visibles hasta que empeore la turbidez del decantado. La medición posterior a la sedimentación, antes de la etapa de retirada de lodos, confirma si el tanque de sedimentación está produciendo el decantado clarificado que requiere el circuito de reutilización o si es necesario ajustar la dosificación. El filtrado de la prensa debe comprobarse por separado del decantado de sedimentación, tal y como se ha descrito anteriormente.
La metodología de medición de la turbidez debe seguir un protocolo de ensayo coherente a lo largo de todo el proceso para que las comparaciones entre etapas sean significativas; la norma ISO 7027-1:2016 proporciona un marco de referencia para la determinación de la turbidez en los ensayos de calidad del agua. En cuanto a la práctica de muestreo de aguas residuales, la norma ISO 5667-10:2020 describe los procedimientos de muestreo aplicables a los flujos de aguas residuales industriales. Ninguna de estas normas constituye un requisito de cumplimiento específico para las instalaciones de corte de piedra; se trata de referencias para el marco de ensayo que respaldan la coherencia de las mediciones a lo largo de toda la línea de producción, lo que hace que el seguimiento de la transición entre etapas resulte útil desde el punto de vista operativo y no se limite a ser un mero trámite.
Comprueba la secuencia antes de comprar módulos por separado
El error más habitual en la adquisición de sistemas de tratamiento de aguas residuales procedentes del corte de piedra es comprar los equipos por funciones —una unidad de retención de arena aquí, un módulo de dosificación de otro proveedor, un tanque de sedimentación de un tercero, una prensa de un cuarto— sin confirmar que esos módulos generen un flujo de salida compatible en cada punto de transferencia. La incompatibilidad se pone de manifiesto durante la puesta en marcha: una descarga de la unidad de arena demasiado diluida o con un volumen demasiado elevado para el tiempo de retención de la etapa de dosificación; un tanque de sedimentación dimensionado para los productos químicos de dosificación, pero no para el caudal de la unidad de arena; o una prensa filtrante que recibe lodos con una densidad para la que no se diseñó el volumen de la cámara.
La secuencia estándar —recoger las aguas residuales, separar los sólidos para formar una suspensión, decantar el agua clarificada y deshidratar los lodos— define las condiciones de traspaso entre módulos, no solo el orden de los pasos. Las especificaciones de salida de cada módulo deben coincidir con las especificaciones de entrada del módulo siguiente antes de que se formalice la adquisición. Para una instalación que funciona a un ritmo de cerca de 15 000 galones al día —una referencia de escala razonable para un taller de cantería de tamaño medio—, este ejercicio de adecuación no es complejo, pero requiere que una persona o un equipo se encargue de las especificaciones completas de la cadena de procesamiento, en lugar de que cada módulo sea especificado de forma aislada por un responsable de compras diferente.
| Punto de control | Qué confirmar |
|---|---|
| Secuencia estándar del proceso | Asegúrate de que los módulos sigan este proceso: recogida de aguas residuales → separación de los sólidos para formar lodos → decantación del agua clarificada → deshidratación de los lodos |
| Disponibilidad en versión montada sobre patines | Confirme si se ofrecen plantas de filtro-prensa compactas y listas para usar que permitan una instalación rápida |
| Volumen diario de agua | Dimensionar el sistema para un consumo medio del taller de hasta 15.000 galones al día |
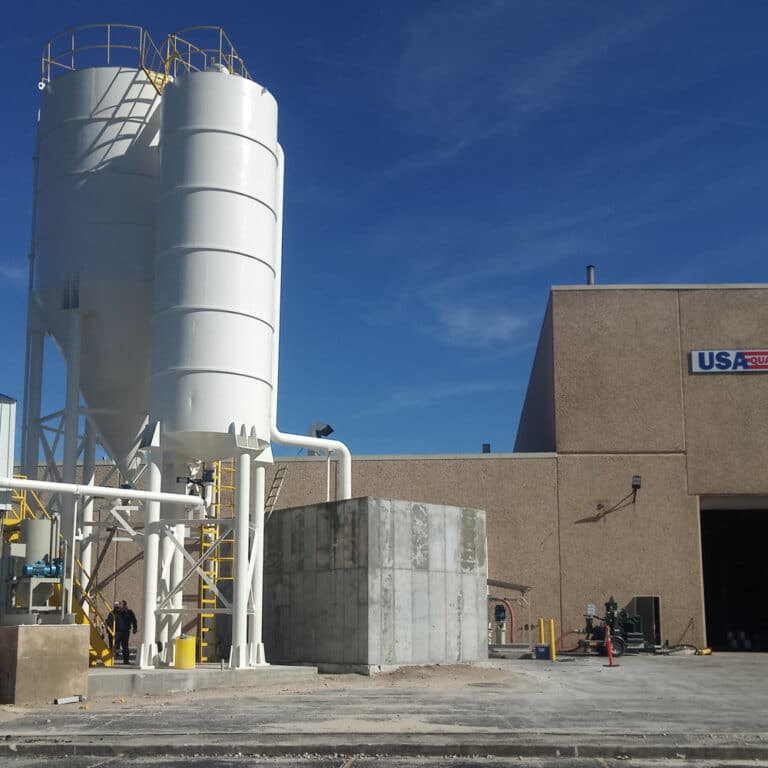
Los sistemas preconfigurados montados sobre patines reducen el riesgo de integración al suministrar las etapas de desarenado, dosificación, sedimentación y prensado con interfaces de traspaso verificadas. Se trata de una consideración relacionada con la adquisición y la planificación de la disposición, no de una afirmación sobre el rendimiento: un sistema preconfigurado elimina parte del trabajo de especificación entre módulos, pero el comprador debe verificar que el dimensionamiento preconfigurado se ajuste a su volumen diario real y a la concentración de sólidos en el afluente antes de aceptar una configuración estándar. En el caso de operaciones con horarios de producción variables o cambios estacionales en el tipo de piedra, es más importante confirmar que la secuencia preconfigurada pueda hacer frente a todo el abanico de condiciones de funcionamiento que limitarse a comprobar únicamente la capacidad máxima nominal.
Para los equipos que estén evaluando cómo se integra esta secuencia en diferentes escenarios industriales de manipulación de sólidos, la lógica de planificación que se analiza en Procesos de tratamiento de aguas residuales para fábricas de sólidos pesados: Cómo secuenciar la eliminación de arenas, la dosificación, la decantación y el prensado ofrece información adicional sobre los criterios de compatibilidad entre etapas.
La decisión fundamental que exige este proceso no es qué marca de equipo o qué nivel de presión seleccionar, sino si el resultado de cada etapa está definido con la precisión suficiente para servir como dato de entrada en el diseño de la siguiente etapa. La eficiencia en la eliminación de arena determina la carga de sólidos en suspensión que entra en la dosificación. El rendimiento de la dosificación determina la calidad de los flóculos que entran en la sedimentación. La velocidad de sedimentación y el momento de la retirada de lodos determinan la densidad de alimentación que entra en la prensa. La densidad de alimentación de la prensa determina si la humedad de la torta cumple los objetivos de reutilización o eliminación, y la calidad del filtrado determina qué circuito de reutilización puede aceptar el agua recuperada.
Antes de emitir solicitudes de presupuesto para módulos individuales, hay que confirmar tres aspectos: que la secuencia completa esté acordada y documentada como una única especificación del sistema, en lugar de como un conjunto de especificaciones de unidades individuales; que los parámetros de traspaso entre cada etapa —caudal, concentración de sólidos en suspensión, rango de pH, densidad de los lodos— se incluyan en el alcance de la contratación, en lugar de dejarlos a la interpretación de cada proveedor; y que las cifras de volumen diario y carga de sólidos utilizadas para el dimensionamiento reflejen el rango de funcionamiento real, y no solo el punto de diseño nominal. Estas tres comprobaciones evitan la mayor parte de los trabajos de corrección durante la puesta en marcha y los fallos en la calidad de la reutilización que suelen surgir en este tipo de proyectos.
Preguntas frecuentes
P: ¿Qué ocurre si nuestra planta de corte de piedra funciona a un ritmo muy inferior a los 15 000 galones al día? ¿Sigue teniendo sentido aplicar la secuencia completa de cuatro etapas con volúmenes más reducidos?
R: Sí, la secuencia sigue siendo válida a menores volúmenes, pero tanto el dimensionamiento de los módulos como la necesidad de una unidad dedicada para cada etapa varían. Por debajo de un determinado caudal diario, una única unidad compacta o montada sobre patines puede combinar la separación de arena y la sedimentación en un depósito compartido, en lugar de utilizar cuatro equipos totalmente independientes. La lógica de la secuencia —eliminación de arena antes de la dosificación, dosificación antes de la sedimentación, sedimentación antes del prensado— no se simplifica a menor escala; lo que se reduce es el espacio físico ocupado y el número de unidades independientes necesarias para llevarla a cabo. Lo fundamental es comprobar si la separación interna de etapas de la unidad combinada mantiene unas condiciones de traspaso compatibles, concretamente que los sólidos gruesos se eliminen antes de introducir los productos químicos.
P: Una vez finalizada la puesta en servicio, ¿cuál es el primer parámetro operativo que deben supervisar los equipos para saber si el sistema funciona según lo previsto?
R: La turbidez tras la dosificación, medida antes de la sedimentación, es el indicador temprano más fiable. Confirma si la hidrólisis del coagulante y la formación de flóculos se producen en las condiciones reales de la instalación —pH de la entrada, temperatura y carga de sólidos— y no en las condiciones del ensayo en frasco utilizadas durante el diseño. Si la turbidez tras la dosificación no disminuye de forma significativa en relación con la descarga de la unidad de arena, el problema radica en la composición química del coagulante o en la dosis, y puede corregirse antes de que el tanque de sedimentación acumule partículas finas no sedimentadas que requieran un vaciado para su eliminación. Detectar esto en la transición entre la dosificación y la sedimentación resulta significativamente menos costoso que diagnosticarlo a partir de un decantado turbio en el punto de recogida para la reutilización.
P: ¿Siguen siendo válidos los consejos sobre los sistemas montados en plataformas y con secuenciación previa cuando la instalación procesa varios tipos de piedra con composiciones minerales significativamente diferentes?
R: Solo en parte. Los módulos preconfigurados reducen el riesgo de integración en instalaciones con un afluente estable y homogéneo; sin embargo, los distintos tipos de piedra —por ejemplo, granito, mármol o cuarzo sintético— producen finos con diferentes densidades de partículas, cargas superficiales y perfiles de demanda de coagulante. Una configuración estándar de módulo, dimensionada y ajustada químicamente para un solo tipo de piedra, puede generar una torta húmeda o un decantado turbio cuando el afluente cambia sustancialmente. En el caso de operaciones con una variación significativa en el tipo de piedra, la etapa de dosificación debe poder ajustarse en tiempo real, en lugar de fijarse a un caudal constante, y el dimensionamiento preconfigurado debe verificarse en función de toda la gama de composiciones de afluente previstas, no solo del tipo de piedra nominal utilizado durante el diseño del sistema.
P: ¿Es el filtro prensa la opción adecuada para la deshidratación de los lodos generados en el corte de piedra, o hay situaciones en las que otro método de deshidratación ofrecería mejores resultados?
R: Una prensa de filtro de placas empotradas resulta especialmente adecuada para los lodos del corte de piedra, precisamente porque las partículas finas de piedra son relativamente incompresibles y forman una estructura de torta que soporta una alta presión de prensado sin obstruir la tela filtrante. En instalaciones donde el volumen de lodos es muy bajo y el procesamiento por lotes resulta aceptable, una prensa es eficiente. Donde una prensa pierde competitividad es en operaciones continuas de gran volumen que generan lodos más rápido de lo que los ciclos de prensado por lotes pueden eliminarlos; en ese escenario, resulta esencial un tanque de espesamiento de reserva para desacoplar el ritmo de producción de los ciclos de prensado, o bien puede merecer la pena considerar una alternativa de deshidratación continua, como una prensa de cinta. La reducción de volumen de 50% que se menciona en el artículo, conseguida mediante el espesamiento, constituye el mecanismo de amortiguación que hace viable una prensa de placas a tasas de producción variables; sin ese amortiguador, aumenta la inconsistencia de los ciclos de prensado y resulta más difícil mantener el valor de referencia de humedad de la torta <15%.
P: Si la calidad del agua reutilizada sigue superando el límite de turbidez admisible para el corte de precisión, incluso después de que el sistema esté funcionando con la secuencia correcta, ¿cuál es la causa más probable?
R: La causa más probable es que el filtrado de prensa y el decantado de sedimentación se estén combinando en una única corriente de reutilización, en lugar de canalizarse por separado. El filtrado de prensa —especialmente al principio de un ciclo de prensado o cuando la tela filtrante está desgastada— presenta una mayor concentración de partículas finas que un decantado de sedimentación que funcione correctamente, y la mezcla de ambos aumenta la carga de sólidos en suspensión del agua de reutilización combinada por encima de lo que llevaría cada corriente por separado. La medida correctiva consiste en medir ambas corrientes de forma independiente según la metodología de turbidez de la norma ISO 7027-1:2016 y, a continuación, desviar el filtrado de la prensa de vuelta a la entrada del tren de tratamiento, en lugar de enviarlo directamente a reutilización, hasta que se confirmen el estado de la tela y el rendimiento del ciclo. Esta separación en el recorrido debe integrarse en el trazado de las tuberías; no puede gestionarse únicamente ajustando la dosificación de productos químicos.