Muchos sistemas de aguas residuales industriales se ponen en servicio con un paquete de membranas cerámicas rotativas pero sin una rutina de retrolavado definida y sin un umbral específico de pérdida de flujo que active la limpieza con ácido. Cuando el caudal de permeado empieza a fluctuar, los operadores se ven obligados a adivinar si la disminución se debe a una variabilidad normal o si es una señal de que se están formando depósitos de cal —y esa conjetura sale cara en ambos casos—. La planta o bien dedica demasiados turnos a limpiezas químicas agresivas que multiplican el tiempo de inactividad y la carga que supone la manipulación de ácidos, o bien pospone la limpieza con ácido durante tanto tiempo que los depósitos irreversibles reducen la capacidad de la membrana de forma permanente. Definir el procedimiento de retrolavado de control operativo y la condición de activación del CIP con ácido antes de la puesta en marcha es lo que convierte esa conjetura en una decisión de recuperación controlada.
Define qué se espera eliminar con el retrolavado en línea
El retrolavado en línea es un control operativo, no una etapa de limpieza profunda. Consiste en aplicar un breve flujo inverso para desprender los sólidos sueltos que se han acumulado formando una capa en la superficie de la membrana durante la filtración normal. El objetivo es mantener la resistencia a la filtración dentro del rango operativo, no restaurar una membrana que haya acumulado incrustaciones, contaminantes orgánicos unidos químicamente o depósitos compactados que el flujo de retrolavado no pueda eliminar.
El límite práctico es importante porque los operadores que consideran el retrolavado como una solución para todas las pérdidas de flujo seguirán aplicándolo una y otra vez incluso después de que haya dejado de funcionar, lo que permite que los depósitos más duros se consoliden. Por el contrario, considerar que una caída del flujo que se puede recuperar mediante retrolavado es motivo para iniciar un CIP supone un desperdicio de productos químicos y de recursos de parada. Los datos obtenidos en instalaciones de láminas planas y tubulares de cerámica confirman que el retrolavado se realiza periódicamente para eliminar los sólidos superficiales, pero no altera la composición química de la capa de suciedad.
El retrolavado elimina los residuos sueltos, pero no las incrustaciones ni los depósitos fijados químicamente.
Por lo tanto, la decisión del operador consiste en utilizar el retrolavado como medida principal y continua de control de sólidos, al tiempo que se vigila el momento en el que el retrolavado por sí solo ya no devuelve el flujo a los valores de referencia. Ese momento determina cuándo debe modificarse la estrategia de limpieza.
Reserva el CIP ácido para condiciones de recuperación más intensas
Consider acid cleaning in place when routine backwash can no longer restore the agreed performance and the equipment supplier confirms that the observed foulant is suitable for the approved cleaning method. Verify the applicable agent, concentration, temperature and contact limits in the written instructions for the exact membrane module and full system. Include seals, housings, pumps, piping and other wetted parts in the review. Account for the downtime and waste handling in the site's approved cleaning procedure.
El criterio del operador consiste en determinar si la pérdida de flujo ha pasado de ser una variación operativa —en la que el retrolavado restablece el rendimiento— a una situación en la que los depósitos requieren un tratamiento químico. La evidencia de este cambio debe proceder de los datos de tendencia: ciclos consecutivos de retrolavado que no devuelven el caudal de permeado al rango de recuperación definido por la planta. Sin esa evidencia, un CIP prematuro consume recursos de gestión, mientras que un CIP retrasado permite que las incrustaciones o las películas orgánicas compactadas se endurezcan formando una capa que ni siquiera una limpieza agresiva podría eliminar por completo.
El CIP con ácido es una etapa de recuperación, no una herramienta de mantenimiento rutinario.
Compara las ventajas del tiempo de actividad con la carga que supone la manipulación de productos químicos
Los dos modos de limpieza plantean un dilema técnico que cada planta debe evaluar en función de su propio calendario de producción y su capacidad en materia de seguridad química. La tabla siguiente recoge las principales diferencias, pero la decisión nunca se reduce simplemente a seleccionar la fila que parezca más adecuada.
| Aspecto | Retrolavado en línea | Ácido CIP |
|---|---|---|
| Repercusión en el tiempo de actividad | Mínima interrupción; se lleva a cabo durante el funcionamiento normal | Requiere tiempo de parada, aislamiento y recuperación |
| Carga que supone la manipulación de productos químicos | Sin aditivos químicos o con un contenido reducido de los mismos | Contiene ácidos o álcalis fuertes; requiere un almacenamiento y una dosificación seguros, así como el uso de EPI |
| Compatibilidad química | No depende de la resistencia química de la membrana | Use manufacturer-approved cleaning limits for the membrane module and all wetted system components |
| Aislamiento y eliminación | No hay aislamiento del sistema; ligero cambio en los residuos | Requiere el aislamiento del sistema, la neutralización y la eliminación planificada |
| Profundidad de recuperación del flujo | Elimina los sólidos sueltos de la superficie; aumento limitado del flujo | Puede eliminar incrustaciones, depósitos orgánicos y suciedad más profunda |
| Adecuado cuando | Eliminación rutinaria de sólidos; control operativo | Una pérdida de flujo prolongada o la presencia de sedimentos arrastrados por el reflujo no pueden eliminar |
Una planta que dé prioridad a la disponibilidad continua dependerá en gran medida del retrolavado en línea, pero esa opción solo es sostenible si la composición del agua de alimentación y la frecuencia del retrolavado mantienen la obstrucción en un nivel reversible. Si la corriente de sólidos contiene precursores de incrustaciones o sustancias orgánicas pegajosas, la estrategia basada exclusivamente en el retrolavado acaba provocando una lenta pérdida de capacidad que aumenta silenciosamente el coste del ciclo de vida sin que se produzca ni un solo fallo grave. Por otro lado, una planta que recurra con demasiada facilidad al CIP ácido puede minimizar el riesgo de ensuciamiento permanente, pero a costa de tener que planificar regularmente el aislamiento, la neutralización y la eliminación de residuos, lo que supone una carga para el presupuesto de mantenimiento y expone al equipo a productos químicos agresivos con más frecuencia de la necesaria.
El problema es que, sin una condición de liberación preestablecida, la central tiende a decantarse por el modo que, en ese momento, parece más seguro —a menudo, aquel que evita una parada inmediata— y esa tendencia es la que determina el coste operativo real.
La elección entre tiempo de funcionamiento y productos químicos solo supone una compensación controlada cuando la planta define con exactitud qué comportamiento del flujo desencadena el paso del retrolavado a la limpieza in situ (CIP).
Evita que la suciedad habitual se convierta en una limpieza que obligue a parar la producción
El mayor coste en la explotación industrial de membranas no es un único error de limpieza, sino la transición lenta y inadvertida de una obstrucción rutinaria a un depósito consolidado que solo puede eliminarse mediante una limpieza que requiera una parada prolongada. La tabla siguiente resume el riesgo que supone confiar únicamente en un único modo de limpieza y el enfoque equilibrado que mantiene ambas opciones disponibles, pero con los controles adecuados.
| Método de limpieza | Riesgo en caso de basarse exclusivamente en ello | Medida preventiva equilibrada |
|---|---|---|
| Rutina de solo retrolavado | Deposición gradual de incrustaciones o sólidos compactados que no pueden eliminarse mediante el retrolavado | Añadir un sistema de control del caudal; definir la condición de activación del CIP antes de que se produzca una obstrucción irreversible. |
| El CIP se utiliza de forma habitual | Tiempo de inactividad excesivo, exposición a sustancias químicas y carga que supone la eliminación de residuos | Reservar el CIP para una recuperación sólida; utilizar el retrolavado como control operativo principal |
| Práctica integrada | – | Programa de retrolavado más umbral de pérdida de flujo definido por el usuario; activar el CIP solo cuando se supere dicho umbral |
Las rutinas basadas únicamente en el retrolavado suelen funcionar bien durante meses, y ese éxito puede llevar a los operadores a creer que no es necesario activar el CIP —hasta que la curva de flujo desciende bruscamente y ni siquiera múltiples ciclos de retrolavado logran recuperar el nivel de referencia. En ese momento, el depósito suele haber cambiado de naturaleza: lo que antes era una capa suelta se ha convertido en incrustaciones compactadas o en una película similar a un polímero que requiere un tiempo de contacto con los productos químicos mucho más prolongado y puede provocar una pérdida permanente de permeabilidad. La alternativa, utilizar el CIP de forma rutinaria, agota el presupuesto de mantenimiento y genera un historial de manejo de productos químicos que los auditores de EHS pondrán en duda.
La medida correctiva no consiste en dar preferencia permanente a un modo, sino en poner en marcha el sistema con una norma de supervisión clara: el retrolavado es el control operativo, y solo se activa un CIP ácido cuando los datos de flujo indiquen que el retrolavado por sí solo ya no permite recuperar el rendimiento dentro del rango de recuperación acordado. El umbral de activación debe definirse por escrito, acordarse con el proveedor del equipo y estar visible para los operadores en la interfaz hombre-máquina (HMI) o en el registro diario, de modo que la acumulación rutinaria de residuos no se convierta silenciosamente en un motivo de parada del sistema.
Configurar los umbrales de pérdida de flujo para cada modo de limpieza
Los umbrales de pérdida de flujo son criterios de planificación que convierten la observación del operador en una acción, y deben adaptarse a los datos de referencia propios de la planta. La tabla siguiente muestra ejemplos de condiciones de activación, pero no se trata de normas universales, sino de valores de apoyo a la toma de decisiones que el propietario de la planta y el ingeniero de procesos deben ajustar en función de la calidad específica de la alimentación, el programa de producción y el historial de rendimiento de las membranas.
| Modo de limpieza | Condición de activación por pérdida de flujo | Qué hay que confirmar | Riesgo en caso de que se retrase la actuación |
|---|---|---|---|
| Retrolavado en línea | Intervalo basado en el tiempo o el volumen, o una disminución leve del flujo dentro del rango normal de funcionamiento | Tendencia del caudal de permeado; el propietario deberá establecer un umbral específico para cada emplazamiento | Consolidación de sólidos, lo que requerirá una limpieza más intensiva posteriormente |
| Ácido CIP | No se recupera el flujo inicial tras ciclos consecutivos de retrolavado | Los datos de flujo indican que no se ha producido una recuperación; el operador deberá confirmar las condiciones de liberación | Formación irreversible de incrustaciones o sarro; parada prolongada |
Lo importante no es la cifra exacta que figura en la tabla, sino el principio de que se necesitan dos niveles de activación distintos: un nivel de activación de retrolavado rutinario que garantice la limpieza diaria de forma disciplinada, y un nivel de activación de CIP que solo se active tras el fallo de varios ciclos consecutivos de retrolavado. Si una planta solo cuenta con un intervalo de retrolavado basado en el tiempo y no tiene definido un umbral de fallo en la recuperación del flujo, la decisión de activar el CIP se tomará bajo presión cuando la producción ya se haya visto afectada, y la tendencia será retrasar la limpieza hasta que la pérdida de capacidad sea grave. Ese retraso es lo que permite que se produzca una obstrucción irreversible.
Una planta en la que se definan estos umbrales antes de la puesta en servicio evita tener que recurrir a conjeturas cuando el flujo comience a moverse. Los umbrales deben documentarse como parte de los parámetros operativos, revisarse durante la prueba de rendimiento y reevaluarse cada vez que la composición de la alimentación cambie de forma significativa.
Una planta que no cuente con una condición de liberación en caso de pérdida de flujo se basa en conjeturas, y esas conjeturas acaban saliendo caras una vez que la escala se consolida.
Comprueba el flujo recuperado después de cada cambio de limpieza.
La verificación tras una operación de limpieza es la única forma de saber si la intervención ha restablecido la capacidad de la membrana o si simplemente ha enmascarado un empeoramiento de su estado. La tabla siguiente ofrece ejemplos de puntos de verificación, pero los criterios de aceptación deben ser definidos por la planta utilizando sus propios datos de rendimiento de la membrana limpia obtenidos durante la puesta en marcha.
| Paso de limpieza | Qué hay que comprobar | Registro de mediciones | Condiciones de aceptación |
|---|---|---|---|
| Tras la polémica en Internet | El flujo vuelve al rango operativo normal | Caudal de permeado inmediatamente después del retrolavado | Rango de recuperación definido por el centro; se considera aceptable si se encuentra dentro de la variación normal |
| Tras el CIP con ácido | Recuperación del flujo hasta alcanzar o superar el objetivo de membrana limpia | Prueba de flujo previa y posterior al CIP, tras la neutralización y el enjuague | Comparación con las especificaciones de la membrana limpia o con los datos de puesta en marcha de referencia |
Tras un retrolavado en línea, el operador comprueba si el caudal de permeado vuelve al rango operativo de referencia. Se trata de una verificación rápida para confirmar que la capa de residuos estaba compuesta principalmente por sólidos sueltos y que la membrana sigue funcionando dentro de los límites normales de variabilidad. Tras un CIP ácido, la comprobación es más exhaustiva: el flujo debe recuperarse hasta alcanzar o superar el objetivo de membrana limpia documentado durante la puesta en marcha inicial. Sin esa comparación con el valor de referencia previo al CIP, una recuperación parcial puede interpretarse erróneamente como una limpieza satisfactoria, y la planta seguirá funcionando con una membrana que ha perdido capacidad de forma permanente.
El registro de verificación también protege al equipo de mantenimiento cuando surgen dudas sobre la vida útil de la membrana o la frecuencia de limpieza. Muestra si cada CIP ha logrado la recuperación de flujo esperada o si la membrana ya se estaba degradando antes de que se llevara a cabo la limpieza. Este registro convierte una valoración subjetiva del tipo “la membrana tiene mejor aspecto” en una decisión operativa fundamentada.
Las consecuencias prácticas de omitir la verificación son mayores cuando la planta tiene que decidir entre realizar otro CIP o sustituir las membranas. Sin datos sobre la recuperación del flujo tras las limpiezas anteriores, esa decisión de inversión carece de la evidencia necesaria.
Un rotatorio sistema de membranas cerámicas tenderá a la inestabilidad si carece de una rutina de retrolavado con un punto de fallo definido y un disparador de CIP que se active, y no se dé por supuesto. La decisión de ingeniería más trascendental no es qué ácido utilizar o qué presión de retrolavado establecer, sino si la planta, antes de la puesta en marcha, documenta el umbral de pérdida de flujo que obliga a pasar del control operativo a la recuperación intensiva. Cuando ese umbral no existe, la planta oscilará entre una limpieza química excesiva y una insuficiente, y el coste total del tiempo de inactividad, el consumo de productos químicos y la pérdida de capacidad de las membranas se acumulará independientemente de la calidad del equipo. Definir el programa de retrolavado, el margen de aceptación para la recuperación del flujo y la condición de activación del CIP convierte ese ciclo en un proceso de mantenimiento controlable, y la puesta en marcha es el momento adecuado para establecer esas reglas.
Preguntas frecuentes
Q: What if the feed contains scaling salts and backwash recovery falls? A: Verify the suspected foulant with the equipment supplier or the site's process specialist. Ask whether a manufacturer-approved cleaning method addresses it and whether upstream changes are warranted for the measured feed.
P: ¿Cómo se calibra realmente el umbral de pérdida de flujo de la descarga CIP para nuestra planta en concreto?
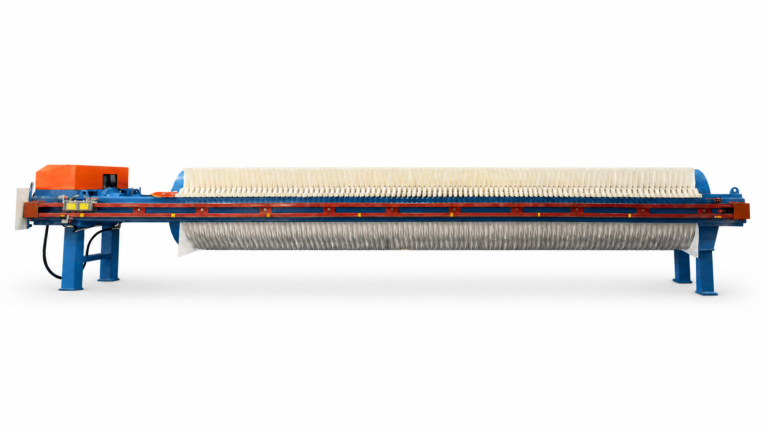
R: Empieza por registrar el flujo con la membrana limpia durante la puesta en marcha. Tras cada ciclo de retrolavado, anota el flujo estabilizado. Cuando varios retrolavados consecutivos no consigan que el flujo vuelva a situarse dentro de un rango de recuperación definido por la instalación (por ejemplo, entre el 90 y el 95 % del valor de referencia con la membrana limpia), ese patrón de fallo se convierte en la condición de activación del CIP. Colabora con el proveedor de tu sistema —como el equipo técnico de Porvoo— Sistema rotativo de concentración por membrana cerámica—Validar el umbral durante el arranque garantiza que el activador refleje la variabilidad real de tu fuente de datos.
Q: Does the decision change for polymeric membranes? A: Compare the documented permissions for the exact module and all wetted parts of each system. The membrane material alone does not establish which chemical, concentration, temperature or exposure the installed equipment can accept. Use only an approved procedure for that system.
Q: Could a chemically enhanced backwash avoid a full cleaning shutdown? A: Ask the equipment supplier whether that mode is supported and how to verify effectiveness on the actual foulant. Confirm component compatibility, site handling and performance checks before making it part of the maintenance plan.
P: ¿Merece la pena el esfuerzo de monitorización que supone una estrategia de CIP activada por flujo en una planta de producción por lotes que funciona de forma intermitente?
R: En el caso de plantas de lotes pequeños con largos periodos de inactividad y una alimentación constante, un CIP programado con verificación posterior a la limpieza puede resultar más sencillo y adecuado. Sin embargo, si la calidad de la alimentación varía considerablemente entre campañas, una activación basada en el flujo sigue protegiendo contra la obstrucción irreversible durante los ciclos activos. La elección depende del coste que supone la sustitución anticipada de las membranas frente a los gastos generales que conlleva el mantenimiento de los datos de tendencias: las plantas con flujos de residuos de menor valor suelen aceptar un programa de CIP fijo, mientras que aquellas que procesan flujos con alto riesgo de ensuciamiento se benefician de un control basado en umbrales.