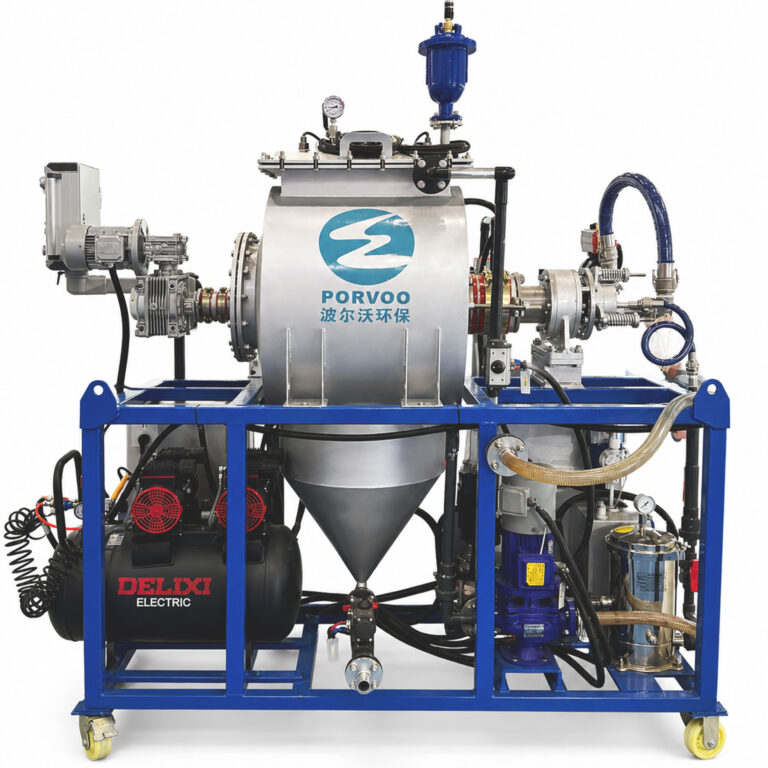
La mayoría de los fallos en las líneas de tratamiento durante la puesta en marcha no se deben a un mal funcionamiento de los equipos, sino a un diseño en el que nunca se definió qué debía hacer cada etapa por sí sola. Cuando la clarificación, la filtración y la deshidratación de lodos se concentran en una única unidad modular para ahorrar espacio o simplificar la adquisición, cualquier alteración en la sedimentación se propaga directamente a la deshidratación sin que haya nada entre medias que la absorba. Los operadores acaban persiguiendo el problema a lo largo de toda la línea porque no existe un punto de aislamiento claro, y el coste se traduce en una puesta en marcha prolongada, una calidad inestable del efluente y gastos de adaptación que superan el ahorro inicial. La decisión que evita esto es sencilla en principio —asignar a cada etapa una función específica, caracterizar el comportamiento de los sólidos que determina dónde termina esa función y proteger los puntos de transferencia con un amortiguamiento adecuado—, pero debe tomarse antes de especificar los equipos, no durante la puesta en marcha.
De qué debería encargarse realmente cada fase del tratamiento
Cada etapa del tratamiento debe tener una condición de salida definida de la que sea responsable, y no solo una función general. Cuando esas responsabilidades se difuminan, los operadores no pueden determinar qué etapa está rindiendo por debajo de lo esperado, y los ajustes de dosificación que se realizan para compensar en una unidad suelen desestabilizar a otra.
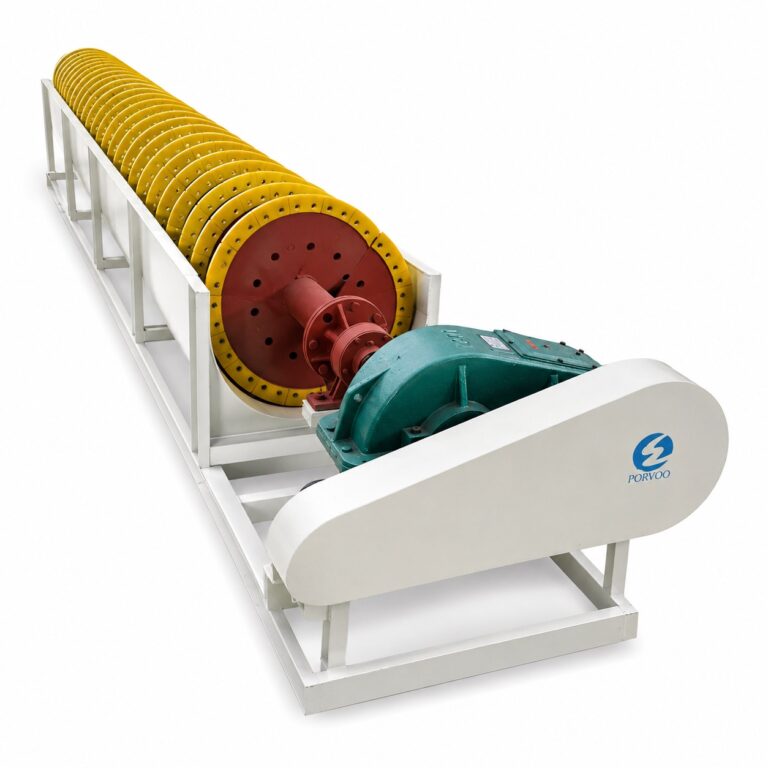
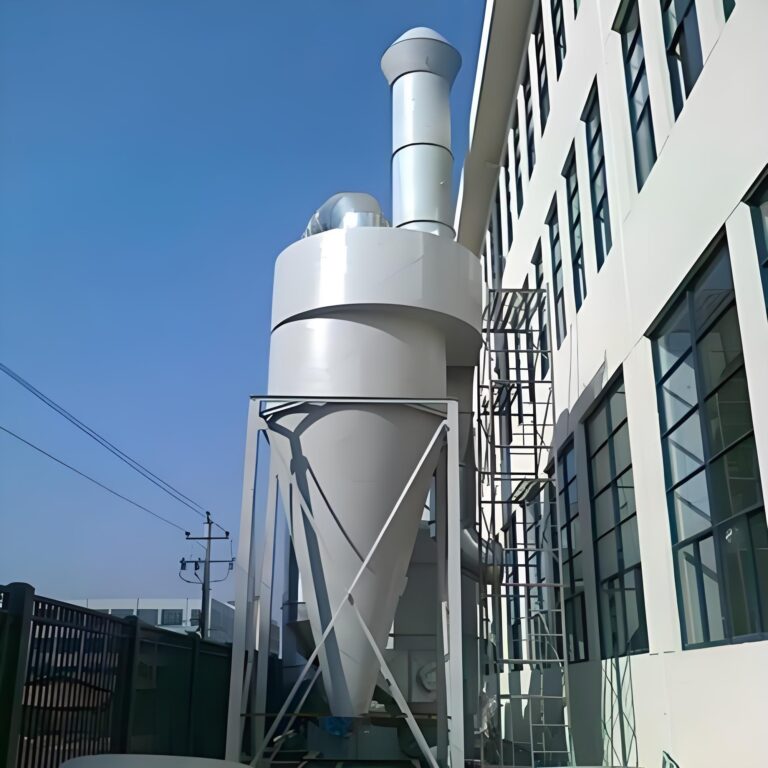
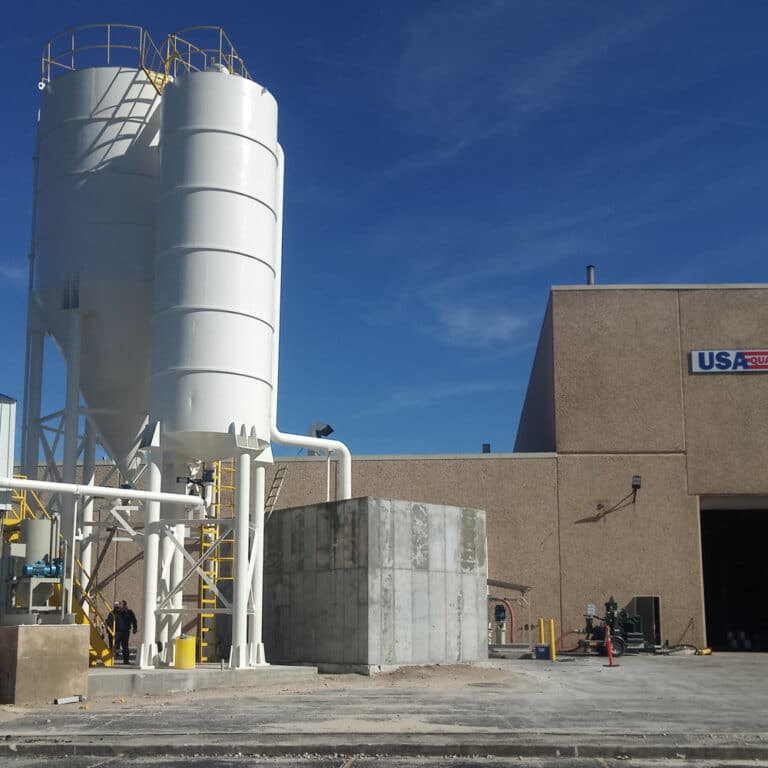
La clarificación primaria, ya sea mediante un depósito de sedimentación convencional o una unidad de sedimentación vertical, es la principal responsable de la eliminación de sólidos en masa por gravedad. Como referencia para el rango de diseño, la sedimentación por gravedad suele eliminar entre el 50 y el 70 por ciento de los sólidos en suspensión del flujo entrante. Ese rango es importante porque indica si se justifica una etapa posterior de pulido o filtración: si el objetivo de vertido exige una eliminación casi completa de sólidos y la clarificación primaria solo garantiza de forma fiable el extremo inferior de ese rango, una etapa posterior no es opcional, sino estructuralmente necesaria. Considerar esa cifra como un rango de rendimiento, en lugar de un parámetro de cumplimiento, evita el error habitual de diseñar un sistema de una sola etapa que asuma un comportamiento de sedimentación óptimo en todas las condiciones.
La filtración, la siguiente etapa del proceso, se encarga de eliminar los sólidos finos residuales y de pulir el efluente clarificado hasta alcanzar una calidad que cumpla con los umbrales de reutilización o los límites de vertido. Esta etapa opera en un rango de tamaño de partículas más reducido que la sedimentación y responde mal a las cargas puntuales de sólidos sin tratar o parcialmente sedimentados. Cuando la clarificación está mal dimensionada y deja pasar un exceso de sólidos hacia la etapa posterior, los medios filtrantes se saturan más rápido de lo esperado, los tiempos de ciclo se acortan, la frecuencia de retrolavado aumenta y la etapa pierde el margen de funcionamiento estable que necesita para ofrecer una calidad constante. Ese fallo suele interpretarse erróneamente como un problema de filtración, cuando la causa principal se encuentra en la etapa anterior.
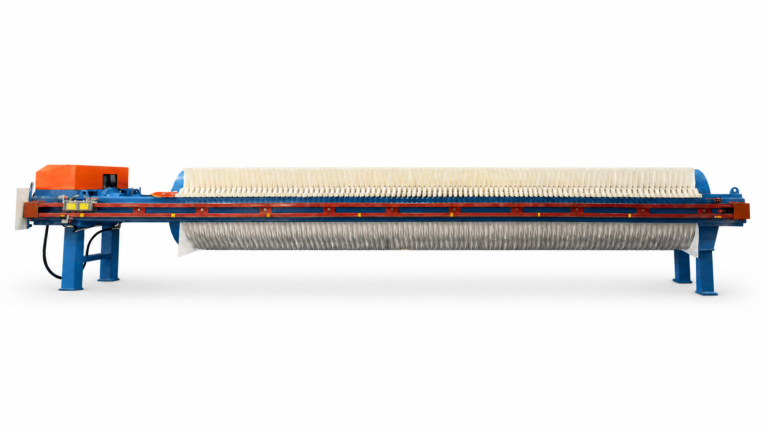
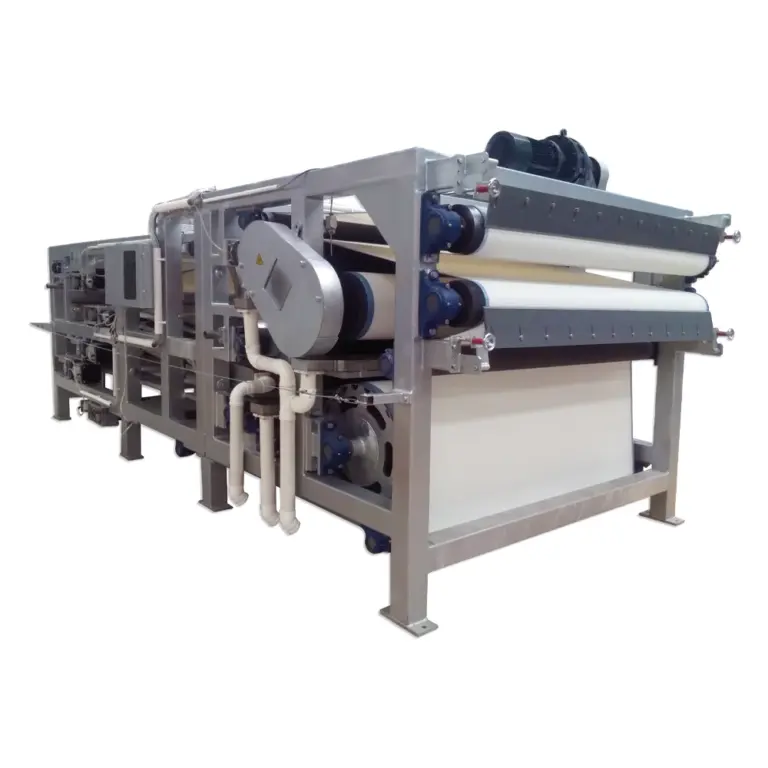
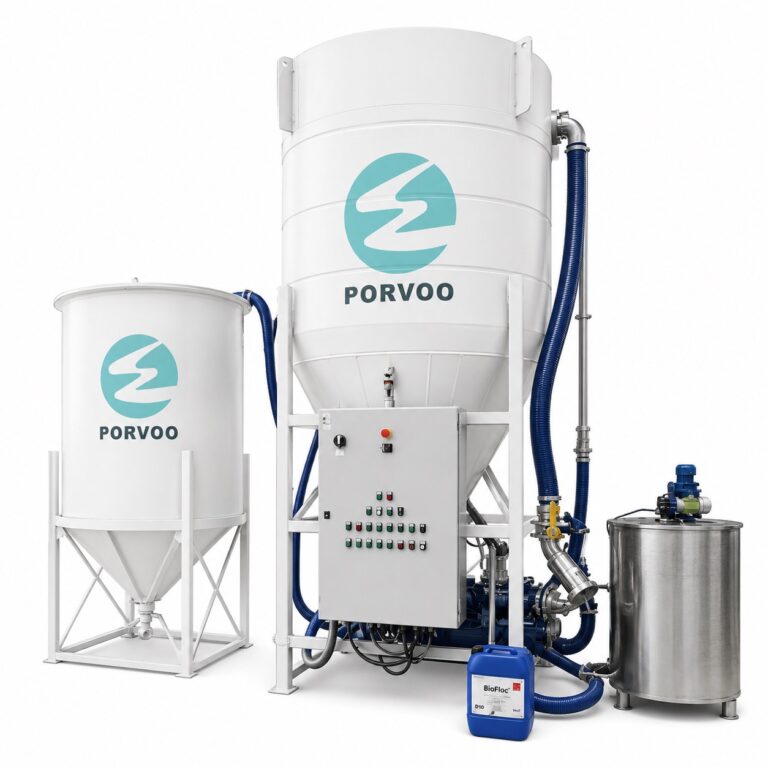
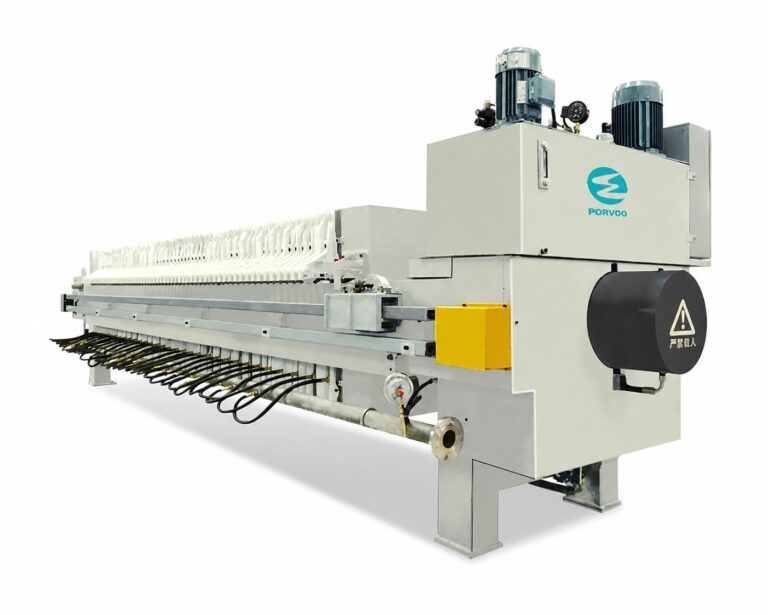
Espesamiento y deshidratación de lodos: se lleva a cabo mediante equipos como un filtro prensa de cinta — conlleva una responsabilidad totalmente diferente: producir una torta de lodos con la sequedad suficiente para su manipulación, transporte o eliminación. Esta etapa depende en gran medida de la consistencia de la alimentación de lodos, el acondicionamiento con polímeros y el perfil de presión. Si el espesamiento se realiza en la misma instalación que la clarificación activa sin un depósito de almacenamiento intermedio específico, la unidad de deshidratación recibe concentraciones variables de sólidos, lo que hace imposible mantener una tensión estable de la cinta, una presión de contacto adecuada o una dosificación correcta de polímeros. La consecuencia práctica es una torta húmeda que supera los límites de peso para su eliminación y aumenta el coste de transporte —un resultado posterior que rara vez se atribuye a la ausencia de un almacenamiento intermedio—.
Cómo el comportamiento de los sólidos te indica dónde dividir el proceso
La decisión sobre la organización en etapas no debe partir de un diagrama de flujo de procesos, sino de las aguas residuales. El comportamiento de los sólidos —la rapidez con la que se sedimentan las partículas, si se floculan con facilidad, si contienen tensioactivos o aceites que interfieren en la sedimentación, y cómo cambia ese comportamiento ante cargas de producción variables— es la variable principal que determina dónde termina una etapa de tratamiento y dónde debe comenzar la siguiente.
Hay dos medidas de investigación que reducen el riesgo de realizar la estadificación en un lugar equivocado.
| Etapa de evaluación | Enfoque clave | Por qué es importante |
|---|---|---|
| Estudio de viabilidad a escala de laboratorio | Comportamiento real de la sedimentación de los sólidos en las aguas residuales | Pone de manifiesto los posibles escollos y orienta las decisiones sobre la planificación por fases antes de pasar al diseño a gran escala. |
| Caracterización de las aguas residuales | Variabilidad en la composición, incluidas las fluctuaciones en la carga y los contaminantes | Si no se tiene en cuenta la variabilidad, el sistema puede fallar ante picos de carga. |
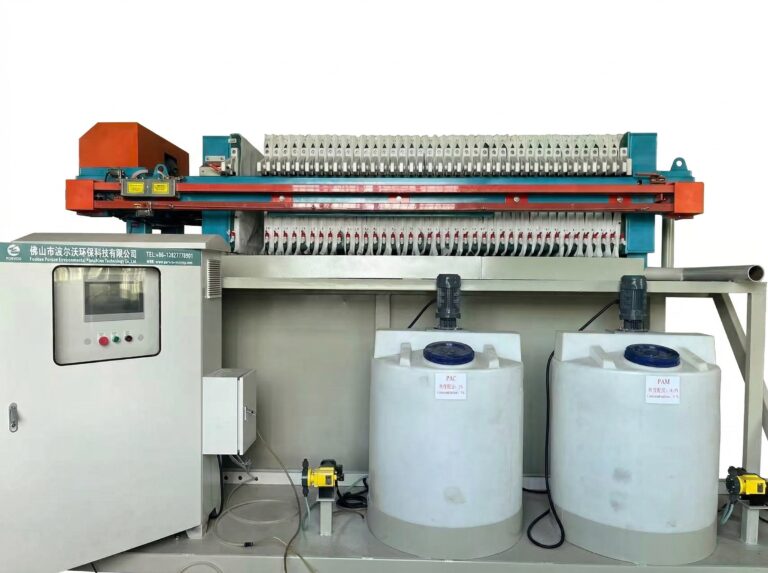
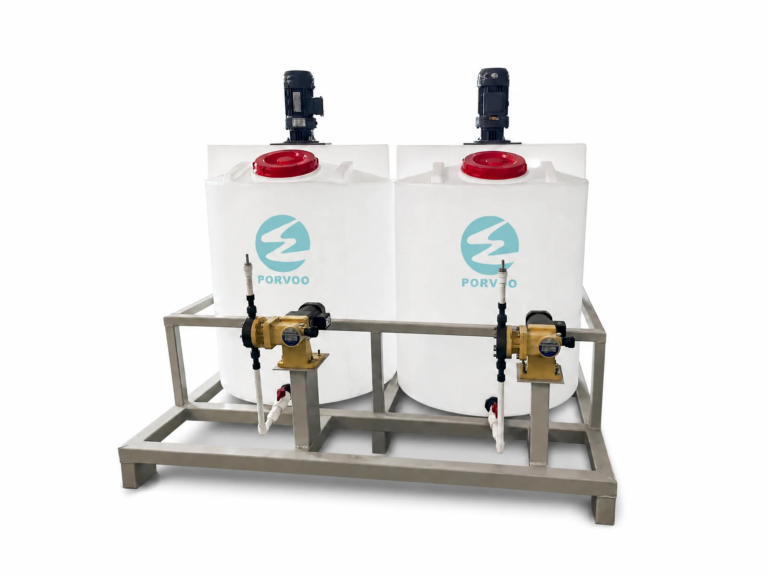
Omitir un estudio de tratabilidad a escala de laboratorio es el atajo más habitual en la fase previa al diseño, y conlleva un coste concreto: el sistema se dimensiona y se organiza en torno a unas características de sedimentación supuestas que las aguas residuales reales no presentan. Un flujo que contenga sólidos finos emulsionados o partículas coloidales puede requerir una clarificación asistida químicamente —incluida la selección adecuada de coagulantes y floculantes— antes de que la sedimentación por gravedad produzca una separación significativa. Si esto no se confirma a escala de laboratorio, la etapa primaria se diseña para una curva de sedimentación que no existe, y el sistema integrado produce un efluente que la etapa de filtración no puede gestionar. En el caso de las plantas en las que clarificación asistida químicamente Dado que es probable que sea necesario, la etapa de acondicionamiento PAC/PAM también requiere su propio punto de control de dosificación, algo que resulta difícil de integrar de forma adecuada a posteriori en un módulo compacto de una sola etapa.
La caracterización de las aguas residuales añade la dimensión de la variabilidad que una simple prueba de laboratorio no puede captar. Un flujo que se estabiliza bien durante la producción constante puede comportarse de forma totalmente diferente durante un cambio de turno, un lavado del proceso o un cambio de materia prima. Si esas fluctuaciones de carga no se analizan antes del diseño, el sistema puede funcionar de forma aceptable en condiciones medias y fallar gravemente en los picos. Esa asimetría —funcionar bien el lunes y fallar el jueves— es precisamente el patrón que, con el tiempo, socava la confianza del operador en la línea. Por lo tanto, la decisión sobre la organización por etapas debe tomarse teniendo en cuenta todo el rango de funcionamiento, y no basándose en una muestra media.
Cuando los sistemas integrados compactos plantean más problemas de control
Un sistema integrado compacto no es, por sí mismo, una mala solución. En el caso de procesos con un afluente homogéneo, una carga de sólidos moderada y unos objetivos de vertido estables, la combinación de la sedimentación, la filtración y el tratamiento de lodos en un espacio reducido disminuye los costes de coordinación y puede simplificar el funcionamiento. El riesgo surge cuando esa lógica se aplica a flujos de residuos para los que no fue diseñada.
La principal disyuntiva técnica radica en que la integración funciona compartiendo un margen operativo entre varias funciones. Ese margen debe ser lo suficientemente amplio como para dar cabida a las tres etapas simultáneamente. Cuando las aguas residuales varían en cuanto a concentración de sólidos, tipo de partículas o caudal a lo largo de una jornada de producción, es posible que el margen operativo para la sedimentación no coincida con el necesario para una filtración estable o una deshidratación fiable, y ningún conjunto único de parámetros de control puede satisfacer las tres necesidades a la vez. El resultado es un sistema que, en teoría, es capaz, pero que en la práctica resulta inestable: los operadores ajustan una etapa para solucionar una anomalía y, sin darse cuenta, hacen que otra etapa se salga de su rango óptimo.
También existe un problema de control de acceso. En un sistema integrado, ajustar la dosis de polímero de clarificación, el ciclo de retrolavado de la filtración y la velocidad de la cinta de deshidratación requiere comprender cómo cada cambio afecta a los demás, ya que las etapas comparten vías de flujo y, a menudo, comparten una única interfaz de control. En una configuración por etapas con depósitos intermedios, cada unidad puede ajustarse de forma independiente y las consecuencias de un cambio se limitan a esa etapa. Esta distinción cobra importancia operativa cuando un nuevo equipo se hace cargo, cuando las condiciones del proceso varían estacionalmente o cuando una auditoría de cumplimiento exige demostrar que cada función de tratamiento se controla y documenta de forma independiente. Un sistema integrado puede dificultar esa demostración, no porque el equipo falle, sino porque la arquitectura de control nunca se diseñó para aislar una etapa de otra.
La Norma de Desempeño 1 de la IFC —que aborda la evaluación y la gestión de los riesgos medioambientales y sociales— define la gestión de riesgos como un proceso de identificación de las condiciones específicas en las que un sistema podría dejar de funcionar según lo previsto. Esa definición es aplicable en este caso: la cuestión para cualquier diseño integrado no es si funciona en condiciones ideales, sino si el diseño ha identificado las condiciones específicas de carga o calidad en las que deja de funcionar, y si existe una vía de recuperación que no requiera la desconexión de toda la línea.
Por qué el almacenamiento transitorio y los tiempos de transferencia determinan la estabilidad
Entre cada par de etapas de una línea de tratamiento hay un punto de transferencia. Lo que ocurre en ese punto de transferencia —ya sea que el material se mueva según un calendario controlado o en un flujo determinado por la demanda— influye más en la estabilidad del sistema que el índice de rendimiento de cualquiera de las unidades que conecta. Es aquí donde los sistemas integrados pierden la independencia que se supone que debe proporcionar el tratamiento por etapas.
| Preocupación por la estabilidad | Riesgo sin igualación | Cómo ayuda el almacenamiento de transición |
|---|---|---|
| Fluctuaciones en el caudal y en los contaminantes | Los procesos posteriores reciben cargas de impacto, lo que provoca perturbaciones. | Los depósitos de compensación equilibran el caudal y las concentraciones, lo que permite suministrar un flujo constante a las etapas de tratamiento. |
| Caudal máximo de producción | El sistema está sobrecargado, hay riesgo de fallo | Proporciona capacidad de amortiguación para evitar sobrecargas hidráulicas y de masa, lo que justifica el almacenamiento de transición. |
Los depósitos de igualación funcionan absorbiendo la diferencia entre el ritmo al que se generan las aguas residuales y la velocidad a la que las etapas de tratamiento pueden procesarlas. Una fábrica que vierte grandes cantidades durante un turno y pequeñas cantidades durante otro genera un patrón de carga hidráulica y de sólidos que, sin igualación, llega a cada unidad posterior en forma de ola. El tiempo de residencia en la sedimentación disminuye durante los picos de caudal, aumenta el arrastre y la etapa de filtración recibe una carga de sólidos superior a la prevista precisamente cuando tiene menos capacidad para gestionarla. Esa secuencia no requiere que ningún equipo funcione mal: se trata de un problema de sincronización, y se resuelve mediante el volumen de reserva y la transferencia controlada, no aumentando la capacidad nominal de los equipos.
El error en el diseño de la planta consiste en considerar los depósitos intermedios como un coste en lugar de como una herramienta de ajuste. Cuando la ingeniería de valor elimina el volumen de ecualización o de amortiguación entre etapas, el sistema pierde el control independiente que hace que el tratamiento por etapas sea operativamente superior al integrado. Un clarificador primario y una prensa de cinta que no comparten ningún almacenamiento intermedio están funcionalmente integrados, independientemente de si se encuentran en plataformas separadas: un pico de caudal procedente del clarificador llega directamente a la prensa, y esta no tiene capacidad para retener el material mientras se ajusta el acondicionamiento con polímeros. Ese acoplamiento oculto es una de las razones más comunes por las que una disposición por etapas no cumple con los objetivos de diseño: las etapas estaban separadas físicamente, pero no hidráulica ni operativamente. En el caso de caudales con patrones de descarga máxima predecibles, el dimensionamiento y la ubicación correctos desarenado de partículas grandes situado aguas arriba del depósito de compensación también evita que los sólidos abrasivos se acumulen en el volumen de almacenamiento e interfieran con la bomba o el equipo de trasvase situado aguas abajo.
Cómo las configuraciones por etapas mejoran la puesta a punto y la resolución de problemas
La ventaja práctica de la organización por etapas no radica únicamente en el aislamiento de los procesos, sino en que cada etapa se convierte en un entorno independiente en el que los operadores pueden observar, probar y ajustar de forma autónoma. Esto no es posible cuando tres funciones comparten un único bucle de control o un único recipiente.
| Método de control | Qué permite | Ventajas del ajuste y la resolución de problemas |
|---|---|---|
| Sistemas SCADA con supervisión de parámetros por etapas | Ajustes automáticos de la dosificación y la aireación basados en datos en tiempo real | Permite realizar ajustes precisos en cada etapa, lo que mejora el control y la eficiencia. |
| Seguimiento diario del caudal y de la calidad de las aguas residuales con análisis de tendencias | Detección precoz de desviaciones en el rendimiento | Permite resolver los problemas de forma proactiva antes de que se agraven. |
Los sistemas SCADA que supervisan los parámetros de cada etapa —turbidez, caudal, profundidad de la capa de lodos, dosificación de polímeros, presión diferencial del filtro— permiten realizar ajustes en función de lo que realmente está ocurriendo en esa etapa, y no a partir de una deducción basada en la calidad final del efluente. En un sistema integrado, un deterioro del efluente final puede reflejar un problema en la sedimentación, en la filtración o en el retorno de lodos, y sin instrumentación por etapas no hay forma clara de determinar cuál de ellos es. En un sistema por etapas, se puede ver dónde se produce la desviación y la respuesta puede dirigirse específicamente a ese punto. Esa distinción reduce considerablemente el tiempo de resolución de problemas, sobre todo durante las primeras semanas de funcionamiento, cuando aún se están estableciendo los parámetros de control de referencia.
El análisis diario de las tendencias del caudal y la calidad del efluente en cada límite de etapa proporciona un segundo nivel de capacidad de diagnóstico que los diseños integrados no pueden igualar desde el punto de vista estructural. Si la calidad del efluente tratado empeora a lo largo de varios días, los datos de tendencias de un punto de muestreo intermedio mostrarán si el deterioro comenzó en la salida de la clarificación o en la salida de la filtración —información que determina si la medida correctiva debe ser un ajuste de la dosis de coagulante o un cambio en la secuencia de retrolavado—. Sin ese punto de datos intermedio, los operadores se ven obligados a diagnosticar un sistema de varias etapas a partir de su entrada y su salida, lo que, desde el punto de vista analítico, equivale a intentar localizar una avería en un circuito sin puntos de medición internos. La implicación más amplia es que los diseños por etapas no solo hacen que el tratamiento sea más controlable, sino que también hacen que el sistema sea más auditable, ya que la documentación de cumplimiento puede asignar la responsabilidad del rendimiento a cada etapa, en lugar de tratar la línea de tratamiento como una única «caja negra».
¿Qué combinación por etapas se adapta mejor a las fábricas con alto contenido de sólidos?
En el caso de las fábricas que generan aguas residuales con altas concentraciones de sólidos en suspensión, la cuestión no es si es necesario aplicar un tratamiento por etapas, sino qué combinación de etapas, y en qué orden, se adapta mejor al perfil específico de sólidos. Ninguna etapa por sí sola trata todos los tipos de componentes con la misma eficacia, por lo que la combinación debe diseñarse en función de lo que contengan realmente las aguas residuales.
| Aguas residuales Característica | Fase o tecnología recomendada | Por qué encaja |
|---|---|---|
| Alto contenido en aceite, grasa o sólidos finos | Sistema de flotación por aire disuelto (DAF) | El DAF resulta especialmente eficaz para eliminar estos componentes de los flujos industriales. |
| Altas cargas orgánicas | Tratamiento biológico secundario (por ejemplo, lodos activados) tras la clarificación primaria | Garantiza el cumplimiento de las normas de vertido al reducir los compuestos orgánicos que la clarificación primaria por sí sola no puede eliminar. |
En el caso de corrientes que transportan cantidades significativas de aceite, grasa o sólidos coloidales finos —algo habitual en el procesamiento de alimentos, el acabado de metales y las corrientes de lavado petroquímicas—, la sedimentación por gravedad por sí sola no permite una separación fiable. Estos componentes tienen densidades similares a las del agua, propiedades tensioactivas que los estabilizan en suspensión o tamaños de partícula demasiado pequeños para sedimentarse en tiempos de retención hidráulicos razonables. La flotación por aire disuelto resuelve este problema generando burbujas finas que se adhieren a las partículas y las transportan a la superficie formando una capa flotante, en lugar de depender de la sedimentación por gravedad. La recomendación de aplicar la DAF a estas corrientes está condicionada a que la caracterización de las aguas residuales confirme que dichos componentes están realmente presentes en concentraciones significativas: no todas las corrientes con alto contenido en sólidos requieren flotación, y seleccionar la DAF para una corriente dominada por sólidos inorgánicos densos y de sedimentación rápida añade costes y complejidad sin un beneficio correspondiente.
Cuando la fracción orgánica es el parámetro determinante —medida como DBO o DQO por encima de lo que la clarificación primaria por sí sola puede reducir hasta los umbrales de cumplimiento—, una etapa de tratamiento biológico secundario tras la clarificación primaria se encarga de lo que la sedimentación no puede resolver. Los lodos activados y sus variantes convierten las sustancias orgánicas solubles y coloidales en biomasa que luego puede separarse, en lugar de limitarse a concentrar los sólidos existentes. Esta combinación —clarificación primaria seguida de un tratamiento biológico secundario— no es una fórmula universal, pero refleja la realidad práctica de que las cargas orgánicas elevadas requieren una etapa de conversión, no solo una etapa de separación. Para obtener una visión general de cómo se estructuran estas combinaciones en la práctica, tratamiento de aguas residuales industriales a gran escala ilustra cómo se organizan en secuencias las distintas tareas de tratamiento para formar líneas de proceso coherentes destinadas a operaciones industriales de gran volumen.
La combinación más adecuada para las fábricas con alto contenido de sólidos es aquella que secuencia las operaciones de tratamiento en el orden en que los sólidos y contaminantes aparecen realmente: primero, la eliminación de partículas gruesas para proteger los equipos situados aguas abajo; a continuación, el acondicionamiento químico cuando las características de las partículas lo requieran; la separación primaria mediante sedimentación o flotación; el tratamiento biológico cuando los compuestos orgánicos lo exijan; y, por último, la deshidratación sobre una corriente de alimentación cuya variabilidad haya sido controlada por las etapas previas. Esa lógica de secuenciación es lo que ofrece el diseño por etapas, y lo que un único módulo integrado no puede replicar cuando el afluente es complejo.
La decisión fundamental previa a la adquisición es determinar si el flujo de residuos entrantes es lo suficientemente uniforme en cuanto a caudal, carga de sólidos y tipo de contaminantes como para que un sistema integrado compacto mantenga un margen operativo estable y compartido, o si la variabilidad es tan amplia que la combinación de múltiples funciones en una sola configuración da lugar a un sistema que solo puede ajustarse a condiciones medias y que perderá el control en situaciones extremas. Dicha evaluación debe realizarse utilizando datos reales de aguas residuales, incluida la variabilidad a lo largo de un período de producción representativo, y no basándose en una única muestra compuesta recogida el día en que se propuso el sistema por primera vez.
Antes de especificar el equipo, hay que confirmar la asignación de cada tarea de tratamiento e identificar cuál debe ser la condición de salida de esa etapa antes de pasar a la siguiente. Si esas condiciones de salida requieren parámetros de funcionamiento distintos, regímenes químicos diferentes o ciclos de atención del operador distintos, ese es el argumento estructural para dividir el proceso en etapas. La cuestión del almacenamiento de transición —cuánto volumen tampón se necesita en cada punto de traspaso— debe resolverse al mismo tiempo, ya que eliminar ese volumen más adelante para ahorrar costes elimina la independencia que hace que el tratamiento por etapas funcione según lo previsto.
Preguntas frecuentes
P: ¿Qué ocurre si la composición de nuestras aguas residuales cambia significativamente entre una campaña de producción y otra? ¿Afecta eso cada vez a la decisión sobre la distribución por etapas?
R: Sí, y esta es precisamente la condición que justifica el tratamiento por etapas en lugar de un sistema integrado. Cuando la composición varía entre campañas —diferentes materias primas, diferentes productos químicos de lavado, diferentes perfiles de sólidos—, cada cambio puede desplazar de forma independiente el intervalo óptimo de funcionamiento para la sedimentación, la filtración y la deshidratación. Un sistema integrado no dispone de ningún mecanismo para adaptarse simultáneamente a esos intervalos divergentes. Una configuración por etapas con depósitos tampón intermedios permite reajustar cada unidad a las nuevas condiciones sin que dicho ajuste se propague inmediatamente a la etapa adyacente. El paso práctico consiste en trazar un mapa de todo el rango de condiciones de afluencia en todos los tipos de campaña antes de especificar cualquier equipo, y utilizar ese rango —y no la muestra mediana de una sola campaña— como base de diseño.
P: Una vez tomada la decisión de dividir el sistema en etapas, ¿qué se debe especificar primero: las unidades de tratamiento o los volúmenes de los depósitos intermedios?
R: Los volúmenes de los depósitos intermedios deben definirse antes de que se concrete la selección de los equipos, no después. El dimensionamiento de los depósitos de amortiguación y ecualización determina la independencia hidráulica entre las etapas, y esa independencia es lo que hace que el tratamiento por etapas sea operativamente superior a un sistema integrado sobre patines. Si los volúmenes de los depósitos se dejan para el final y luego se reducen durante el proceso de optimización de costes, las etapas pierden el desacoplamiento para el que fueron diseñadas: un clarificador primario y una prensa de cinta sin ningún depósito de amortiguación entre ellos quedan funcionalmente integrados, independientemente de la distancia a la que se encuentren. Para dimensionar correctamente cada punto de transferencia es necesario conocer el caudal máximo de descarga, la variabilidad a lo largo de un ciclo de producción completo y el tiempo mínimo de retención que necesita cada etapa posterior para funcionar dentro de su margen estable. Esos parámetros deben establecerse a partir de datos reales de aguas residuales antes de que se confirme la selección de los equipos.
P: ¿En qué momento deja de estar justificada la incorporación de un tratamiento biológico secundario en una línea de tratamiento por etapas para lodos pesados?
R: El tratamiento biológico secundario está justificado cuando los compuestos orgánicos solubles o coloidales —medidos como DBO o DQO— siguen estando por encima de los umbrales de vertido tras la clarificación primaria, y deja de estarlo cuando el parámetro de control son los sólidos en suspensión en lugar de los compuestos orgánicos disueltos. Si la brecha de cumplimiento de las aguas residuales puede subsanarse únicamente mejorando la eliminación de sólidos y el desagüe, añadir una etapa de lodos activados introduce la gestión de la biomasa, el consumo energético de la aireación y la complejidad del retorno de lodos sin un beneficio correspondiente en cuanto al cumplimiento normativo. La prueba de referencia consiste en determinar si la carga de DBO o DQO a la salida del clarificador primario sigue superando el límite de vertido permitido; si es así, una etapa de conversión resulta estructuralmente necesaria; si no es así, la línea no necesita tratamiento biológico y el coste derivado de la complejidad no se puede justificar.
P: ¿En qué se diferencia un diseño por fases de un sistema integrado en cuanto al coste total de explotación una vez que la línea está en funcionamiento, y no solo durante la puesta en marcha?
R: Los sistemas por etapas suelen conllevar mayores costes operativos en cuanto a espacio ocupado, energía y personal cuando el afluente es sencillo y estable, ya que los depósitos adicionales, las bombas de trasvase y la instrumentación de cada etapa añaden gastos generales sin aportar un beneficio proporcional en cuanto al control en esas condiciones. La ventaja en cuanto a costes operativos de la configuración por etapas se manifiesta especialmente cuando el afluente es variable o la carga de sólidos es elevada; en esas condiciones, la capacidad de ajustar y resolver problemas en cada etapa de forma independiente reduce el consumo excesivo de productos químicos, acorta el tiempo de recuperación tras una alteración en el funcionamiento y evita las ineficiencias en la deshidratación que elevan los costes de eliminación y transporte. Por lo tanto, la comparación no ofrece una respuesta fija: un sistema integrado resulta más económico de operar cuando se adapta al flujo de aguas residuales, y un sistema por etapas resulta más económico de operar cuando no se adapta; por eso, la caracterización de las aguas residuales en todo el rango de funcionamiento es el requisito previo para emitir ese juicio con precisión.
P: ¿Puede una planta que ya cuenta con un sistema integrado adaptarse para incluir un almacenamiento intermedio sin tener que reconstruir la línea de tratamiento?
R: En la mayoría de los casos, sí, pero la eficacia de la adaptación depende de dónde se produzca la inestabilidad. Si el modo de fallo principal es un pico de caudal que desborda las etapas posteriores, la incorporación de un depósito de igualación aguas arriba del skid integrado permite obtener la mayor parte de los beneficios de estabilización sin necesidad de reconfigurar el propio skid. Si el modo de fallo es interno —alteraciones en la sedimentación que se propagan directamente al proceso de deshidratación dentro del mismo recipiente o en una vía de flujo compartida—, un volumen tampón externo no puede resolverlo, y es necesario abordar la secuenciación interna del skid. El paso de diagnóstico previo a la decisión de realizar una adaptación consiste en identificar si la inestabilidad se origina en un punto de transferencia entre etapas o dentro de una misma etapa, ya que eso determina si el almacenamiento intermedio resuelve el problema o si es necesario rediseñar la propia arquitectura integrada.