Un colector de polvo que supere todas las pruebas en fábrica puede, aun así, no aportar información significativa sobre su rendimiento una vez instalado en un proceso en funcionamiento. La verdadera tarea del comprador no es elegir entre la aceptación en fábrica y la aceptación in situ, sino decidir qué cuestiones puede resolver realmente cada fase y elaborar el plan de pruebas del proyecto de tal forma que no se evalúe nada en la fase equivocada.
Iniciar ambas fases a partir de una especificación aplicable
Antes de programar cualquiera de las pruebas, el proyecto necesita un punto de referencia que ambas partes consideren como la especificación aplicable: la configuración aprobada, el alcance de las pruebas en cada fase, quién es responsable de cada actividad, qué se registra y quién tiene la autoridad para aceptar el resultado. Sin esta base común, tanto una prueba de fábrica como una prueba in situ pueden llevarse a cabo de forma competente y, aun así, generar registros que no se correspondan entre sí, ya que se han realizado partiendo de supuestos diferentes sobre lo que se esperaba que hiciera el equipo.
Comisión Electrotécnica Internacional 62381 Aborda esta cuestión directamente en el contexto de los sistemas de automatización de la industria de procesos: ayuda a las partes a acordar las actividades de ensayo específicas de cada proyecto y las responsabilidades tanto para los ensayos en fábrica como en planta, así como a adaptar dichos planes de ensayo al proceso, la planta y los equipos concretos implicados. Este enfoque es importante para un proyecto de colector de polvo, ya que el colector rara vez es una unidad independiente. Se integra en una cadena de captura, transporte, filtración, limpieza y descarga, y el plan de pruebas debe indicar qué partes de dicha cadena están incluidas en el alcance en cada fase y cuáles quedan excluidas porque aún no existen en la configuración de fábrica.
ISO 10005 responde a una necesidad relacionada, aunque independiente: establecer, revisar, aceptar, aplicar y modificar un plan de calidad para un proyecto o contrato. Cuando el proyecto considera la aceptación como un documento en constante evolución, en lugar de una lista de comprobación fija, este tipo de disciplina en el plan de calidad ofrece a ambas partes una forma de dejar constancia de por qué se modificó el alcance de las pruebas entre la firma del contrato y la puesta en servicio definitiva, en lugar de dejar ese cambio sin documentar.
Ninguna de las dos fuentes define qué debe cumplir un colector de polvo, qué valor de caída de presión o de caudal de aire es aceptable, ni cómo deben someterse a ensayo los equipos de PORVOO. Apoyan la práctica de llegar a un acuerdo por escrito antes de que comiencen los ensayos, no el contenido de los criterios en sí mismos. La tarea del comprador en esta fase consiste en confirmar que las especificaciones del proyecto, el alcance de las pruebas para cada fase, las partes responsables y la autoridad encargada de la aceptación queden por escrito y se acuerden antes de que se lleve a cabo cualquiera de las pruebas. Cuando se omite este paso, suelen surgir disputas más adelante, más bien por desacuerdos sobre lo que se supone que significa una prueba superada que por desacuerdos sobre los datos en sí mismos.
Lo que la prueba de aceptación en fábrica puede confirmar antes del envío
La aceptación en fábrica permite confirmar que las funciones, la documentación y las interfaces contratadas, probadas en la configuración de fábrica, funcionan según lo previsto, en las condiciones que permite dicha configuración. Esto incluye la fabricación del equipo según la revisión aprobada, la lógica de control o automatización, cuando proceda, y cualquier interfaz que pueda conectarse, simularse o representarse de cualquier otra forma en el entorno de fábrica. El valor de esta fase radica en que los problemas se detectan y pueden corregirse antes de que el equipo salga de las instalaciones del proveedor, momento en el que los cambios aún resultan relativamente sencillos de realizar.
Lo que hace que una prueba de fábrica sea significativa es el mantenimiento preciso de registros: el equipo y la versión del software sometidos a prueba, la configuración de prueba utilizada, qué interfaces se simularon y cuáles se conectaron realmente, qué interfaces no estaban disponibles y, por lo tanto, se excluyeron, los resultados obtenidos, cualquier desviación detectada y la resolución acordada para cada desviación. Este registro se convierte en la referencia con la que se comparará posteriormente la fase in situ. Cuando el registro de fábrica es impreciso en cuanto a lo que se simuló y lo que era real, el equipo in situ se encuentra con una laguna que no puede subsanar a posteriori, ya que las condiciones originales de fábrica ya no existen para volver a realizar la prueba.
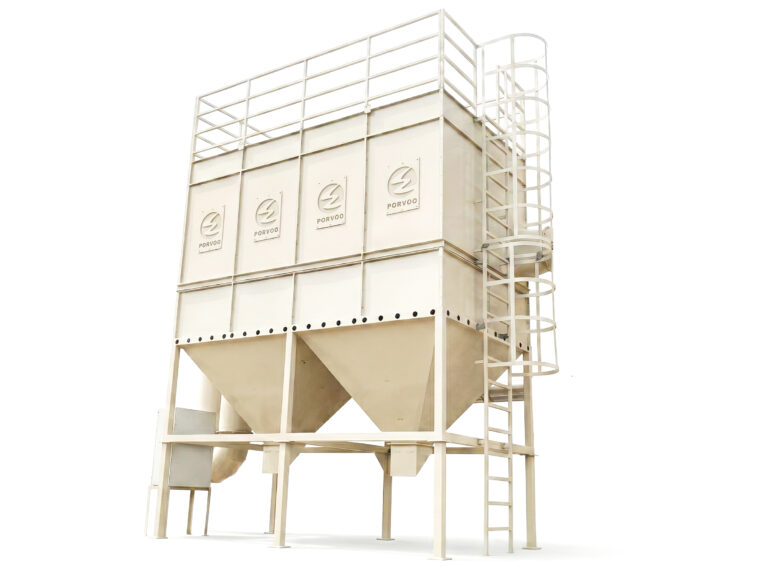
Cuando el colector de polvo de un proyecto presenta una configuración modular, como por ejemplo La gama de colectores de polvo modulares de chorro pulsante de PORVOO, la fase de pruebas en fábrica permite confirmar que el montaje del módulo, la secuencia de limpieza del filtro y la interfaz de control funcionan según lo especificado para la configuración sometida a prueba. Se trata de una prueba válida y útil. No es una prueba del rendimiento de ese módulo una vez conectado a la red de conductos, al ventilador y a la carga real de polvo de una planta concreta, ya que, por definición, esas condiciones no se dan en la planta de fabricación.
La distinción que el comprador debe tener presente es que una prueba de fábrica demuestra que el equipo funciona tal y como se especifica en el proyecto en condiciones de fábrica. No demuestra, ni puede demostrar, que el sistema instalado se comportará de la misma manera una vez que se incorporen los servicios reales de la instalación, la red de conductos real y el polvo de proceso real. Considerar un resultado limpio obtenido en fábrica como un indicador del rendimiento de la captación sobre el terreno confunde dos conjuntos de pruebas diferentes, y el expediente de aceptación del proyecto debe mantenerlos claramente separados.
Qué debe permanecer abierto tras la aceptación en fábrica
Una prueba de fábrica superada resuelve lo que se ha comprobado y nada más. Varias categorías de riesgo quedan, por definición, sin resolver, ya que solo surgen una vez que el equipo sale de fábrica: los efectos del transporte y la manipulación, la calidad del montaje in situ, el estado y la configuración de los conductos y las instalaciones conectadas en la obra, y las condiciones reales en las que el colector se conectará al proceso al que da servicio. Cualquier prueba que dependa de la presencia de la planta instalada no puede realizarse en absoluto en la fase de fábrica, por muy exhaustiva que haya sido dicha fase.
Esto es importante para determinar cómo se define el «pase de fábrica» en el proyecto desde el punto de vista contractual. Un «factory pass» puede respaldar una decisión de envío según las propias normas del proyecto —puede ser el factor desencadenante que autorice el transporte del equipo, por ejemplo—, pero no debe describirse como equivalente a la aceptación in situ ni como prueba de conformidad con la instalación final. Cuando un contrato o un proceso interno de aprobación confunde ambos conceptos, el proyecto corre el riesgo de dar por cerrado un asunto pendiente simplemente porque se ha superado una prueba anterior y más limitada.
La consecuencia práctica para el comprador es mantener una lista visible de lo que no se pudo probar en la fase de fábrica, que se traslade como partidas pendientes explícitas a la fase de obra, en lugar de como partidas que se dan por supuestas. Si en la fábrica se simuló una interfaz de control porque aún no existía la señal real de entrada, dicha interfaz deberá volver a verificarse con la señal real una vez que esta exista. Si durante la prueba de fábrica no existían determinadas conexiones de conductos, su efecto sobre caudal de aire y caída de presión queda sin confirmar hasta que la fase de obra pueda medirlo en condiciones reales. Llevar adelante estos aspectos de forma explícita, en lugar de dejar que se pierdan una vez firmada la documentación de fábrica, es lo que garantiza que ambas fases sean transparentes respecto a lo que cada una ha establecido realmente.
Qué puede confirmar la aceptación de la obra tras la instalación
La aceptación in situ consiste en que el proyecto recopile datos de la configuración instalada, siguiendo un plan de pruebas acordado por el proyecto para esa instalación concreta. Se trata de la fase en la que se conectan los conductos, los ventiladores funcionan sometidos a la resistencia real del sistema y el colector de polvo recibe el material y el flujo de aire que genera realmente el proceso, en lugar de un sustituto simulado o parcial.
Manual de instalación, funcionamiento y mantenimiento de Donaldson para su serie de colectores de polvo de cartucho DFPRE Ilustra por qué esta distinción se cumple en la práctica: considera que la puesta en servicio depende de la ubicación in situ, de las conexiones realizadas sobre el terreno, del montaje completado in situ y de las comprobaciones de funcionamiento, elementos que no siempre están presentes —ni siquiera son posibles— en un entorno de fábrica. Se trata de una orientación específica para un modelo concreto de un único fabricante y no define las fases ni los criterios de aceptación para otros equipos, pero respalda la idea general de que el comportamiento de un colector instalado depende de condiciones que la fase de fábrica no podría reproducir.
La norma IEC 62381 refuerza este aspecto desde el punto de vista de la automatización: permite adaptar los planes de ensayo in situ al proceso, la planta y los equipos específicos implicados, en lugar de aplicar una lista de comprobación genérica independientemente de la instalación. En el caso de un colector de polvo, esto significa que el plan de ensayo in situ debe reflejar la fuente específica que se va a capturar, el trazado concreto de los conductos y la disposición de los ventiladores, así como cualquier interfaz aguas abajo a la que se dirija el material capturado, ya que estos son precisamente los elementos que un ensayo de fábrica no podría incluir.
La cuestión pendiente que el proyecto debe resolver antes de la prueba in situ —y no durante la misma— es qué funciones y mediciones son relevantes para esta instalación concreta y qué se considerará como prueba de cada una de ellas. Cuando el proceso genera una carga de polvo muy variable, una medición en un único punto tiene un significado diferente al que tendría si la carga fuera constante, y el plan de pruebas debe especificar qué condiciones representa realmente el resultado registrado. Esta es también la fase en la que la información facilitada anteriormente por el comprador —las características del material, el caudal de aire previsto y la distribución de las instalaciones— puede contrastarse con la realidad, en lugar de darse por sentada. Esa información facilitada es también la que se tiene en cuenta, en primer lugar, en la configuración y la revisión del presupuesto del proveedor, por lo que un resultado in situ que contradiga las hipótesis originales es una señal para revisar la base de la configuración, y no solo el registro de la prueba.
Lo que la aceptación del emplazamiento no puede sustituir
Una prueba satisfactoria in situ no reconstituye, por sí sola, los registros de inspección de fábrica. Si se detectó una desviación y se resolvió en la fase de fábrica, dicha resolución debe seguir siendo objeto de seguimiento hasta el equipo instalado; el hecho de que la prueba in situ haya dado resultado satisfactorio en funciones no relacionadas no resuelve la desviación ni la hace desaparecer del registro. Cuando en la fase de fábrica se haya dejado algo pendiente porque aún no se daba la condición pertinente, la fase in situ debe cerrarlo de forma explícita, y no de forma implícita por el mero hecho de que la prueba circundante haya dado resultado satisfactorio.
La aceptación in situ tampoco autoriza, por sí sola, un cambio de configuración. Cuando se hayan modificado equipos o interfaces sobre el terreno con respecto a lo probado en fábrica, dicho cambio deberá someterse al procedimiento de aprobación establecido en el proyecto para los cambios de configuración, antes de que el resultado de la prueba in situ pueda considerarse prueba de la configuración modificada. Una prueba in situ que se realice con éxito con un cambio no aprobado confirma el estado modificado, no el aprobado.
Por último, las pruebas realizadas in situ solo demuestran lo que los criterios y condiciones acordados establecen que demuestran. Una única prueba in situ no se extiende automáticamente a todas las afirmaciones sobre rendimiento, seguridad o cumplimiento que el proyecto pueda querer realizar en el futuro en relación con el equipo. Cuando el proyecto necesite pruebas para una afirmación que no esté incluida en lo que realmente se midió en el plan de pruebas in situ, dichas pruebas deberán recabarse por separado, en condiciones que se ajusten a esa afirmación específica.
La clave práctica en este caso consiste en vincular cada resultado de la inspección in situ a la configuración actual y aprobada, y mantener visible cualquier desviación de fábrica sin resolver hasta que se confirme su resolución con respecto al paquete instalado. Un registro de aceptación que pierda este vínculo no permite a un lector posterior saber si un resultado concreto sigue siendo aplicable al equipo tal y como se encuentra en la actualidad.
Crear un registro de aceptación en dos fases
Una vez que el proyecto ha diferenciado lo que puede confirmarse en la aceptación en fábrica de lo que puede confirmarse en la aceptación in situ, la tarea restante consiste en organizar esa distinción de forma que resulte útil: un registro que asigne cada requisito del proyecto a la fase en la que realmente puede demostrarse, que indique las condiciones en las que se recopiló o se recopilará la evidencia pertinente, y que muestre si cada elemento está cerrado, aplazado hasta la fase in situ o aún abierto a la espera de información de la que el proyecto aún no dispone.
| Dimensión de decisión | Enfoque en la aceptación en fábrica | Enfoque en la aceptación del emplazamiento | Límite |
|---|---|---|---|
| Configuración | Registrar la revisión del equipo y del sistema de automatización realizada antes del envío | Confirma la configuración instalada y los cambios aprobados en la fase de implementación. | Utiliza la línea de base controlada del proyecto |
| Interfaces | Probar las interfaces disponibles y registrar simulaciones o exclusiones | Comprueba las interfaces conectadas en la instalación, tal y como se definen en el plano. | No se da por sentado que exista ninguna interfaz no especificada |
| Condiciones | Anota la configuración de fábrica y las condiciones del emplazamiento que no estén disponibles | Registra las condiciones reales del emplazamiento utilizadas para la prueba acordada | Los resultados solo se aplican a las condiciones indicadas. |
| Pruebas | Registrar las observaciones, los resultados, las desviaciones y las medidas adoptadas acordadas | Registrar las observaciones, los resultados, las desviaciones y las medidas adoptadas acordadas para el sistema instalado | Una fase no sustituye a las pruebas que faltan en la otra |
| Decisión | Respaldar la decisión sobre la fabricación o el envío definida por el proyecto | Respaldar la decisión sobre el sistema instalado definida en el proyecto | La competencia y los criterios de aceptación siguen siendo contractuales |
Este tipo de matriz sirve para orientar la toma de decisiones del equipo del proyecto, no es un procedimiento de prueba universal ni sustituye a las especificaciones de aceptación propias del proyecto. Su objetivo es evitar que un elemento se pierda silenciosamente entre una fase y otra —por ejemplo, una condición registrada en fábrica como “no disponible” que nunca vuelve a tenerse en cuenta en la obra, o una medición realizada en la obra sin comprobar si la configuración de fábrica que se supone que debe seguir era realmente la que se envió—. Elaborar este registro con antelación, antes de cualquiera de las pruebas, también proporciona al proyecto un espacio para señalar en qué punto se cruza el papel de PORVOO como proveedor de equipos y soluciones con la planificación de la instalación y el mantenimiento posterior a la aceptación, ya que las decisiones de configuración tomadas en la fase de presupuesto se reflejan en lo que se espera que haga el sistema instalado.
Cuando un proyecto ya cuenta con requisitos operativos definidos con firmeza, esta matriz puede completarse en detalle antes de que comience la fase de fabricación. Cuando las condiciones clave de la instalación aún son inciertas —el trazado exacto de los conductos, la interfaz final del proceso, la variabilidad real del material que se va a recoger—, esas filas deben mantenerse marcadas como «pendientes» en lugar de rellenarse de forma provisional, ya que una entrada provisional que más tarde resulte errónea es más difícil de corregir que una que se haya dejado abiertamente sin completar. La matriz no determina qué condiciones se aplican; solo proporciona al proyecto un espacio coherente para registrar la respuesta una vez que se conozca cada condición, y una forma de ver, en cualquier momento antes de la aceptación definitiva, exactamente qué requisitos aún carecen de la evidencia necesaria para darles por cerrados.
Preguntas frecuentes
Q: Si se supera la prueba de aceptación en fábrica, ¿sigue siendo necesaria la prueba de aceptación in situ?
A: Las pruebas que dependen del montaje in situ, de los conductos y las instalaciones de la obra, de las conexiones reales o de la planta instalada siguen siendo tareas propias de la fase de obra. Aunque la aprobación en fábrica pueda justificar el envío según el plan del proyecto, no confirma automáticamente el rendimiento del colector instalado ni el rendimiento final del proceso.
Q: ¿Cómo debemos interpretar el resultado de una prueba de fábrica obtenido con interfaces simuladas?
A: Considéralo como documentación de la configuración y revisión de fábrica registradas, en la que se identifican las simulaciones y las interfaces no disponibles. Transfiere las cuestiones relativas a las interfaces instaladas afectadas al plano de la planta, para que el resultado no se confunda con la documentación de las conexiones reales de la planta.
Q: ¿Cómo decidimos qué requisito debe incluirse en la prueba de fábrica y cuál en la prueba in situ?
A: Asignalo a la fase en la que se pueda observar de forma significativa la función o condición acordada. Para cada elemento, define la especificación aplicable, la configuración, las condiciones de prueba, el registro esperado, las responsabilidades y la autoridad de aceptación, indicando claramente si su estado es «cerrado», «aplazado» o «pendiente».
Q: ¿Puede una prueba satisfactoria in situ resolver una desviación de fábrica o un cambio de configuración sin resolver?
A: Únicamente mediante la revisión acordada de la disposición y la configuración controlada del proyecto. Mantén la desviación de fábrica y cualquier cambio aprobado vinculados al resultado in situ; las pruebas in situ por sí solas no recrean los registros de fábrica que faltan ni aprueban un cambio no controlado.