Una torta irregular en una prensa de cámara empotrada rara vez tiene una causa evidente, y tratar de adivinar una solución antes de recabar pruebas suele llevar a modificar la variable equivocada. La cuestión no es solo dónde aparece la irregularidad, sino si esa ubicación es fija, variable o está relacionada con una condición de funcionamiento específica; y cada respuesta orienta la investigación en una dirección diferente.
Qué hay que tener en cuenta antes de diagnosticar un pastel que no ha subido uniformemente
| Posición de la placa o la cámara | Grosor de la tarta | Integridad del pastel | Lanzamiento de la tarta | Aspecto del filtrado | Momento del ciclo |
|---|---|---|---|---|---|
| Una fila por cada puesto inspeccionado | Anota el espesor observado | Anota si la tarta está terminada o no. | Anota las condiciones de liberación observadas | Anota el aspecto observado del filtrado | Anota cuándo se observó el patrón |
Antes de realizar cualquier ajuste, es necesario disponer de un registro estructurado de lo que realmente está ocurriendo, ya que una torta irregular puede presentarse de varias formas diferentes, cada una de las cuales sugiere un mecanismo distinto. El grosor por sí solo no describe el problema: una cámara puede producir una torta fina pero completa, una torta gruesa que no se desprende limpiamente o una torta que parece tener un grosor normal pero cuya calidad del filtrado indica un desvío o un daño en la tela. Registrar conjuntamente el grosor de la torta, su integridad, el comportamiento de desmoldeo y el aspecto del filtrado —para cada placa o posición de la cámara inspeccionada— evita el error habitual de limitar la descripción a un único síntoma cuando, en realidad, se solapan dos o tres condiciones.
El momento del ciclo en el que se realizó la observación es tan importante como la propia observación. Una cámara que parece estar poco llena a mitad de la fase de alimentación puede simplemente ir retrasada con respecto a la secuencia de llenado del resto del paquete, mientras que la misma apariencia al final del ciclo indica un problema real de volumen o de caudal en esa posición. Si no se registran los tiempos del ciclo junto con la observación física, dos situaciones muy diferentes pueden parecer idénticas sobre el papel.
Este registro también debe crearse antes de modificar cualquier ajuste. Si se ajusta la presión de alimentación, la dosificación del acondicionador o el tiempo de ciclo antes de trazar el patrón de referencia, se pierde la evidencia original, y cualquier patrón posterior podría ser el resultado del ajuste y no del fallo original. El mapa no tiene por qué explicar la causa; su finalidad es conservar lo que se observó realmente, posición por posición, para que la siguiente fase de la inspección cuente con un punto de referencia fiable a partir del cual reducir las posibilidades. Un registro parcial o incoherente en esta fase tiende a alargar el proceso de diagnóstico posteriormente, ya que las ramificaciones que podrían haberse descartado desde el principio permanecen abiertas.
Patrones de disposición de placas que limitan la inspección
| Patrón en el mapa placa por placa | Lo que muestra el mapa | Siguiente punto de inspección |
|---|---|---|
| El patrón se repite en una posición de la placa | El síntoma se mantiene en una posición concreta | Comprueba que la placa, el paño y los puertos de esa posición se ajusten a la disposición prevista por el proveedor. |
| El patrón sigue un solo lado | El síntoma está relacionado con un lado del paquete mapeado | Compara las observaciones relativas a la placa, el paño, el puerto y la distribución de la alimentación entre ambos lados |
| El patrón aparece en un extremo del paquete | El síntoma está relacionado con una posición final | Comprueba la disposición prevista de los paquetes y la secuencia de cierre antes de ajustar el comportamiento de la alimentación. |
| El patrón cambia de ubicación de un ciclo a otro | El síntoma no se limita a una única posición asignada | Compara el estado de la alimentación, los registros de acondicionamiento, la secuencia de las bombas y el estado al final del ciclo en todos los ciclos afectados. |
Una vez que se dispone del registro posición por posición, la primera valoración útil es determinar si el patrón está fijado a una ubicación concreta o no, ya que esta simple distinción separa las causas mecánicas de las relacionadas con el proceso o la alimentación. Un patrón que se repite en una posición específica de la placa a lo largo de varios ciclos apunta a algo físicamente diferente en esa posición —el estado de una placa, un paño o un orificio que difiere del de sus vecinos— más que al comportamiento del flujo de alimentación o de la bomba, ya que el flujo de alimentación llega a todas las cámaras en las mismas condiciones de bombeo.
Un patrón que se extiende por un solo lado del paquete sugiere, una vez más, un tipo diferente de causa. La distribución del flujo dentro de una prensa de cámara empotrada depende de las trayectorias internas formadas por las placas y los orificios en secuencia, por lo que un patrón que abarca todo un lado puede indicar una asimetría en el modo en que el flujo o el filtrado se desplaza a través de esa mitad del paquete, más que un fallo aislado en una sola placa. Se trata de una ramificación significativamente diferente a la de una única posición fija, ya que corregir una sola placa no sirve de nada para solucionar un problema que se extiende a lo largo de todo un lado.
Un patrón concentrado en un extremo del paquete plantea una tercera posibilidad: las cámaras situadas en los extremos de una prensa de cámaras empotradas suelen experimentar una presión de cierre o una distribución del flujo diferentes a las de las cámaras situadas en el centro del paquete, simplemente debido a su posición respecto al cabezal fijo y al móvil. Un patrón en las posiciones extremas no confirma por sí solo un fallo mecánico; también es compatible con que la disposición prevista del paquete se comporte tal y como se ha diseñado bajo una secuencia de cierre concreta. Por eso es necesario verificar la propia disposición antes de tomar cualquier medida correctiva en esa posición.
El cuarto patrón —una ubicación que varía de un ciclo a otro— descarta una causa mecánica fija en una única posición o lado. Si la misma cámara se ve afectada a veces y otras no, es más probable que la explicación resida en algo que varía de un ciclo a otro: el estado de la alimentación, el acondicionamiento, la secuencia de la bomba o cómo finalizó el ciclo anterior. Un patrón de ubicación variable desvía la atención de la inspección de las placas y telas individuales hacia el historial de funcionamiento de los propios ciclos.
Comprobación de la disposición mecánica y de los paños antes del ajuste
Cuando el análisis del patrón de posición apunta hacia una ubicación fija —una placa, un lado o un extremo del paquete—, el siguiente paso es verificar la disposición física antes de modificar cualquier ajuste de alimentación o del ciclo. Esta secuencia es importante porque los ajustes en el lado de la alimentación son fáciles de realizar y de revertir, lo que hace que resulte tentador probarlos primero; sin embargo, un desajuste mecánico no se solucionará con un cambio en la alimentación y el intento de corrección solo añade ruido a la siguiente comparación.
La verificación consiste en confirmar que las placas, las telas, los puertos y la secuencia de cierre en la posición afectada se ajustan a la disposición prevista por el proveedor, sin dar por sentado que el paquete esté correctamente montado por el mero hecho de que haya estado en funcionamiento. Las placas pueden girarse o colocarse fuera de su secuencia prevista durante el reensamblaje tras la sustitución de un paño o una operación de mantenimiento; un paño puede instalarse con un puerto desalineado respecto a la trayectoria de drenaje de la placa; y una secuencia de cierre que difiera de la disposición prevista puede dejar una cámara sometida a una compresión diferente a la de sus vecinas, incluso cuando todos los componentes estén individualmente en buen estado. Cada uno de estos casos produce un síntoma diferente en la fase posterior del proceso, pero todos ellos son problemas de disposición más que de proceso, y todos deben descartarse o confirmarse antes de intervenir en el lado de alimentación.
El estado de la tela merece una atención distinta a la de su posición. Una tela que esté correctamente colocada pero desgastada, opaca o deformada por los ciclos repetidos puede provocar una liberación desigual o alterar el aspecto del filtrado en esa posición, sin que haya ningún error en el montaje. Distinguir entre un problema de posicionamiento y uno de estado en la misma ubicación determina si la medida correctiva es volver a montar o sustituir la pieza; confundir ambos aspectos lleva a tomar primero la medida correctiva equivocada. Cuando tanto la disposición como el estado del tejido en la posición señalada se ajustan a la configuración prevista, se ha agotado la posibilidad de que se trate de una rama de ubicación fija, y la investigación debe volver al registro de patrones de posición para confirmar que el patrón es realmente fijo y no se repite por casualidad.
Comparaciones entre las condiciones de alimentación y las secuencias de bombeo
| Campo de comparación | Ciclo anterior | Ciclo posterior | Lo que puede revelar la comparación |
|---|---|---|---|
| Estado del pienso | Anota el estado observado | Anota el estado observado | Si las condiciones de alimentación variaban cuando variaba el patrón de la torta |
| Registro de acondicionamiento | Registra la entrada correspondiente | Registra la entrada correspondiente | Si el entrenamiento varió entre los dos ciclos |
| Secuencia de bombeo | Anota la secuencia utilizada | Anota la secuencia utilizada | Si la secuencia de bombeo cambió según el patrón observado |
| Condición de fin de ciclo | Anota la condición de finalización | Anota la condición de finalización | Si los ciclos finalizaron en condiciones comparables |
| Mapa de pasteles desiguales | Anotar la posición, el grosor, el grado de integridad, la liberación y el aspecto del filtrado | Anotar la posición, el grosor, el grado de integridad, la liberación y el aspecto del filtrado | Si el patrón se repetía en el mismo lugar o se desplazaba |
Cuando el registro del patrón de posición apunta a una ubicación variable en lugar de fija, la comparación pasa de centrarse en la disposición física a centrarse en las condiciones de funcionamiento a lo largo de los ciclos. El razonamiento en este caso se basa en comparar el mapa de observación del pastel con el registro de funcionamiento de los mismos ciclos, en lugar de considerar que cualquiera de los dos por sí solo es suficiente.
Las condiciones de alimentación —incluido el modo en que se ha acondicionado el material que entra en la prensa— pueden modificar la velocidad y la uniformidad de la formación de la torta a lo largo del paquete. Si el acondicionamiento varía entre ciclos, las cámaras que se llenaban de manera uniforme en unas condiciones pueden llenarse de forma desigual en otras, aunque no haya cambiado nada en la propia prensa. Comparar el registro de acondicionamiento de un ciclo en el que se observó un patrón irregular con el de un ciclo en el que no se observó es una de las pocas formas de comprobar este aspecto directamente, en lugar de deducirlo únicamente a partir de los síntomas.
La secuencia de bombeo es una variable independiente con su propio mecanismo. La velocidad y las fases en las que se introduce el material de alimentación influyen en la uniformidad con la que se llenan las cámaras entre sí, especialmente en la primera parte del ciclo, antes de que todo el paquete esté sometido a compresión. Una secuencia que difiera entre dos ciclos —ya sea por la intervención del operario, el ajuste de los controles o una variación del equipo— puede dar lugar a un patrón de llenado diferente incluso con el mismo material de alimentación; por eso es necesario registrar y comparar la secuencia de bombeo independientemente de las condiciones de alimentación, en lugar de dar por sentado que es constante.
La condición de fin de ciclo pone fin a la comparación. La forma en que se ha finalizado un ciclo —ya sea porque ha alcanzado el punto de finalización previsto o porque se ha detenido prematuramente por un motivo ajeno al proceso— influye en el aspecto final del producto, independientemente de cualquier factor anterior. Un ciclo que finaliza antes del punto previsto puede presentar una aparente irregularidad que no tiene nada que ver con la alimentación, el acondicionamiento o la secuencia de bombeo, y excluir esta variable de la comparación conlleva el riesgo de atribuir un artefacto derivado del fin del ciclo a una causa del proceso.
La comparación solo resulta útil cuando se presenta el mapa del patrón de «pastel» de cada ciclo junto a su propio registro operativo, campo por campo, de modo que el lector pueda ver qué condiciones diferían realmente y qué ciclos mostraban el patrón y cuáles no.
Cambios de ciclo controlados que permiten confirmar una ramificación
Una comparación entre ciclos anteriores puede reducir el abanico de posibles causas, pero no siempre permite confirmar cuál de ellas es la responsable, sobre todo cuando dos condiciones han variado simultáneamente en los datos históricos. Cuando la comparación deja abiertas más de una posibilidad plausible, el siguiente paso consiste en realizar ciclos adicionales en los que solo se modifique un factor cada vez, manteniendo constantes todas las demás condiciones registradas.
La lógica de cambiar un factor cada vez es sencilla, pero fácil de incumplir bajo la presión operativa: si se ajustan tanto el acondicionamiento como la secuencia de la bomba en el mismo ciclo de prueba porque se sospechaba de ambos, y el patrón cambia, no hay forma de saber qué ajuste fue el responsable. Cuando el patrón no cambia, ambas hipótesis siguen abiertas, en lugar de descartarse una de ellas. Una prueba de un solo factor supone un mayor tiempo de ciclo que un cambio combinado, pero es el único enfoque que aporta pruebas concluyentes en lugar de otro dato ambiguo.
La elección del factor que se va a comprobar en primer lugar debe basarse en la comparación entre el patrón de posición y el historial de funcionamiento ya realizada, y no en criterios de conveniencia. Si la comparación histórica ha mostrado que el acondicionamiento varía de forma coherente con el patrón, mientras que la secuencia de la bomba se mantiene constante, el acondicionamiento es el factor que hay que aislar en primer lugar. Si ambos varían conjuntamente en todos los ciclos disponibles, el ensayo controlado se convierte en la única forma de separarlos, ya que el historial no permite hacerlo.
Cada ciclo controlado debe documentarse con el mismo esquema placa por placa utilizado anteriormente —posición, grosor, integridad, liberación, aspecto del filtrado y duración del ciclo— para que el resultado del cambio controlado pueda compararse con la misma estructura que las observaciones originales. Un ciclo controlado que se documente de forma menos exhaustiva que el registro diagnóstico original debilita la conclusión que puede extraerse de él, ya que el lector acaba comparando una referencia detallada con un resultado de ensayo impreciso.
Cuando un cambio en un único factor produce una variación constante y repetible en el patrón a lo largo de más de un ciclo de ensayo, se ha confirmado que ese factor es, como mínimo, una condición que contribuye a ello, aunque no explique por completo el síntoma original. Cuando ningún factor por sí solo produce un cambio claro, es necesario volver a examinar las ramas restantes —incluidas las cuestiones relativas a la disposición mecánica abordadas anteriormente— en lugar de dar por hecho que están cerradas.
Pruebas de escalado para el diagnóstico asistido por el proveedor
| Pruebas | Qué incluir | Cómo contribuye al diagnóstico |
|---|---|---|
| Mapa de la posición de las placas | Espesor de la torta, completitud, desmoldeo, aspecto del filtrado y observación del ciclo por cada posición | Indica si el patrón está fijo en una posición, sigue un lado o un extremo, o cambia de ubicación |
| Fotografías | Fotografías vinculadas a las posiciones cartografiadas y al ciclo observado | Mantiene el estado visible asociado al patrón asignado |
| Registros operativos | Condición de alimentación, registros de acondicionamiento, secuencia de bombeo y condición de fin de ciclo para los ciclos comparados | Permite al proveedor comprobar una rama de condiciones de funcionamiento frente a datos de ciclos repetidos |
| Historia de la tela | El historial de paños correspondiente a las posiciones y ciclos afectados | Permite al proveedor comprobar si una rama relacionada con la tela se ajusta al mapa de posiciones |
| Mantenimiento reciente | Mantenimiento relacionado con las posiciones y los ciclos observados | Proporciona al proveedor información mecánica actualizada para ofrecer una explicación concisa. |
Cuando el mapeo de posiciones, las comprobaciones mecánicas y las comparaciones de ciclos controlados han reducido las posibilidades sin resolverlas, el siguiente paso razonable es elevar el asunto al proveedor del equipo, siempre que dicha escalada vaya acompañada de pruebas y no solo de una descripción del síntoma. Un informe que se limite a indicar que el bizcocho queda desigual no aporta al proveedor más información que la observación original, y da lugar a una respuesta genérica en lugar de a un diagnóstico adaptado al patrón específico ya establecido.
El mapa de posición de las placas es la base de una escalación eficaz, ya que muestra al proveedor si el patrón está fijado en una posición, asociado a un lateral o extremo del paquete, o si cambia entre ciclos —la misma distinción que determinó la secuencia de inspección descrita anteriormente—. Las fotografías vinculadas a las posiciones del mapa y al ciclo en el que se tomaron conservan detalles visuales que se pierden en una descripción escrita, especialmente en lo que respecta a las condiciones de aprobación y de integridad, que son difíciles de describir con precisión con palabras.
Los registros operativos —estado de la alimentación, acondicionamiento, secuencia de bombeo y estado al final del ciclo para los ciclos que se comparan— permiten al proveedor contrastar una explicación basada en las condiciones de funcionamiento con las mismas pruebas que la planta ya ha recopilado, en lugar de pedir a la planta que repita observaciones que ya existen. El historial de los paños para las posiciones y los ciclos afectados permite al proveedor contrastar una explicación relacionada con los paños con el mapa de posiciones, y las actividades de mantenimiento recientes aportan un contexto mecánico que puede explicar por qué una posición que antes era estable ha empezado a mostrar un patrón.
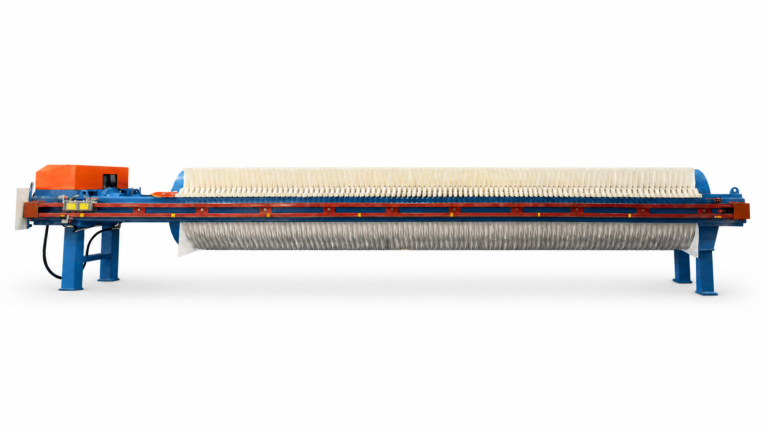
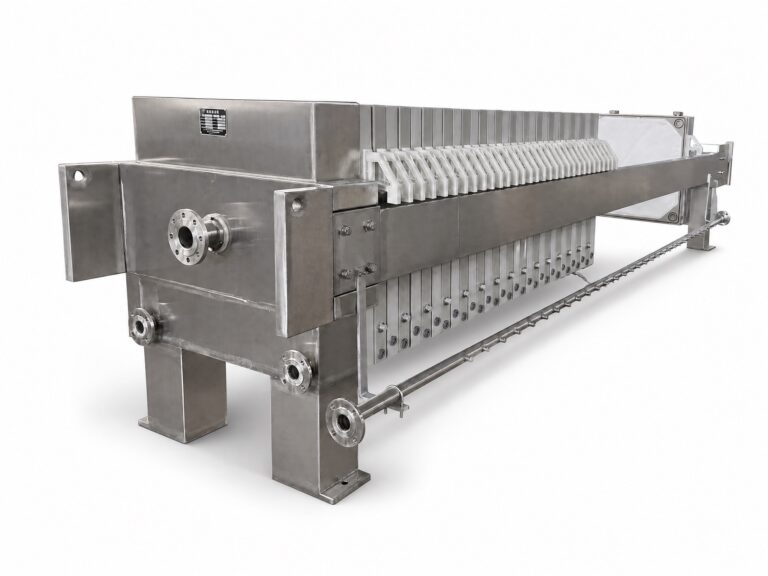
Aportar este conjunto de pruebas cambia el resultado que puede tener la conversación con el proveedor. La mera descripción de un síntoma solo puede generar un conjunto limitado de posibilidades genéricas, la mayoría de las cuales la planta ya habrá descartado mediante su propia inspección; un paquete completo de pruebas permite al proveedor contrastar una explicación específica y delimitada con los datos de la propia prensa. El Ficha informativa de la EPA sobre la tecnología de biosólidos mediante prensa de filtro de placas empotradas considera que las interfaces de la bomba de alimentación, la cámara de placas, el tejido, la eliminación del filtrado y la descarga de la torta son mecanismos que requieren una atención operativa periódica, lo que respalda el tratamiento de cada una de estas interfaces como una dimensión de diagnóstico distinta, en lugar de como un único sistema combinado —aunque dicha ficha técnica describe una ruta municipal de biosólidos y no establece una causa universal ni un ajuste correctivo para un patrón determinado de torta irregular—. Para preguntas específicas sobre la configuración de cómo un determinado filtro prensa de cámara empotrada la forma en que está construida y la ubicación de sus interfaces, el mapa de posición y los registros de funcionamiento de la propia planta —y no el nombre del síntoma— son lo que permite a un proveedor pasar de solución general de problemas en favor de una causa específica de esa editorial.
Preguntas frecuentes
Q: ¿Debería cambiar los ajustes de alimentación en cuanto detecte que el pastel ha quedado fino o incompleto?
A: Una sola observación no basta para justificar ese cambio. En primer lugar, comprueba si el patrón se repite en una placa, si sigue un lateral o un extremo del paquete, o si se desplaza entre ciclos, y verifica la placa, el paño, el puerto y el sistema de cierre antes de comprobar el comportamiento de la alimentación.
Q: ¿Cómo puedo distinguir entre un problema de formación de costras y un problema de desmoldeado?
A: Registra el grosor, la integridad y la liberación como observaciones independientes, en lugar de agruparlas bajo el término “pastilla irregular”. Vincula cada observación a la posición de la placa, el aspecto del filtrado y el momento del ciclo, de modo que la siguiente inspección aborde el síntoma realmente observado.
Q: ¿En qué casos resulta útil para el diagnóstico comparar dos ciclos de prensado?
A: Resulta útil cuando se observan las mismas posiciones en puntos comparables del ciclo y solo se modifica uno de los factores investigados. Si las condiciones de alimentación, el acondicionamiento, la secuencia de la bomba y las condiciones de fin de ciclo difieren entre sí, la comparación no permite aislar qué rama merece la siguiente prueba.
Q: ¿Qué debo hacer si el patrón irregular se desplaza a posiciones diferentes entre ciclos?
A: Considera la ubicación variable como un motivo para comparar las condiciones del ciclo antes de atribuir el problema a una sola placa. Alinea las condiciones de alimentación, el registro de acondicionamiento, la secuencia de la bomba, las condiciones de fin de ciclo y el mapa de posiciones para los ciclos afectados; a continuación, elige un factor para la siguiente comprobación controlada.
Q: ¿Tengo que identificar la causa antes de pedir ayuda al proveedor de la prensa?
A: No. Remita el caso una vez que las observaciones estén lo suficientemente bien organizadas como para comprobar una explicación delimitada: facilite el mapa de posiciones, las fotografías relacionadas, los registros de funcionamiento, el historial de las telas y el mantenimiento reciente relevante, indicando al mismo tiempo qué patrones se repiten y cuáles siguen siendo inciertos.