Une dérive de dosage, une conduite d’évacuation des boues bouchée ou un filtrat réinjecté au mauvais endroit peuvent tous dégrader la qualité de l’effluent sans déclencher d’alarme visible — car le dispositif de surveillance n’a jamais été conçu pour détecter les changements progressifs. Dans les systèmes d’eau de process en céramique, cela se traduit concrètement par une qualité de l’eau réutilisée qui se dégrade lentement au cours d’un poste de travail, par un entartrage inattendu sur les équipements ou par un bassin de sédimentation qui semble fonctionner normalement jusqu’à ce qu’un prélèvement de routine révèle une teneur en solides en suspension bien supérieure à la valeur cible. Le problème sous-jacent réside presque toujours dans une architecture de surveillance qui confond un échantillon ponctuel propre avec le contrôle du procédé : les deux ne sont pas identiques, et les traiter comme équivalents tend à masquer les véritables modes de défaillance jusqu’à ce qu’il devienne coûteux d’y remédier. En parcourant les sections ci-dessous, vous serez mieux à même de décider où placer les instruments, quel type de mesure répond à quel objectif, et comment relier les mesures à des actions avant que la dérive ne se transforme en un dépassement des limites du procédé.
Choisissez des points d'échantillonnage qui permettent de détecter les dérives du processus
Le choix de l'emplacement des points de prélèvement relève de la configuration initiale et ne doit pas être une décision prise après coup. Dans le cas des eaux de process céramiques, la question fonctionnelle est de savoir si chaque point de mesure permet de mettre en évidence un mode de défaillance spécifique — insuffisance de dosage, court-circuit de sédimentation ou surcharge du filtre — plutôt que de se contenter de confirmer que le résultat semble acceptable dans des conditions normales.
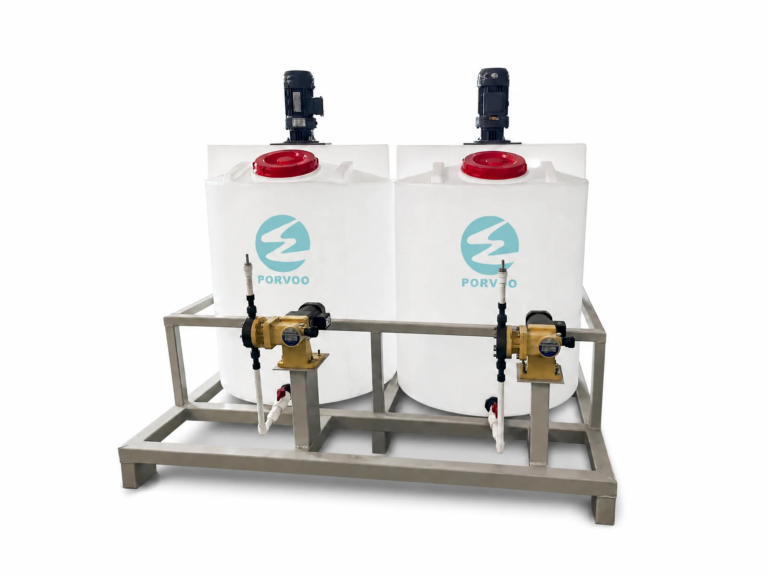
Le critère pratique à respecter lors de la conception consiste ici à éviter de placer les capteurs à des endroits où des particules à sédimentation rapide risqueraient soit de se déposer avant la mesure, soit de fausser artificiellement les relevés. Les résidus de broyage céramique à gros grains peuvent rapidement se déposer hors de la suspension, ce qui signifie qu’un capteur positionné à une profondeur inappropriée ou à un endroit où la vitesse d’écoulement est faible peut enregistrer une valeur de turbidité qui ne reflète pas la charge réelle en solides traversant le système. La conséquence n’est pas seulement un relevé inexact ; c’est une décision de dosage prise sur la base d’une référence erronée. Si votre Système intelligent de dosage de produits chimiques PAM/PAC Si les données de retour proviennent d'un endroit où les particules lourdes se sont déjà déposées, la réponse de dosage sera calibrée en fonction de la fraction fine résiduelle — ce qui signifie que le système risque de sous-doser par rapport aux conditions réelles de l'eau entrante pendant les périodes de pointe.
Un deuxième principe de placement est l’alignement de la plage de mesure. Chaque point d’échantillonnage sera soumis à une plage de turbidité différente en fonction de son emplacement dans le processus : effluent brut, post-dosage, débordement du clarificateur ou effluent du filtre. L’instrument affecté à chaque point doit couvrir la plage attendue à cet emplacement. Les mesures avoisinant la valeur 80% de la pleine échelle doivent être considérées comme une valeur de référence justifiant une réévaluation de l’instrument, et non comme une zone de fonctionnement sûre. Un capteur sélectionné lors d’une mise en service à faible charge peut voir son utilité diagnostique se dégrader de manière imperceptible à mesure que le volume de production augmente ou que les propriétés des matières premières évoluent, sans que l’opérateur ne se rende compte que la mesure n’est plus fiable.
Utiliser la turbidité pour obtenir un retour d'information rapide sur le fonctionnement
La turbidité est l'outil idéal pour obtenir un retour d'information rapide, car elle fournit des résultats en temps quasi réel et ne nécessite aucune préparation d'échantillon. Son intérêt dans la surveillance des eaux de process de la céramique réside précisément dans cette rapidité : elle permet de signaler un problème de dosage, un dysfonctionnement du clarificateur ou un contournement du filtre au cours de la même fenêtre opérationnelle où le problème survient, plutôt que plusieurs heures plus tard, lorsque les résultats du laboratoire sont disponibles.
Le choix de la méthode et de l'instrument doit tenir compte de la plage de turbidité attendue au point de prélèvement. Pour les eaux de process industrielles présentant une turbidité notable, la norme ASTM D7315 s'applique au-delà de 1 NTU. Pour les lignes de production de céramique comprenant une étape de polissage par membrane, la surveillance jusqu'à 0,15 NTU nécessite des instruments adaptés à cette plage — les turbidimètres à usage général ne sont pas suffisamment précis à ces niveaux.
| Condition du processus | Plage de turbidité | Méthode / Instrument recommandé(e) |
|---|---|---|
| Eaux de process industrielles (turbidité notable) | une nouvelle sonorité | ASTM D7315 |
| Effluent de membrane à faible concentration | ≤ 0,15 NTU | Lovibond PTV 2000/6000, Hach TU5400 sc/TU5300 sc, SWAN AMI Turbiwell |
Une inadéquation de plage a des conséquences directes sur le fonctionnement. Si un capteur étalonné pour la surveillance d’un effluent d’entrée à forte turbidité est réaffecté au contrôle de la qualité de l’effluent de la membrane sans reconfiguration, ses mesures dans la zone de faible turbidité manqueront de résolution. Les opérateurs qui s’appuient sur ces données pour prendre des décisions de dosage se basent en réalité sur du bruit plutôt que sur un signal. La norme ISO 7027-1:2016 définit les principes du cadre d’essai sous-jacents à la mesure de la turbidité, et bien qu’elle ne régisse pas spécifiquement les eaux de process céramiques, ses exigences en matière de géométrie de diffusion expliquent pourquoi le choix des instruments et l’alignement de la plage de mesure sont essentiels avant la prise des premières mesures.
Utiliser les matières en suspension pour vérifier l'élimination effective des matières solides
La turbidité permet d'accélérer le processus ; elle ne permet toutefois pas de déterminer avec certitude la nature exacte des particules en suspension. Plusieurs sources d'interférence peuvent fausser les mesures de turbidité dans des directions qui ne correspondent pas à la concentration réelle en solides — et dans les eaux de process céramiques, plusieurs de ces interférences peuvent être présentes simultanément.
| Source d'interférence | Effet sur la turbidité |
|---|---|
| Bulles de gaz | Peut fausser les mesures de turbidité |
| Exemple de couleur | Peut fausser les mesures de turbidité |
| Variabilité de la taille des particules | Peut fausser les mesures de turbidité |
| Contamination des cellules d'échantillonnage | Peut fausser les mesures de turbidité |
L'entraînement d'air dû à la cavitation de la pompe ou aux étapes d'aération diffuse la lumière d'une manière qui augmente la turbidité sans pour autant refléter la présence réelle de solides. Les colorants dissous ou les additifs de procédé peuvent soit atténuer, soit amplifier les mesures optiques en fonction de la longueur d'onde. La variabilité de la taille des particules — qui, dans les opérations de broyage céramique, peut faire passer d'une suspension fine à des fractions abrasives plus grossières selon le produit traité — modifie le comportement de diffusion sans entraîner de changement correspondant de la concentration massique. La contamination d’une sonde en ligne par des cellules peut entraîner une dérive progressive vers le haut des mesures, qui ressemble à un changement de procédé mais qui est en réalité un problème d’entretien de l’instrument.
La conséquence opérationnelle est un faux sentiment de sécurité : un cycle de production peut se dérouler jusqu’à son terme avec des mesures de turbidité restant dans la fourchette attendue, alors que la concentration réelle en matières en suspension a considérablement augmenté. La norme ISO 11923:1997 fournit le cadre de référence pour la détermination gravimétrique des matières en suspension en tant que méthode de référence du procédé. En pratique, cela signifie que la mesure des matières en suspension doit servir de contrôle de confirmation — non pas pour remplacer la turbidité, mais pour vérifier à intervalles réguliers que le signal de turbidité reflète bien le comportement réel des matières en suspension. Les équipes qui se basent uniquement sur la turbidité pour prendre leurs décisions de dosage risquent de présenter une lacune de surveillance pendant toute la durée d’un poste, en particulier lorsque le moment du retrait des boues n’est pas bien synchronisé et que les matières en suspension qui se sont déposées commencent à se remettre en suspension dans le flux de retour.
Vérifiez le pH avant d'évaluer l'efficacité du dosage
Un coagulant ou un floculant dont les performances semblent insuffisantes ne l'est peut-être pas du tout : il se peut qu'il fonctionne en dehors de sa plage de pH efficace. Avant d'interpréter une tendance à la hausse de la turbidité ou un résultat élevé de matières en suspension comme la preuve d'un dosage insuffisant de produit chimique, il convient de vérifier le pH à titre de mesure de contrôle.
Le PAC et le PAM ont tous deux des plages de pH dans lesquelles leurs performances sont prévisibles. En dehors de ces plages, l'ajout de produits chimiques supplémentaires a peu de chances de résoudre le problème et peut entraîner des effets secondaires : transfert excessif de coagulant, baisse du pH dans l'eau réutilisée ou formation d'incrustations dans les équipements en aval. Dans les eaux de process céramiques, le pH peut varier en raison de changements dans les matières premières, d'apports d'acides ou d'alcalis provenant des étapes de traitement de surface en amont, ou encore de la dilution due à des sources d'eau imprévues. Aucune de ces variations ne sera visible à partir des seules données de turbidité.
La norme ISO 10523:2008 fournit le cadre de référence pour la détermination du pH dans les applications liées à la qualité de l'eau. L'implication décisive à retenir ici concerne l'ordre des opérations : si votre prochaine action face à une augmentation de la turbidité consiste à augmenter le dosage, un contrôle du pH doit précéder cette décision plutôt que de la suivre. Si le pH se situe en dehors de la plage d'efficacité du produit chimique utilisé, la correction du pH est une condition préalable indispensable — et non une simple amélioration facultative. Les systèmes utilisant un dosage automatisé qui s'appuient sur la turbidité mais pas sur le pH risquent de connaître ce mode de défaillance de manière systématique, et non occasionnelle.
Données de tendance sur l'ensemble des équipes, et non pas uniquement un échantillon isolé
L'intérêt diagnostique de la surveillance réside dans la tendance, et non dans un instantané. Un seul échantillon conforme prélevé après une période de fonctionnement en régime permanent confirme que le processus était sous contrôle à ce moment-là. Cela ne dit rien sur ce qui s'est passé lors du démarrage, lors d'un changement de matière première ou au cours de la dernière heure d'un poste, lorsque la fréquence de retrait des boues a pu diminuer.
La dérive de dosage, le court-circuit de sédimentation et la surcharge des filtres se manifestent tous progressivement. Dans chaque cas, le signal de turbidité ou de matières en suspension augmente progressivement — souvent dans une plage qui ne déclencherait pas d’alarme sur la base d’un seul échantillon — tandis que l’état du processus sous-jacent s’aggrave. Le seuil de turbidité > 1 NTU, en tant que valeur de référence issue de la norme ASTM D7315, constitue un déclencheur utile pour lancer la surveillance des tendances, et non un critère de conformité ou de non-conformité pour des mesures individuelles. Ce qui importe sur le plan opérationnel, c’est de savoir si la valeur mesurée au même point d’échantillonnage augmente au fil de mesures consécutives au cours d’un même poste de travail, et non pas si une valeur isolée dépasse un chiffre rond.
Pour les installations utilisant un Tour de sédimentation verticale pour le recyclage des eaux usées, l'analyse des tendances sur plusieurs équipes au niveau du trop-plein du clarificateur revêt une importance particulière. Les courts-circuits dans la sédimentation à flux vertical n'entraînent pas nécessairement une augmentation spectaculaire de la turbidité dans un échantillon isolé ; ils ont tendance à provoquer une augmentation progressive qui ne devient perceptible que lorsque l'on compare les mesures effectuées au même poste de travail d'une journée à l'autre. Un seul échantillon représentatif prélevé pendant la première heure de production un lundi ne fournit aucune information utile sur les performances du vendredi après-midi, moment où l'accumulation de boues est la plus importante.
Pour plus de détails sur la manière dont l'intégration de capteurs en temps réel facilite ce type de retour d'information basé sur les tendances, consultez Intégration de capteurs en temps réel dans le dosage des PAM/PAC : Surveillance de la turbidité, du pH et de la conductivité.
Lier les alarmes aux actions de l'opérateur et au retrait des boues
Une alarme pour laquelle aucune réponse n'a été définie est une simple notification, et non un mécanisme de contrôle. Le principe de base pour la configuration des alarmes consiste à associer chaque seuil à une action spécifique : non pas “ avertir l'opérateur ” de manière abstraite, mais “ retirer les boues ”, “ vérifier la fréquence de course de la pompe doseuse ”, “ inspecter la cellule pour détecter toute contamination ” ou “ réduire le débit de retour du filtrat ”.”
Le schéma de défaillance dans les installations dépourvues de ce couplage est prévisible. La turbidité augmente, l'alarme se déclenche, l'opérateur l'acquitte, et la suite des opérations dépend de la personne en service — ce qui signifie que la réponse manque de cohérence. Au fil du temps, les alarmes deviennent un bruit de fond plutôt que des signaux de diagnostic. Le système de surveillance fonctionne toujours ; il a simplement été dissocié des opérations.
Dans les systèmes de traitement des eaux de process céramiques, le moment du retrait des boues est l’une des variables les plus courantes que la surveillance peut directement réguler. Lorsque les solides décantés s’accumulent au-delà de la capacité de rétention prévue, le niveau de la couche de boues augmente, les courts-circuits se multiplient et la turbidité du trop-plein du clarificateur grimpe — de manière prévisible, mesurable et corrigible si le seuil d’alarme pour le trop-plein du clarificateur est lié à un déclencheur de retrait des boues plutôt qu’à une file d’attente de notification générale. Le lien entre l’alarme et l’action correspond à un choix de configuration effectué lors de la mise en service ; s’il n’a pas été défini à ce stade, ou si les propriétés des matières premières ont évolué depuis le démarrage, les seuils d’alarme actuels doivent être réexaminés à la lumière des données d’exploitation réelles avant de supposer qu’ils restent valables.
Procéder à un réétalonnage du système de surveillance après tout changement d'équipement ou de matériel
La plage de mesure et l'étalonnage des instruments reflètent les conditions de processus qui prévalaient au moment de leur réglage. Lorsque ces conditions changent — nouveau fournisseur de matières premières, ajustement des paramètres de broyage, modification de la composition chimique du floculant, remplacement d'équipements —, l'étalonnage précédent peut ne plus correspondre à ce que le capteur mesure réellement.
La valeur de seuil à pleine échelle de 80% constitue un seuil pratique permettant de déclencher la révision d’un instrument : lorsque les mesures s’approchent systématiquement de ce niveau, le capteur fonctionne dans une zone où sa fiabilité se dégrade, et il convient alors d’envisager un réglage de la plage de mesure ou le remplacement de l’instrument. Il ne s’agit ni d’une règle universelle imposée par les fabricants ni d’une exigence réglementaire ; il s’agit d’un élément de gestion de la surveillance qui empêche un capteur de perdre silencieusement sa valeur diagnostique tout en continuant à fournir des mesures. Le risque n’est pas que l’instrument tombe manifestement en panne, mais qu’il continue de fonctionner alors que les mesures deviennent progressivement moins fiables, ce qui signifie que les décisions de contrôle des processus fondées sur ces mesures se dégradent au même rythme, sans aucun signe visible du problème.
Les changements de matériaux dans la production céramique ont des implications spécifiques en matière de recalibrage. Le passage à une pâte d’argile différente, à un grade d’abrasif différent ou à une composition chimique différente pour le traitement de surface peut modifier à la fois la distribution granulométrique et les propriétés optiques de l’eau de process. Un étalonnage de la turbidité qui était valable pour le matériau précédent peut donner des résultats différents pour le nouveau, même à une concentration massique identique en matières en suspension. Pour la détermination des matières en suspension, les spécifications de la membrane filtrante utilisée dans la méthode gravimétrique sont importantes lorsque la distribution granulométrique change de manière significative. Considérer le réétalonnage comme une tâche réservée à la mise en service plutôt que comme un contrôle programmé après tout remplacement de matériau ou d’équipement est une lacune courante qui s’aggrave insidieusement jusqu’à ce qu’une anomalie de surveillance ou un écart de qualité des effluents rende cette inadéquation visible.
L'efficacité de la surveillance de l'eau de process dans le secteur de la céramique dépend moins de la sophistication de chaque instrument pris individuellement que de la capacité de l'architecture de surveillance à détecter les modes de défaillance qui surviennent réellement sur votre ligne. L'emplacement des instruments, le choix des plages de mesure, la corrélation entre les mesures de turbidité et la confirmation de la présence de solides en suspension, ainsi que le lien entre les seuils d'alarme et les actions de l'opérateur sont autant de décisions de configuration — et chacune d'entre elles a des répercussions en aval si elle a été définie lors de la mise en service et n'a jamais été réexaminée à mesure que les conditions de process évoluaient.
Avant d’étendre ou de modifier une configuration de surveillance existante, les vérifications préalables les plus utiles sont les suivantes : les points d’échantillonnage actuels permettent-ils de détecter les modes de dérive pertinents pour votre étape de processus ? Les plages de mesure des instruments restent-elles adaptées aux charges d’exploitation actuelles ? Le pH est-il vérifié avant tout ajustement des dosages ? Et les seuils d’alarme sont-ils associés à des actions définies plutôt qu’à de simples notifications générales ? Ces quatre questions permettent de résoudre la majorité des lacunes de surveillance qui sont à l’origine d’une fausse confiance ou d’une réponse tardive dans les systèmes d’eau de process de la céramique.
Questions fréquemment posées
Q : Notre ligne de production de céramique utilise plusieurs formulations de pâte d'argile au cours d'une même équipe. Faut-il effectuer des étalonnages distincts pour chaque matériau, ou un seul étalonnage suffit-il ?
R : Il est plus prudent d’utiliser des références d’étalonnage distinctes. Un changement de type d’argile ou de granulométrie de l’abrasif peut modifier la distribution granulométrique et le comportement de diffusion optique au point qu’un étalonnage de turbidité valable pour un matériau donne des résultats différents pour un autre, même à la même concentration massique de matières en suspension. Plutôt que de maintenir des configurations d’instruments totalement distinctes, la démarche pratique consiste à vérifier l’étalonnage par rapport à une référence gravimétrique de matières en suspension chaque fois qu’une nouvelle formulation est introduite, et à consigner ces résultats de vérification comme référence de base pour ce matériau — de sorte que tout écart par rapport à ce point de départ spécifique devienne détectable au cours des quarts de travail suivants.
Q : À partir de quel moment le fait de se fonder uniquement sur la turbidité devient-il un risque significatif pour les décisions relatives à la réutilisation de l'eau ?
R : La turbidité seule ne constitue plus un critère fiable pour les décisions de réutilisation lorsque l’un des éléments suivants est présent simultanément : une cavitation de la pompe entraînant une incorporation d’air, des additifs de procédé dotés de propriétés d’absorption optique, ou une variabilité significative de la taille des particules entre les cycles de production. Chacun de ces facteurs peut maintenir les mesures de turbidité dans une fourchette acceptable alors que la concentration réelle en solides en suspension augmente. Le seuil à surveiller n’est pas une valeur NTU fixe, mais la combinaison d’une mesure de turbidité stable et d’un changement de procédé — changement de matière première, modification de la composition chimique des dosages ou maintenance des équipements — susceptible de modifier le comportement de diffusion indépendamment de la masse des solides. À ce stade, un contrôle gravimétrique des solides en suspension, effectué selon un calendrier préétabli, doit précéder toute décision concernant l’acheminement vers la réutilisation.
Q : Si une correction du pH et un ajustement du dosage sont tous deux nécessaires, laquelle de ces deux opérations doit-on effectuer en premier pour que l'interprétation des données sur l'évolution de la turbidité soit pertinente ?
R : La correction du pH doit être effectuée en premier lieu. Les performances des coagulants et des floculants dépendent du pH ; par conséquent, les données de tendance de turbidité recueillies lorsque le pH se situe en dehors de la plage de fonctionnement efficace pour le produit chimique utilisé reflètent une situation de sous-performance du produit plutôt qu’un véritable signe de dérive du procédé. Réagir à cette tendance en augmentant le dosage avant d’avoir corrigé le pH risque d’entraîner un transfert de coagulant dans l’eau réutilisée et peut supprimer ou fausser davantage les mesures de turbidité ultérieures. La séquence correcte est la suivante : vérifier que le pH se situe dans la plage d’efficacité du floculant ou du coagulant utilisé, laisser le système se stabiliser, puis évaluer si la tendance de turbidité s’est corrigée — et ce n’est qu’à ce moment-là qu’il convient d’évaluer si un ajustement du dosage est toujours justifié.
Q : En ce qui concerne spécifiquement la détection des « courts-circuits de sédimentation », comment la surveillance continue de la turbidité en ligne se compare-t-elle à un échantillonnage ponctuel programmé ?
R : La surveillance continue en ligne est nettement plus efficace pour détecter les courts-circuits que les prélèvements ponctuels programmés. Les courts-circuits dans la sédimentation ont tendance à entraîner une augmentation progressive de la turbidité au niveau du trop-plein du décanteur, plutôt qu’un dépassement brutal — une augmentation qui s’accumule au cours d’un poste de travail et qui est la plus prononcée lorsque les niveaux de boues sont les plus élevés, généralement vers la fin d’un cycle de production. Un échantillon ponctuel prélevé selon un calendrier, lors des conditions stables du début de poste, ne permettra jamais de détecter ce phénomène. La surveillance en ligne au niveau du trop-plein du décanteur, associée à l’enregistrement des tendances sur plusieurs postes consécutifs, est la configuration qui permet de mettre en évidence ce type de défaillance ; le prélèvement ponctuel ne fera que confirmer que le système fonctionnait correctement au moment du prélèvement, sans indiquer s’il s’est dégradé par la suite.
Q : Cette approche de surveillance est-elle applicable aux petites entreprises de céramique qui ne fonctionnent qu'à un ou deux équipes par jour et dont le budget consacré aux instruments est limité ?
R : Les principes fondamentaux s’appliquent quelle que soit la taille de l’installation, mais la mise en œuvre minimale viable peut être simplifiée. Un seul turbidimètre en ligne placé au niveau du trop-plein du clarificateur — plutôt qu’à plusieurs endroits —, avec des relevés manuels en fin de poste, permettra de détecter les variations les plus importantes pour les petites installations. La mesure du pH avant chaque ajustement de dosage ne nécessite qu’un simple appareil de mesure en ligne ou portable. Les contrôles gravimétriques des matières en suspension selon la norme ISO 11923:1997 peuvent être effectués dans un laboratoire de référence à un rythme hebdomadaire ou bihebdomadaire plutôt qu’en continu, et servir de référence d’étalonnage pour le signal de turbidité en ligne. La priorité est donnée à l’enregistrement cohérent des tendances en un point bien choisi plutôt qu’à des relevés sporadiques à plusieurs endroits — cette configuration offre une meilleure valeur diagnostique par instrument qu’une installation plus complexe utilisée de manière irrégulière.