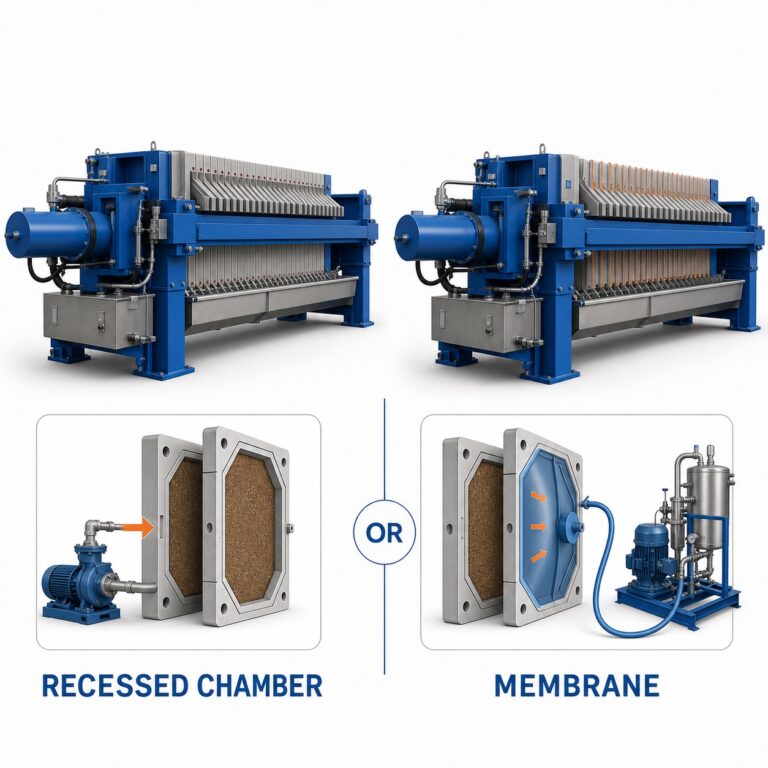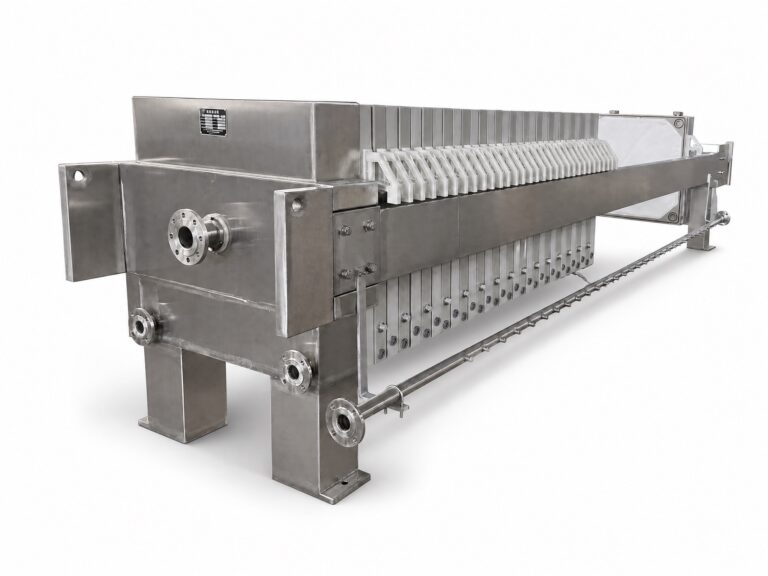
Когда фильтр-пресс с углублёнными камерами постоянно допускает прилипание осадка к одним и тем же пластинам вместо его полного отделения, вопрос заключается не в том, какой параметр изменить в первую очередь, а в том, о чём уже говорит оператору характер прилипания. Изменение продолжительности цикла, давления или фильтрующей ткани до того, как этот характер будет понят, создаёт риск замаскировать причину, а не выявить её.
Что показывает картина застревания до изменения настроек
| Примечание к карте | Что записывать | Следующий приоритет проверки |
|---|---|---|
| Пластины | Положения пластин, на которых скапливается нагар, и повторяются ли эти же положения | Состояние ткани и пластины в повреждённых местах |
| Лица | Затронутые грани пластин и наличие повторения тех же граней | Тканевая поверхность, чистота, швы, крепление и состояние пластин на этих сторонах |
| Края | Места на краях, где остаются отложения, и повторяется ли этот рисунок | Швы ткани и скрепление по повреждённым краям |
| Разделы | Определите участки, где остаются кусочки теста, и выясните, повторяется ли один и тот же участок | Состояние ткани и пластины на повреждённом участке |
A проблема с прилипанием редко затрагивает все формы одинаково и одновременно. Если торт прилипает к одним и тем же участкам пластины цикл за циклом, причина, скорее всего, связана с чем-то фиксированным в этих местах: состоянием ткани, деталями крепления или проблемой поверхности пластины, характерной для этой части печатной машины. Если же прилипание перемещается между участками или возникает без определённого места, причина, скорее всего, связана с чем-то, что меняется между циклами, например, с состоянием подачи, кондиционированием или тем, как печатная машина загружается и открывается.
Это различие имеет значение до того, как будут внесены какие-либо корректировки, поскольку изменение конфигурации, устраняющее причину, связанную с фиксированным местоположением, не решит проблему, связанную с циклическими колебаниями, и наоборот. Фиксация информации о том, на каких пластинах, поверхностях, кромках или участках скапливается налет, а также о том, повторяется ли эта картина, позволяет превратить расплывчатую жалобу в конкретный объект проверки. Без таких данных следующая проверка не будет иметь отправной точки и может быть направлена на неверный компонент или вообще на неверную переменную.
Степень детализации такого картирования также определяет его полезность в дальнейшем. Запись по каждой пластине отдельно содержит больше информации, чем общая запись о том, что “некоторые пластины прилипают”, поскольку позволяет инспектору сравнивать пораженные и непораженные участки бок о бок при в остальном одинаковых условиях. Если одна и та же сторона застревает на нескольких пластинах, это указывает на что-то общее для этой стороны на всей печатной машине, например, на способ закрепления ткани или способ очистки этой стороны, а не на что-то, характерное только для одной пластины. Если же застревание повторяется вдоль краёв, то в центре внимания оказываются места крепления и швы на этих краях.
Этот этап сопоставления также позволяет избежать распространенной ошибки: настройки пресса на основе поведения в последнем цикле, а не на основе закономерностей, наблюдаемых в течение нескольких циклов. Место застревания в одном цикле может отражать единичное явление в данной конкретной партии сырья, тогда как повторяющаяся закономерность в нескольких циклах свидетельствует о структурных особенностях пресса или о повторяющихся методах эксплуатации. Только повторяющаяся закономерность оправдывает принятие мер на уровне конфигурации или оборудования.
Сухость и отрыв торта как отдельные показатели
Сухость осадка и его отрыв часто обсуждаются, как будто это один и тот же симптом, однако они описывают разные механизмы и могут быть вызваны разными причинами. Сухость касается того, сколько жидкости остается в осадке по окончании цикла; отрыв — того, отделяется ли осадок аккуратно от ткани и поверхности пластины после открытия камеры. Осадок может быть достаточно сухим и при этом прилипать, а также может отрываться аккуратно, оставаясь при этом более влажным, чем предполагалось. Рассматривая их как один и тот же симптом, вы рискуете решать не ту проблему.
Это различие имеет непосредственное значение, когда в качестве меры корректировки рассматривается изменение продолжительности цикла или давления. Увеличение продолжительности цикла или повышение давления — это меры, направленные на обеспечение сухости: они изменяют количество жидкости, вытесняемой из осадка до его отделения. Если же основная проблема заключается не в сухости, а в отделении осадка, то более длительный цикл или цикл с более высоким давлением может привести к получению более сухого осадка, который всё равно не отделится от ткани, поскольку механизм, удерживающий осадок на месте, так и не был устранен. Проблема прилипания никуда не делась; она просто была замаскирована изменением цикла, которое выглядит как прогресс по другому показателю.
И наоборот, если сушка является фактическим ограничивающим фактором, то меры, направленные на улучшение отдачи, такие как изменения в процедуре открытия или методах разгрузки, не приведут к необходимому для проекта улучшению сушки, даже если они, помимо прочего, облегчат удаление осадка.
Прежде чем изменять любую из этих переменных, целесообразно независимо наблюдать и фиксировать оба результата за одни и те же циклы: какова была степень сухости осадка и, отдельно от этого, произошло ли его отделение в отмеченных точках и каким образом. Если степень сухости приемлема, но отделение не происходит в определенных точках, необходимо проверить состояние ткани, пластины и крепления именно в этих точках. Если же степень сухости сама по себе неравномерна по всей прессе, то причину следует искать на более ранних этапах — в подготовке сырья, а также в профиле заполнения и давления пресса. Сведение этих двух наблюдений в одну “проблему с осадком” лишает нас информации, необходимой для различения этих двух ситуаций, и именно это разграничение, а не изменение продолжительности цикла, определяет дальнейшие действия.
Проверка ткани, пластин и креплений на соответствующих участках
| Зона осмотра | Что необходимо зафиксировать на затронутом участке | Решение, о котором в нем говорится |
|---|---|---|
| Состояние ткани и чистота | Состояние и чистота поверхности | Следует ли устранять проблемы, связанные с состоянием ткани, до замены носителя или изменения порядка подготовки подачи материала |
| Швы и крепления | Состояние швов и точек крепления | Совпадает ли отображенная схема прилипания с швом или условиями крепления |
| Состояние пластины | Состояние плиты, наблюдаемое в той же точке на карте | Соответствует ли состояние пластины месту заклинивания до изменения конфигурации |
После того как будут определены места застревания и оценена степень сухости отдельно от качества отрыва, физический осмотр можно сосредоточить именно на этих конкретных участках, а не проводить его в общем порядке по всей печатной машине. В каждом из выявленных мест следует обратить внимание на три аспекта: поверхность полотна и его чистоту, швы и точки крепления, а также состояние печатной формы под полотном.
Состояние поверхности ткани влияет на то, насколько легко отделяется осадок, поскольку текстура поверхности и любые остатки материала на ней изменяют характер прилипания осадка в ходе цикла и его поведение при открытии камеры. Если на поверхности ткани остатки материала или изменения поверхности сосредоточены в тех же местах, что и были выявлены на этапе картирования, само по себе такое совпадение носит информативный характер: оно указывает на то, что именно состояние ткани, а не характеристики подаваемого материала или настройки цикла, является той переменной, на которую следует в первую очередь обратить внимание в этих точках.
Швы и места крепления являются отдельным пунктом проверки, поскольку проблема со швом или креплением может привести к локальному прилипанию даже в том случае, если окружающая ткань в остальном находится в приемлемом состоянии. В тех случаях, когда нанесенный на карту рисунок в целом повторяет контуры, а не поверхности пластин, проверка состояния швов и мест крепления на этих контурах имеет более непосредственное значение, чем осмотр поверхности ткани в целом.
Состояние печатной формы под тканью и вокруг неё является третьим пунктом проверки, поскольку проблема со стороной печатной формы в определённом месте может вызывать локальное прилипание, не связанное с самой тканью. Сравнение состояния печатной формы в проблемных местах с её состоянием в неповреждённых участках на той же печатной машине позволяет определить, влияет ли печатная форма на появление данного рисунка.
Цель проверки этих трёх зон перед заменой фильтрующего материала или изменением параметров подготовки сырья заключается в определении последовательности действий: замена ткани или изменение параметров подготовки сырья представляют собой более масштабное вмешательство, чем целенаправленная проверка, и проведение таких изменений до подтверждения фактического места возникновения проблемы сопряжено с риском того, что проблема так и останется нерешённой, если её причиной является состояние пластины или крепления, на которые замена не влияет. Если в ходе проверки в указанных местах не обнаружено состояния ткани, шва или пластины, объясняющего характер пятна, этот отрицательный результат всё равно полезен, поскольку он переносит фокус расследования на параметры подготовки сырья и заполнения как на более вероятное местонахождение причины. Что касается устранения неисправностей, связанных с состоянием ткани, в другом контексте обезвоживания, проверка поверхности ткани и проверка на наличие затяжек руководствоваться аналогичной логикой: сначала проверять затронутую среду, а уже потом изменять условия на входе.
Параметры приготовления корма и розлива, которые необходимо выделить
Если отображаемый рисунок не совпадает с фиксированным состоянием ткани, шва или пластины, причина, скорее всего, кроется в способе подачи и заполнения пресса, а не в самом оборудовании пресса. Условия подачи, подготовка материала, последовательность работы насосов и конечная точка цикла — каждый из этих факторов может влиять на формирование осадка и его отделение, и каждый из них можно изменять независимо от остальных, именно поэтому их необходимо проверять по отдельности, а не регулировать все сразу.
Под «состоянием подаваемой суспензии» понимается состояние суспензии, поступающей на пресс: её консистенция и наличие веществ, влияющих на процесс формирования осадка на ткани. Изменение состояния подаваемой суспензии между циклами, в которых наблюдается хорошее отделение осадка, и циклами, в которых наблюдается прилипание, является прямым сигналом, который стоит проанализировать, поскольку он указывает на особенности самой суспензии, а не на работу пресса.
Под подготовкой сырья понимаются любые действия, совершаемые с сырьем до или во время его подачи в пресс с целью повлиять на процесс фильтрации и обезвоживания. Если в последнее время в процессе подготовки сырья произошли изменения, то эти изменения являются обоснованной первой переменной для сравнения с данными о застревании, поскольку изменения в подготовке сырья могут изменять структуру осадка таким образом, что это сказывается на его отделении, даже если они были направлены на изменение степени сухости или производительности.
Последовательность работы насоса влияет на то, насколько равномерно и с какой скоростью заполняются камеры, что, в свою очередь, влияет на формирование прессованого слоя в разных точках пресса. Неравномерное заполнение может привести к тому, что в некоторых точках прессованный слой будет тоньше или менее плотно спрессован, чем в других, а слабо спрессованный слой с большей вероятностью останется на ткани или пластине именно в этих точках, что, в свою очередь, проявится в виде локальной картины, а не равномерной по всему прессу.
Конечная точка цикла, то есть момент, когда цикл считается завершённым и пресс готов к открытию, зависит как от степени сушки, так и от отрыва, поскольку завершение цикла в разных точках влияет на степень сформирования кека до начала попытки открытия.
Здесь необходимо соблюдать следующий порядок: сравнивать эти переменные, изменяя их по одной за раз в условиях контролируемого тестирования. Например, одновременное изменение режима подачи и последовательности работы насоса делает невозможным отнести любое возникшее изменение в поведении при заклинивании конкретно к какой-либо из переменных, что сводит на нет смысл сравнения.
Методы введения и вывода, которые необходимо воспроизвести под наблюдением
Даже в тех случаях, когда параметры подачи и прессования находятся под тщательным контролем, сама последовательность действий по открытию пресса и выгрузке осадка может являться переменной величиной, а не фиксированным нейтральным этапом. Если порядок открытия или выгрузки различается в зависимости от оператора или смены, эти различия могут приводить к появлению следов прилипания, которые не имеют никакого отношения к ткани, пластине или сырью, а полностью обусловлены тем, как оператор обращается с прессом в конце цикла.
Проверить эту гипотезу можно, воспроизведя последовательность открытия и сброса под непосредственным наблюдением, а не полагаясь на описание того, как это обычно делается. Наблюдение за фактической последовательностью действий в сопоставлении с нанесенными на карту точками застревания позволяет провести прямое сравнение: отличается ли технология, применяемая в точках, где отрыв происходит надежно, от технологии, применяемой в точках, где происходит застревание. Если различия в технологии не обнаруживаются, технологию открытия и разгрузки можно с достаточной уверенностью исключить из числа факторов, влияющих на процесс, что затем перенаправляет исследование обратно к переменным, связанным с тканью, пластиной, креплением или подачей. Если различие обнаруживается, оно становится возможной причиной, не зависящей от каких-либо изменений в оборудовании пресса или системе подачи.
Этот этап следует проводить после определения положения и разграничения между «застреванием» и «освобождением» именно потому, что эффективность упражнений по раскрытию и выделению можно адекватно оценить только в сравнении с известной моделью. Наблюдение за выполнением упражнений в отрыве от конкретных мест, где на самом деле происходит застревание, чревато риском обнаружения отклонений в технике, не имеющих отношения к рассматриваемой проблеме.
Сайт Информационный бюллетень Агентства по охране окружающей среды США (EPA) по технологиям переработки биологических осадков, посвящённый фильтр-прессам с утоплёнными пластинами Описывает процесс выгрузки осадка и регулярные операции по загрузке и разгрузке в рамках базовой механики работы пресса при использовании в сфере коммунального применения биологических осадков. Данная сфера применения не распространяется на промышленные шламы или какие-либо конкретные условия сброса, однако основная идея — о том, что управление выгрузкой является неотъемлемой частью цикла работы пресса, а не второстепенным моментом — свидетельствует в пользу того, чтобы рассматривать практику выгрузки как переменную, которую следует непосредственно отслеживать, а не считать постоянной.
Документы, которые необходимо предоставить поставщику перед изменением конфигурации
| Доказательство | Включить | Что это помогает поставщику проанализировать |
|---|---|---|
| Фотографии | Изображения мест, поверхностей, краёв или участков, на которых остались остатки торта | Состояние поверхности в местах, где, по сообщениям, наблюдалось заклинивание |
| Карта расположения пластин | Карта расположения затронутых плит и информации о том, повторяется ли данная картина | Где возникает проблема и является ли место её возникновения постоянным |
| Характеристики ткани | Наблюдения за состоянием ткани, швами, креплениями и чистотой в проблемных местах | Соответствует ли состояние ткани нанесенному шаблону |
| Наблюдения за шламом | Наблюдаемое состояние шлама и сырья, включая зарегистрированные исходные параметры | Контекст подачи, специфичный для конкретного случая, в связи с проблемой выпуска |
| Недавние изменения в работе | Изменения в состоянии сырья, его подготовке, последовательности работы насосов, конечной точке цикла, процедуре открытия или порядке разгрузки | Какое из недавних изменений можно сопоставить с зарегистрированной картиной застревания? |
| Проверить границы | Фотографии, карта, данные о состоянии ткани, результаты наблюдений за кашицеобразной массой и протокол работы по данному случаю | Анализ конкретного случая, а не универсальная причина, условия освобождения или гарантированный результат |
После того как будут проанализированы сопоставление положений, различия между режимами «сушка» и «разблокировка», осмотр ткани и пластин, сравнение подачи и наполнения, а также наблюдаемые методы открытия и разгрузки, проект будет иметь конкретную документацию, основанную на реальных случаях, а не общие претензии. Именно эта документация делает переговоры с поставщиком продуктивными, поскольку позволяет ему проанализировать реальную картину, а не просить его рекомендовать универсальные настройки режима разблокировки, которые не могут быть одинаковыми для разных типов подачи, тканей и методов эксплуатации.
Фотографии поврежденных участков дают поставщику наглядное представление о том, как в данном случае выглядит “прилипание”, которое может значительно различаться в зависимости от того, прилипает ли отложения пятнами, по краям или по всей поверхности. Схема расположения пластин позволяет поставщику сопоставить результаты обследования с собственной нумерацией и конфигурацией пластин печатной машины, а также определить, носит ли проблема локальный или распределенный характер. Подробная информация о ткани, включая состояние поверхности, швы, крепление и чистоту в проблемных местах, позволяет поставщику определить, связана ли проблема с самой тканью, а не с конфигурацией печатной машины. Наблюдения за шламом, в том числе данные о составе кондиционирующей смеси, использовавшейся во время регистрации картины прилипания, дают поставщику представление о ситуации на стороне подачи, без которой невозможно интерпретировать поведение осадка. Записи о недавних изменениях в режиме работы позволяют поставщику увидеть, что может быть связано с моментом появления или изменения картины прилипания.
Именно на этапе сбора этих данных информация о проекте, предоставленная заказчиком, становится частью процесса проверки конфигурации или коммерческого предложения поставщиком: поставщик, рассматривающий камерный фильтр-пресс с углублением Конфигурация может учитывать только те аспекты данной конфигурации, которые связаны с пластиной, тканью или циклом, если к запросу прилагается протокол эксплуатации и проверки именно этого конкретного пресса и механизма подачи. Предоставление фотографий и заметок по эксплуатации без схемы расположения элементов или запрос рекомендаций по длительности цикла без предварительного разграничения между степенью сухости и освобождением от влаги приводит к тому, что поставщик работает с меньшим объемом информации, чем фактически имеется в данном случае.
Данный пакет данных также определяет пределы возможностей данного анализа. Он служит основой для анализа конкретного случая, основанного на наблюдениях, проведенных на данной печатной машине и с данным сырьем; он не устанавливает универсальной причины, универсальных настроек выпуска или гарантированного результата после внедрения изменений. Дополнительные вопросы, не охваченные данной документацией, такие как особенности материала ткани, другой тип шлама или связанные с этим методы обезвоживания, потребуют проведения отдельного процесса наблюдений и сравнений, прежде чем экспертиза поставщика сможет их конструктивно рассмотреть.
Часто задаваемые вопросы
Q: Стоит ли увеличить продолжительность цикла или повысить давление, если сухой на вид осадок всё ещё прилипает?
A: Не вносите ни одно из этих изменений автоматически. Отдельно фиксируйте степень сухости осадка и степень его отделения, определите, где осадок остаётся, и используйте эти исходные данные для тестирования по одному изменению в процессе работы за раз, не теряя при этом данных о том, действительно ли улучшилось отделение осадка.
Q: Как определиться, что делать сначала: проверить печатную машину или проанализировать процесс подачи материала?
A: Используйте схему застревания для выбора первой ветви проверки. Повторяющееся положение позволяет определить конкретное местоположение ткани, шва, крепления и пластины для проверки, тогда как состояние подачи, кондиционирование, последовательность работы насоса и конечная точка цикла следует сравнивать с той же зафиксированной картой расположения, а не рассматривать в качестве универсальной причины.
Q: Что делает сравнительный анализ эффективности полезным, а не неоднозначным?
A: Начните с одной зафиксированной испытательной базы и изменяйте только один параметр, например, условия подачи, подготовку, последовательность работы насосов, конечную точку цикла или процедуру открытия. Для каждого сравнения сохраняйте карту положения пластин и отдельные наблюдения за степенью сухости и высвобождением, чтобы не принять перенесенную проблему за решенную.
Q: Когда следует принимать решение о замене фильтрующей ткани?
A: Замена не должна быть первой автоматической реакцией на застревание. Сначала необходимо зафиксировать состояние поврежденной тканевой поверхности, её чистоту, швы, крепления, а также состояние сопрягаемой пластины; эти данные позволяют принять решение о замене исходя из фактических мест повторяющихся застреваний, а не только по внешнему виду нагара.
Q: Какие обоснованные выводы может сделать поставщик на основании данных по устранению неисправностей?
A: Поставщик сможет рассмотреть данный конкретный случай при предоставлении фотографий, схемы расположения пластин, сведений о ткани, результатов наблюдений за шламом и информации о недавних изменениях в режиме эксплуатации. Данный пакет материалов позволяет провести последующую проверку или обсудить настройки с учетом конкретных обстоятельств данного случая, однако он не позволяет установить универсальную причину, оптимальные настройки или гарантированный результат.