Большинство предприятий по обработке камня принимают решение о модернизации после того, как накапливаются жалобы — о пыли в воздухе, уровень которой не удерживается в пределах допустимой нормы, о системе отвода сточных вод, в которой постоянно возникают заторы, или о фильтр-прессе, который, казалось бы, работает непрерывно, но не справляется с нагрузкой шлама. Первым инстинктивным решением становится выбор оборудования большего размера: более мощного пылесборника, второго отстойника или фильтр-пресса с большей производительностью. Часто это приводит к приобретению дорогостоящего оборудования, которое устанавливается, вводится в эксплуатацию, но так и не решает исходную проблему, поскольку реальное узкое место находилось где-то на более раннем этапе — в недостаточном размере вытяжного колпака, несбалансированной трассе воздуховода или отсек осаждения, который уже пропускал твердые частицы дальше, прежде чем они попадали в пресс. Ошибка в этой последовательности действий означает двойные затраты: сначала на новое оборудование, а затем в виде постоянных превышений нормативов или риска несоблюдения требований. Приведенные ниже разделы посвящены тому, как выявить «узкое место» перед принятием решения об увеличении мощности, чтобы решения о закупках основывались на данных о технологическом процессе, а не на допущениях.
Перед заменой коллекторов необходимо проверить геометрию улавливающей поверхности
Производительность пылесборника и геометрия зоны улавливания — это не одно и то же ограничение, и их смешение приводит к наиболее распространённой причине перерасхода средств при модернизации цехов. Пылесборник может быть правильно рассчитан по размеру, но при этом в зоне нахождения оператора всё равно будет оставаться видимая пыль, если геометрия вытяжного колпака или кожуха не позволяет перехватить источник образования пыли до того, как произойдёт её разбавление. Замена пылесборника в такой ситуации приводит к увеличению расхода воздуха и площади фильтра, не изменяя при этом состав воздуха, которым фактически дышит оператор.
Более целенаправленная диагностика заключается в определении мест образования пыли относительно зон, где наблюдается скорость улавливания. При шлифовании и резке важным вопросом является то, охватывает ли зона улавливания — область, в которой воздушный поток движется к вытяжному колпаку с достаточной скоростью — точку контакта инструмента и непосредственную зону разлета стружки. Если камера или стол с нисходящим потоком не простирается достаточно далеко в поперечном направлении, увеличение мощности вентилятора приведет лишь к повышению скорости в тех точках, где улавливание и так уже обеспечивается. Один задокументированный случай при шлифовании огнеупорных материалов показал, что увеличение размера камеры с 8×8 футов до 16×8 футов с помощью дополнительных силовых модулей позволило скорректировать зону охвата без необходимости установки нового коллектора. Это единичный расчетный показатель для конкретного применения, а не универсальное соотношение, но принцип, который он иллюстрирует, можно применять в других случаях: геометрия определяет, что улавливается; коллектор определяет, что с этим происходит впоследствии.
В главе 32 Справочника ASHRAE представлена методика испытаний для оценки эффективности улавливания в промышленных вентиляционных системах. В ней не предписывается какая-либо конкретная геометрия вытяжных колпаков для камнеобрабатывающих цехов, но определяется порядок оценки того, насколько схема распределения воздушных потоков действительно соответствует источнику загрязнения — это полезная схема проверки, которую следует применять перед тем, как принимать решение о замене вытяжного оборудования.
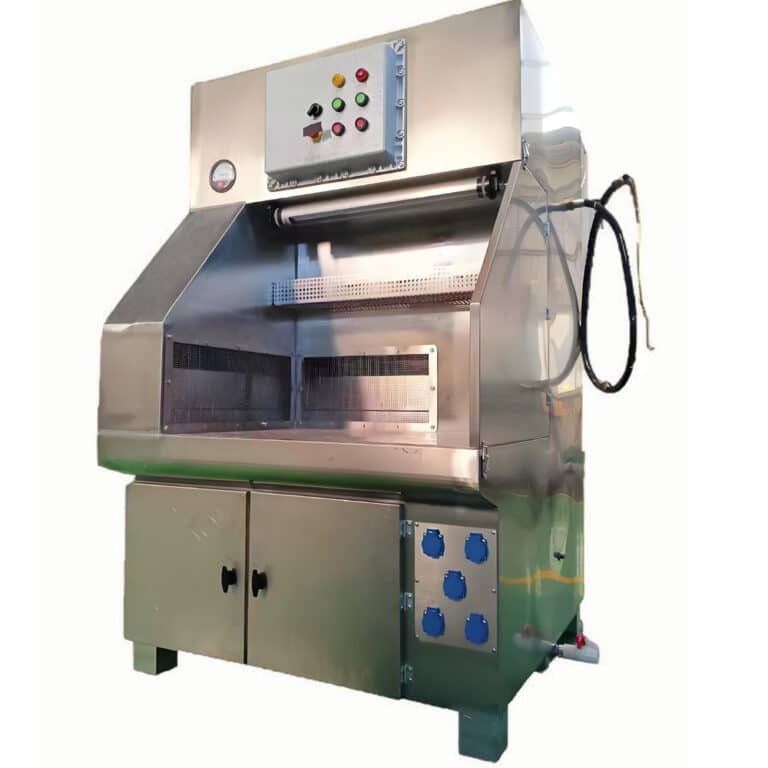
Для магазинов, использующих шлифовальный стол, первым этапом проверки является подтверждение того, что активная зона захвата совпадает с фактической траекторией резки, а не с осью стола, как это было при первоначальной установке. С течением времени положение инструмента часто смещается, а положение стола, возможно, так и не было оптимизировано под текущий ассортимент продукции. Корректировка этого выравнивания ничего не стоит и может устранить кажущуюся необходимость в модернизации коллектора.
Проведите балансировку воздуховодов и проанализируйте динамику падения давления в фильтрах
Несбалансированная система воздуховодов приводит к неравномерному распределению сопротивления по точкам отвода. На практике это означает, что рабочие места, расположенные ближе всего к вытяжному агрегату, получают больший поток воздуха, чем те, что находятся в дальнем конце ответвления, и в результате создается впечатление, что вытяжные колпаки на удаленных участках не справляются со своей задачей, даже если вытяжной агрегат работает в пределах проектного диапазона. На предприятиях, где устанавливают второй вытяжной агрегат без предварительной балансировки существующей системы воздуховодов, часто возникает ситуация, когда новое устройство отсасывает воздух с ближайших рабочих мест, в то время как удаленные рабочие места остаются недостаточно обслуженными.
Балансировка воздуховодов представляет собой проверку на этапе планирования и не заменяет полноценный аудит проектирования системы. Диагностический подход заключается в измерении статического давления на каждом ответвлении и сравнении полученных данных с проектными значениями. В случаях, когда ответвления значительно выходят из баланса, можно перераспределить расход с помощью заслонок, клапанов или изменения размеров воздуховодов, прежде чем рассматривать возможность замены оборудования. Этот этап также позволяет выявить, не было ли какое-либо ответвление самовольно удлинено или перекрыто — обе эти ситуации часто встречаются на предприятиях, где был реорганизован рабочий процесс без обновления схемы вентиляции.
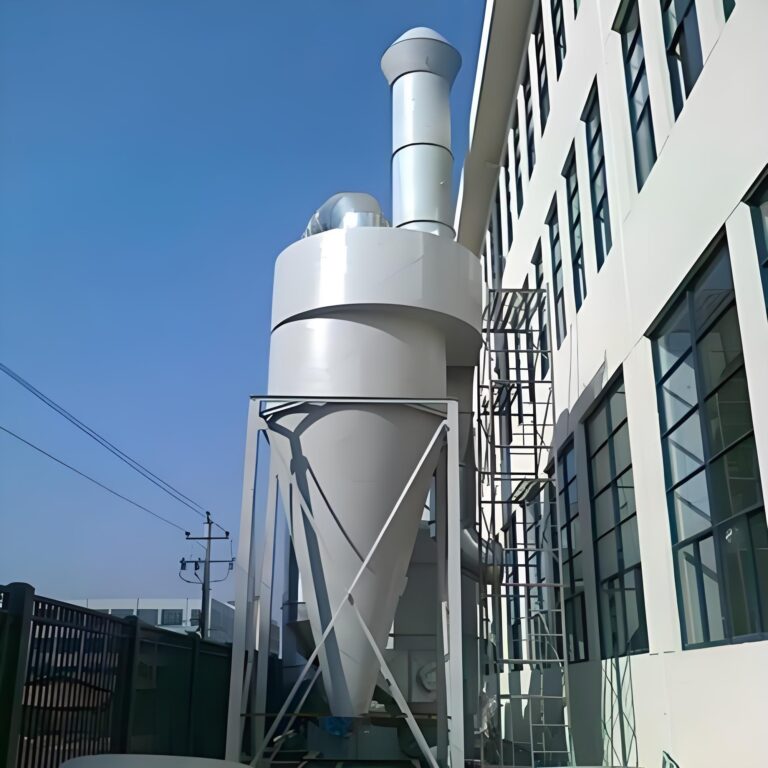
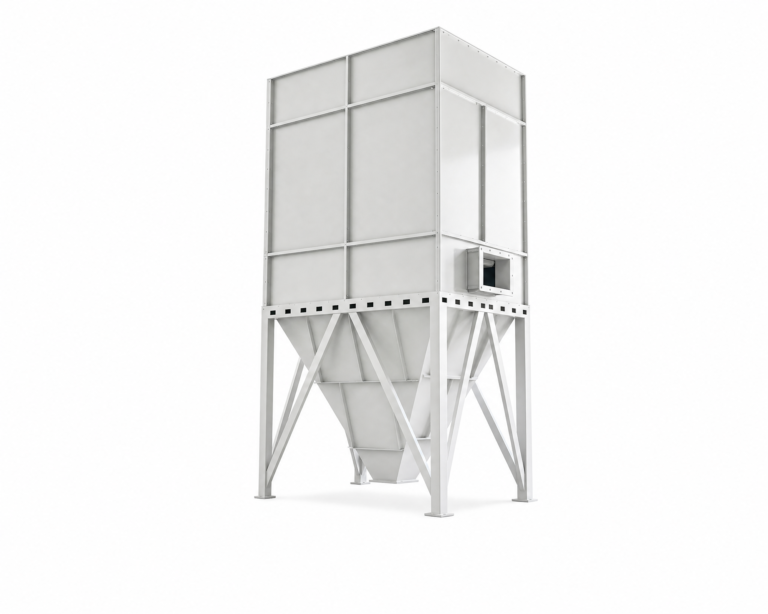
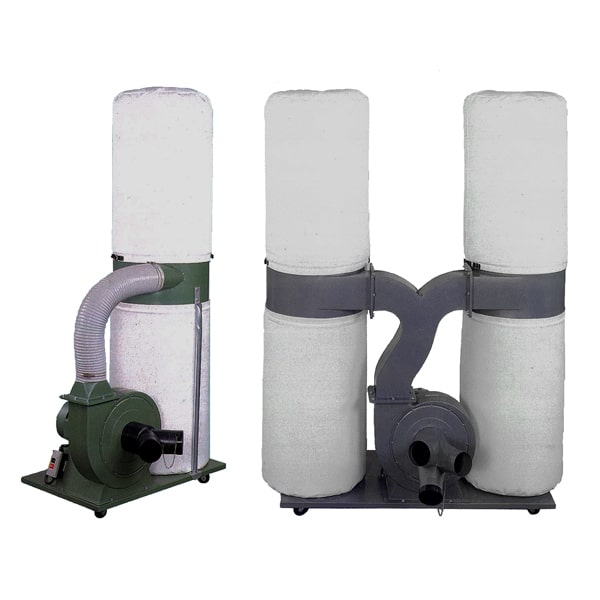
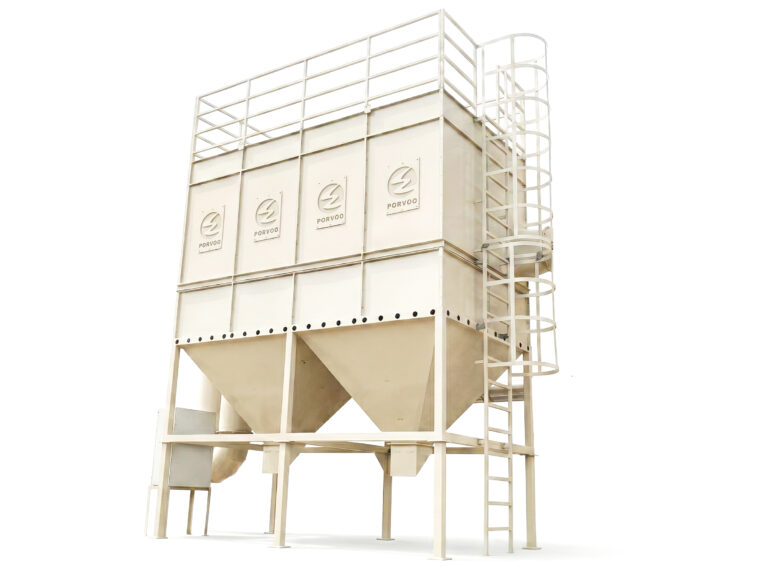
Динамика падения давления на фильтре несет в себе отдельный, но связанный с этим сигнал. Работа картриджного фильтра-осадителя при дифференциальном давлении, превышающем расчетный диапазон, может свидетельствовать о забивании фильтра мелким кремнеземом или засыпкой, которую цикл очистки не способен удалить. Прежде чем сделать вывод о недостаточной производительности коллектора, стоит убедиться, что интервал импульсной очистки и заданные значения давления соответствуют текущей запыленности. Замена коллектора из-за высокого перепада давления без предварительной проверки эффективности очистки сопряжена с риском установки более крупного агрегата, который при тех же режимах эксплуатации быстрее приведёт к появлению той же проблемы. Для цехов, использующих картриджные системы, картриджный пылесборник Благодаря доступности фильтрующих элементов и надёжным приборам измерения перепада давления данный обзор тенденций носит скорее практический, чем теоретический характер.
Проведите отдельные испытания дозирования абразива, осаждения и узких мест в системе удаления осадка
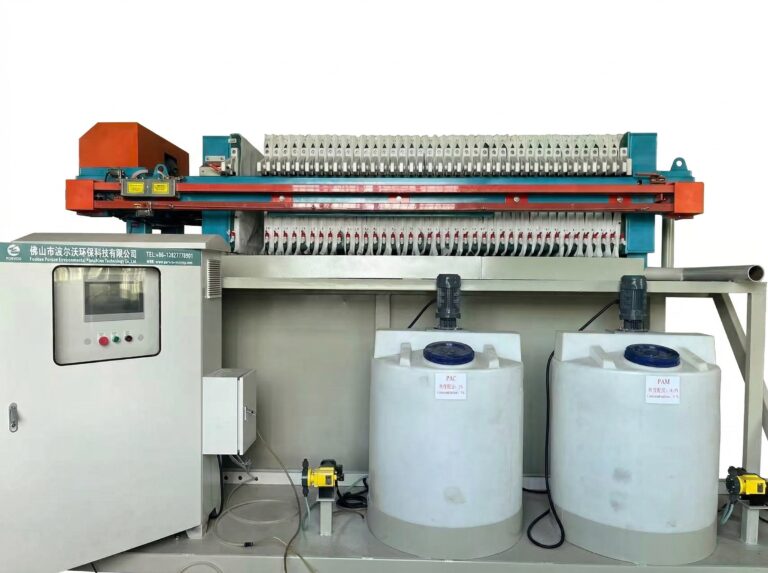
Сточные воды из каменных мастерских содержат неоднородную фракцию твердых частиц — крупный песок, образующийся при резке, мелкую шлифовальную суспензию, а также остатки химических веществ, используемых в качестве технологических добавок в технологическом цикле. Эти фракции ведут себя по-разному в системе осаждения, и одна ступень осаждения редко способна обрабатывать их все с одинаковой эффективностью. На практике это приводит к следующему: крупные твердые частицы быстро оседают вблизи входа, образуя плохо уплотняющийся осадочный слой, который ограничивает поток через зону распределения ещё до того, как более мелкая фракция достигнет объёма отстойника, рассчитанного на её улавливание.
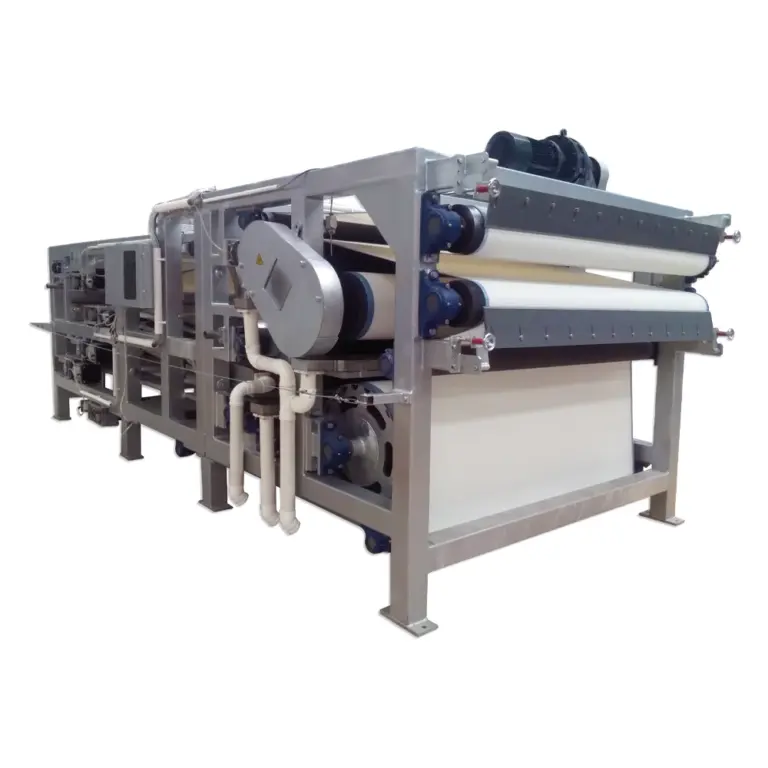
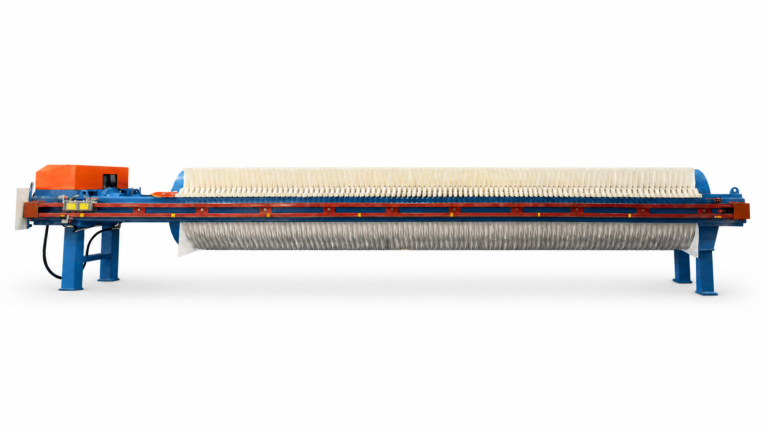
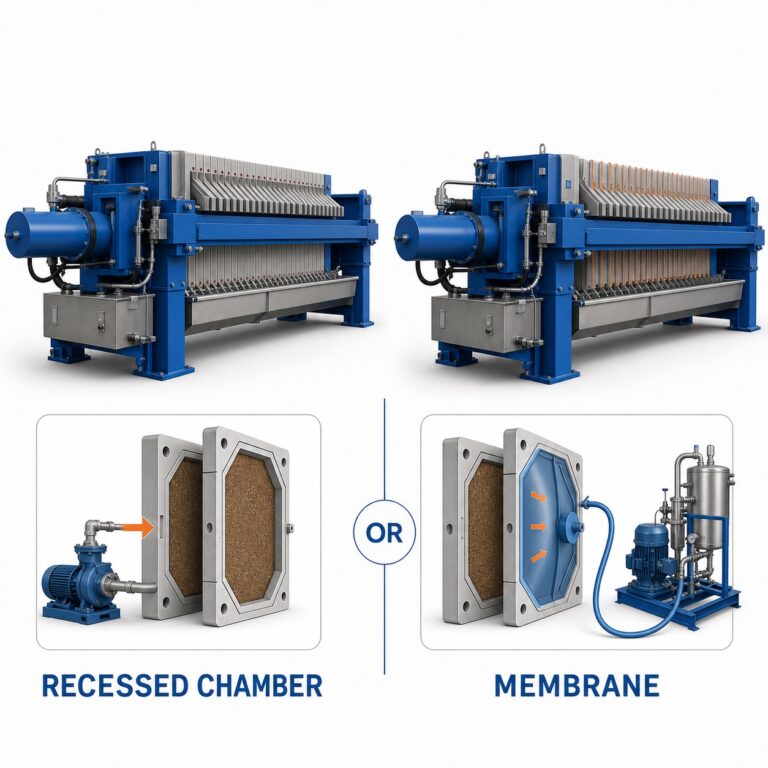
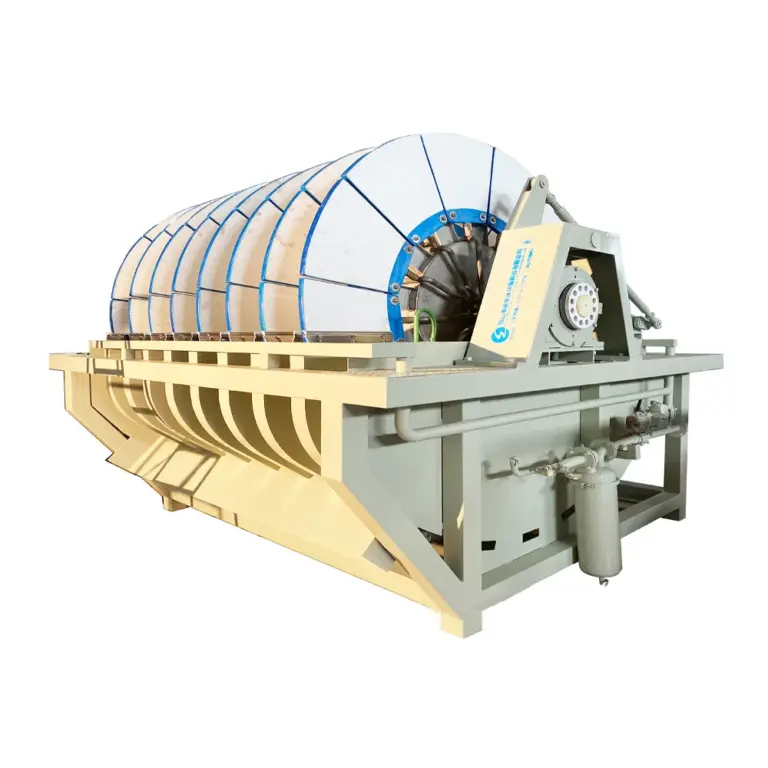
Тестирование этих этапов по отдельности подразумевает проведение контрольных измерений на каждом переходном участке: какова концентрация взвешенных твердых частиц на входе в отстойник, какова на выходе, и где твердые частицы скапливаются в распределительных линиях или перетекают в последующее оборудование? В нормативных документах, регулирующих локальные системы очистки сточных вод, наличие избыточного количества твердых частиц в распределительных коробках или линиях рассматривается как четкий сигнал о неисправности — показатель того, что отстойная очистка проводится ненадлежащим образом, а не того, что последующие компоненты имеют недостаточную производительность. Эта аналогия применима к сточным водам каменных мастерских: если твердые частицы поступают в фильтр-пресс или рециркуляционный насос в концентрациях, превышающих их проектные допустимые значения, правильное решение заключается в корректировке этапа осаждения или удаления песка, а не в использовании пресса большей производительности.
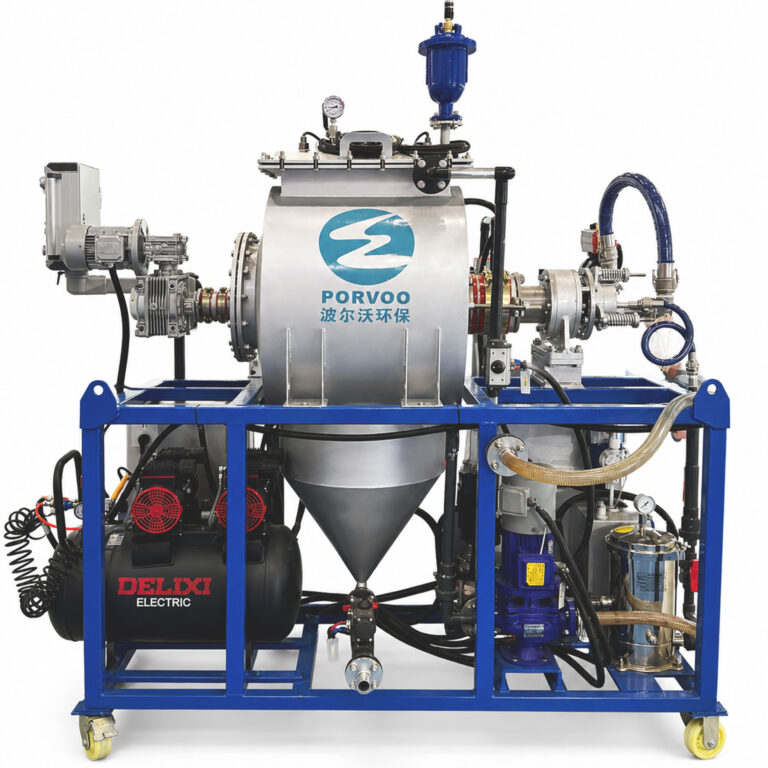
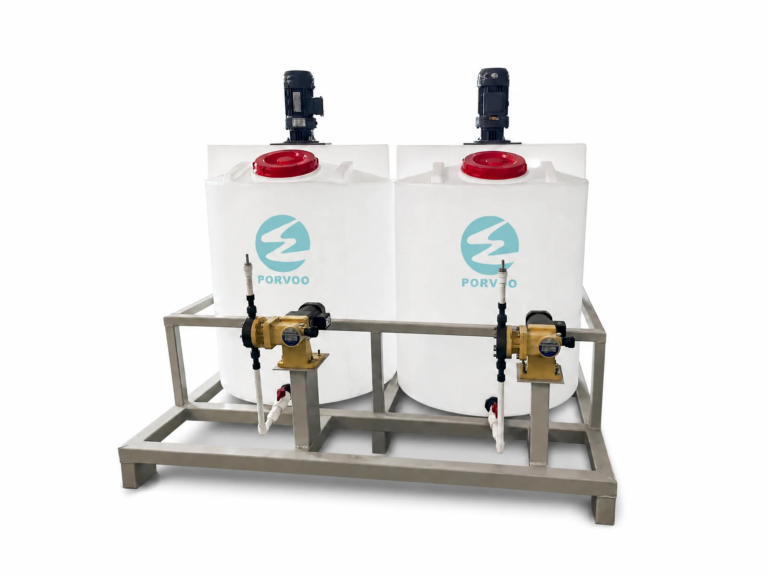
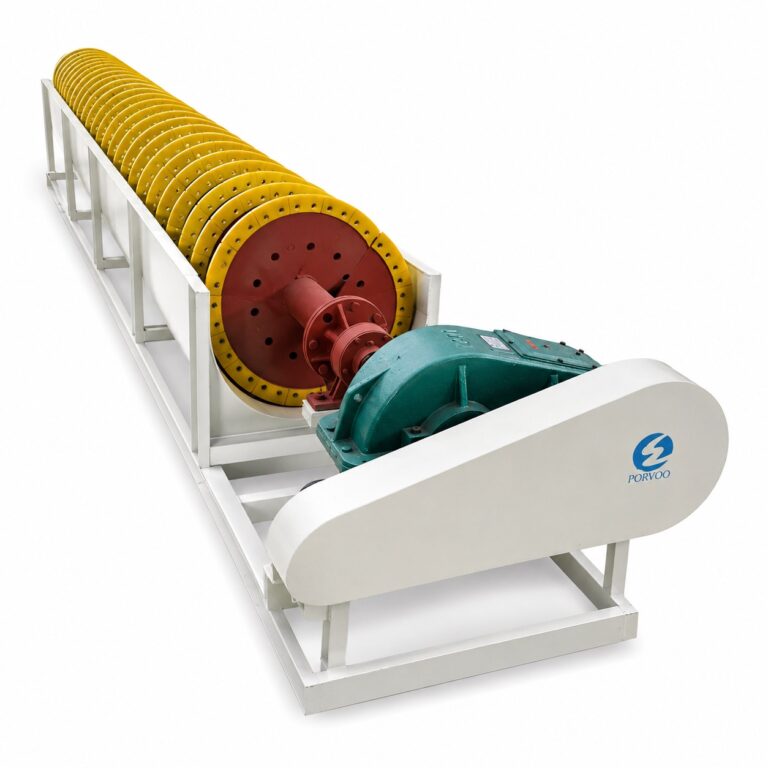
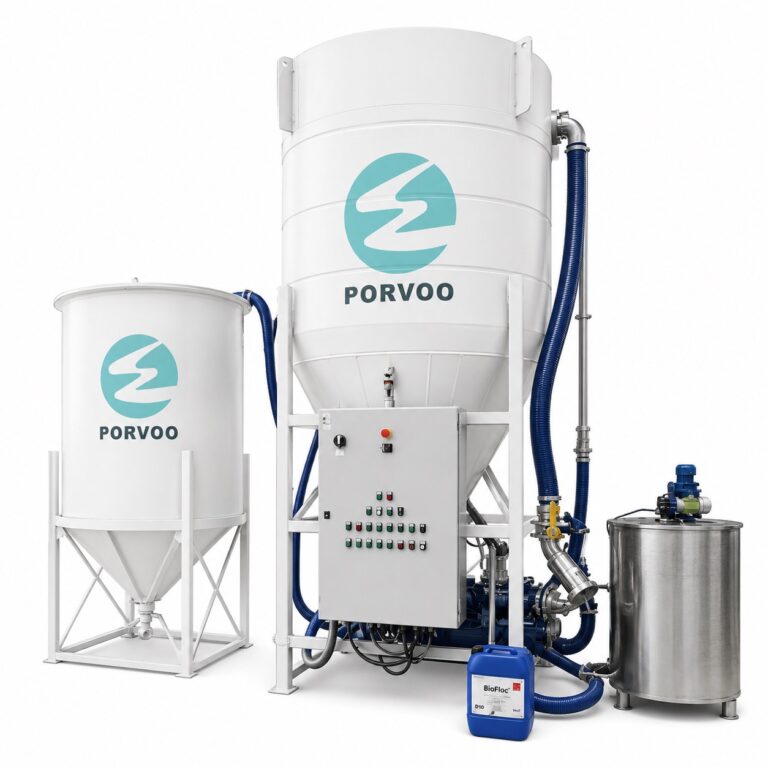
Дозирование песка — при котором для ускорения осаждения используются флокулянты или коагулянты — вводит дополнительную переменную. Неправильные дозировки могут привести к тому, что частицы коллоидного кремнезема останутся во взвеси даже после осаждения более крупных твердых частиц. Постепенное изменение дозировки и измерение концентрации осажденных твердых частиц на выходе каждого этапа дают более полезные для принятия решений данные, чем простой осмотр осадка фильтр-пресса. вертикальная осадочная башня предназначена для работы с таким поэтапным стабилизацией, от которой зависит данная диагностика, однако сама диагностика должна проводиться до принятия какого-либо решения об оборудовании — о том, является ли этап стабилизации ограничивающим фактором или же им является один из последующих компонентов.
Усовершенствуйте рабочие процедуры перед внедрением более крупного оборудования
Оборудование, требующее обслуживания чаще, чем предусмотрено проектом, как правило, свидетельствует о состоянии эксплуатационных условий, а не о его пропускной способности. В нормативных документах по септическим системам резервуар, требующий откачки более двух раз в год, определяется как состояние неисправности — проблема заключается в эксплуатации, а не в размерах. Та же логика применима к контурам отхода в каменных мастерских: если фильтр-пресс запускается гораздо чаще, чем предусмотрено проектной частотой, или отстойник очищается вручную еженедельно, это указывает на то, что нагрузка на входе выходит за пределы диапазона, на который было рассчитано оборудование. Установка более мощного пресса или второго резервуара без корректировки интенсивности нагрузки или цикла технического обслуживания приведет к повторению той же неисправности при более высоких капитальных затратах.
Наиболее распространенными нарушениями технологического режима на предприятиях по переработке камня являются несоблюдение графика удаления шлама, отсрочка очистки зон входа в отстойники, а также преждевременное прекращение циклов работы фильтр-прессов из-за давления со стороны руководства в отношении объемов производства. Каждое из этих нарушений сокращает эффективное время осаждения или обезвоживания и увеличивает нагрузку твердых частиц, поступающих на следующий этап. Установление графика отвода шлама, основанного на накоплении твердых частиц, а не на прошедшем времени, а также обеспечение выполнения полных циклов работы фильтр-пресса зачастую позволяет стабилизировать работу системы более надежно, чем замена оборудования.
Анализ журналов технического обслуживания на предмет частоты ручных вмешательств является практическим этапом аудита, проводимого перед модернизацией. Если в журнале отмечается неоднократное прочищение одной и той же точки в системе — распределительного канала, подающего насоса пресса, входной зоны отстойника — то такая концентрация вмешательств указывает на эксплуатационное «узкое место», которое перейдет и на более мощную установку. Устранение этой рутинной проблемы в первую очередь делает базовые показатели производительности достаточно наглядными, чтобы оценить, действительно ли оправдано изменение производительности.
По возможности повторно использовать рабочие модули, если это допускают данные процесса
Повторное использование существующего оборудования при модернизации не является автоматической мерой экономии; это решение, обоснование которого требует данных о технологическом процессе. Модуль, который не является ограничивающим звеном и динамика работы которого остается стабильной при текущей нагрузке, зачастую можно сохранить без ухудшения общей производительности модернизированной системы. Модуль, работающий вблизи своих расчетных пределов или демонстрирующий тенденцию ухудшения ключевых параметров, станет новым «узким местом» сразу же после устранения ограничений на предшествующих этапах технологического процесса.
Проверка в ходе обзора носит конкретный характер: необходимо собрать данные о динамике перепада давления, нагрузке твердых частиц на входе и выходе, а также о частоте технического обслуживания для каждого модуля, который рассматривается для повторного использования. Если седиментационная установка обеспечивает приемлемое качество стоков при текущих нагрузках, но была рассчитана на меньшую пропускную способность, чем целевой показатель после модернизации, необходимо оценить — а не просто предполагать — её эффективность осаждения при увеличенном расходе. Аналогичным образом, фильтр-пресс с изношенными фильтрующими полотнами может демонстрировать приемлемую продолжительность цикла при текущей концентрации твердых частиц, но не сможет поддерживать её после улучшения этапа осаждения и изменения качества поступающего осадка.
Последствием сохранения маргинального модуля без данных становится то, что он превращается в новое ограничивающее звено после модернизации, и проект оценивается как неудавшийся, хотя на самом деле причиной неудачи стало решение о повторном использовании, а не новое оборудование. Затем заинтересованным сторонам приходится проводить вторую мобилизацию для замены сохраненного модуля в тот момент, когда доступ к нему может быть более ограничен, а перерывы в производстве сложнее запланировать. В случае неполноты технологических данных более безопасным подходом к планированию является определение минимальных пороговых значений производительности для каждого модуля-кандидата и сбор данных, необходимых для их подтверждения, до окончательного утверждения объема модернизации.
Планируйте подключение модернизированного оборудования без длительных остановок производства
Предположение о том, что любая значительная модернизация требует полной остановки производства, зачастую является ошибочным, и принятие его без тщательного анализа увеличивает как затраты, так и риски, связанные со сроками реализации проекта. Для систем с изолируемыми участками — будь то камеры в большом коллекторе, автономные отстойники или параллельные линии прессования — поэтапная модернизация позволяет вывести один участок из эксплуатации, пока остальные продолжают работать с пониженной нагрузкой. Проект соединительных узлов должен с самого начала обеспечивать такую возможность: необходимыми условиями являются изолирующие заслонки, заглушки и возможность перенаправления потока в обход выведенного из эксплуатации участка.
Следующие требования и результаты были зафиксированы в ходе переоборудования фильтра ESP на тканевый фильтр на угольной электростанции — в условиях, структурно отличающихся от систем каменных цехов, однако логика изоляции и последовательности действий имеет непосредственное отношение к любой многокамерной или многопоточной системе, в которой планируется поэтапное подключение.
| Требование о привязке | Как это было реализовано (завод «Биг Стоун») | Результаты эксплуатации при остановках |
|---|---|---|
| Независимые палаты | Система ESP имела четыре отдельных камеры со специальными заслонками на входе и выходе | Каждую камеру можно было бы изолировать без остановки всей установки |
| Гильотинные заслонки | Гильотинные заслонки на входе и выходе каждой камеры | Одна из камер может быть полностью перекрыта на время кратковременной остановки |
| Возможность работы при пониженной нагрузке | Агрегат продолжал работать на пониженной нагрузке, пока одна камера была отключена для переоборудования | Во время модернизации нет необходимости полностью останавливать производство |
| График последовательного преобразования | За время каждого кратковременного отключения переоборудовали одну камеру; остальные камеры продолжали эксплуатироваться в прежнем режиме | Полное переключение было выполнено с помощью нескольких заранее запланированных кратковременных отключений |
Применение этой логики к модернизации камнеобрабатывающего цеха требует подтверждения того, обладает ли существующая система физической архитектурой, позволяющей обеспечить изоляцию. Однокамерный коллектор без внутренних перегородок не поддается поэтапной модернизации; коллектор с изолированными отсеками и заслонками — поддается. То же самое относится к системам осаждения и прессования: параллельные линии позволяют осуществлять поэтапный переход; системы с одной линией требуют полного переключения. Если существующая архитектура не поддерживает изоляцию, план модернизации должен включать оценку того, является ли добавление возможности изоляции на этапе подключения экономически целесообразным по сравнению с производственным риском, связанным с плановым остановом.
Покупайте производственные мощности только после того, как ограничивающий этап пройдет проверку
Увеличение мощностей, приобретенное до подтверждения наличия ограничивающего фактора, характеризуется типичной схемой сбоев: новое оборудование работает корректно в изолированном режиме, но производительность на системном уровне не повышается, поскольку ограничивающий фактор находился в другом месте. Следствием этого является не только напрасная трата капитала, но и возникающая впоследствии путаница в интерпретации, когда команды не могут прийти к единому мнению о том, является ли новое оборудование причиной низкой производительности или проблема кроется в чем-то другом в системе. Эта неопределенность задерживает принятие корректирующих мер и затрудняет обоснование следующего решения о закупке.
Практическая альтернатива заключается в том, чтобы сначала ввести в эксплуатацию часть новых мощностей и проверить их рабочие характеристики по заданным показателям, прежде чем переходить к полному развертыванию системы. При переоборудовании завода «Биг Стоун» с электростатического осаждения на импульсно-струйную тканевую фильтрацию первые две камеры были переоборудованы, в то время как остальные камеры продолжали работать в исходном режиме. Этап смешанной эксплуатации позволил подтвердить динамику падения давления, соответствие требованиям по непрозрачности выбросов и предельные характеристики вентиляторов в условиях реальной нагрузки. Полная модернизация была проведена только после того, как данная частичная пробная эксплуатация позволила получить необходимые данные. Структура данного подхода к проверке — частичный ввод в эксплуатацию, определённые показатели производительности, этап принятия решения перед полным развертыванием — применима к модернизации каменных цехов, несмотря на различия в типе оборудования.
В приведенной ниже таблице приведены этапы проверки, использованные в данном проекте, с указанием результатов, которые каждый из них дает для принятия решений о закупках.
| Этап проверки | Что сделало растение | Как это помогает избежать излишних покупок |
|---|---|---|
| Частичный ввод фильтра в эксплуатацию | Сначала ввели в эксплуатацию одну или две новые камеры PJFF, оставив остальные камеры в исходном режиме | Проводит испытания реальных значений перепада давления, коэффициента замутнения и предельных характеристик вентилятора на репрезентативной части нагрузки |
| Показатели эффективности, подлежащие мониторингу | Отслеживание степени непрозрачности, перепада давления в новых камерах и ограничений вентилятора | Подтверждает, что новая стадия соответствует экологическим и механическим ограничениям в реальных условиях |
| Этап смешанных операций | Работает с использованием как переоборудованных, так и непереоборудованных камер | Проверяет, что новый этап способен взять на себя свою долю нагрузки, не создавая при этом нового узкого места |
| Решение о полном переходе | Остальные камеры были переоборудованы только после того, как данные об эксплуатационных характеристиках подтвердили работоспособность концепции | Мощность увеличивается только в том случае, если данные показывают, что ограничивающий этап действительно является фактором, сдерживающим производство, что позволяет избежать приобретения ненужного оборудования |
В случае систем очистки сточных вод на каменных заводах эквивалентная схема может означать ввод в эксплуатацию одной модернизированной отстойной камеры или одного нового пресса и их работу параллельно с существующим оборудованием при одновременном мониторинге качества сточных вод, продолжительности циклов и частоты технического обслуживания. Данные, полученные в ходе такого испытания, позволяют определить, является ли новая ступень действительно узким местом или же общую пропускную способность ограничивает какая-либо другая ступень, расположенная выше или ниже по потоку. Таким образом, решение об увеличении мощности за пределами испытательной установки будет основано на подтвержденных данных, а не на экстраполяции.
Прежде чем приступить к закупкам в рамках модернизации любого камнеобрабатывающего цеха, наиболее полезным шагом является выявление мест, где система действительно дает сбой, — а не тех, где проявляется наиболее заметный симптом. Превышение допустимых уровней запыленности на рабочем месте оператора может быть связано с геометрией системы улавливания, а не с производительностью коллектора. Нестабильность контура сточных вод может быть вызвана скоплением песка в зоне распределения или нерегулярным удалением осадка, а не объемом отстойника. Режим эксплуатации оборудования зачастую в большей степени влияет на колебания производительности системы, чем его размер.
Последовательность действий, позволяющая последовательно сокращать избыточные закупки, заключается в следующем: провести аудит ограничивающего фактора, исправить то, что можно исправить с помощью геометрических решений и методов эксплуатации, проверить рабочие характеристики на ограниченной части любой новой мощности и ввести в эксплуатацию остальную часть только после того, как испытания подтвердят наличие ограничивающего этапа. Такая последовательность превращает модернизацию из процедуры, основанной на технических требованиях, в диагностическую процедуру, а вытекающее из этого решение о закупке сложнее оспорить, поскольку оно основано на измеренных рабочих характеристиках, а не на проектных допущениях.
Часто задаваемые вопросы
Вопрос: В нашем цехе пока нет систем пылеудаления и очистки сточных вод — мы начинаем с нуля. Применим ли в этом случае подход, предполагающий проведение диагностики в первую очередь?
A: Да, здесь применяется та же логика «сначала — узкие места», но вместо проверки существующего оборудования проводится тщательный анализ проекта с учетом фактических точек образования осадка, загрузки материала и технологического процесса. Последовательность действий выглядит следующим образом: определите геометрию улавливания и требования к осаждению на основе производственных данных; рассчитайте размеры модулей с учетом этих требований; с самого начала предусмотрите меры по изоляции и контрольно-измерительные приборы, чтобы при будущих расширениях соблюдалась та же дисциплина «проверки узких мест». Переход сразу к готовой системе без предварительного моделирования того, где песок, мелкие частицы и воздушный поток будут создавать нагрузку на каждую ступень, часто приводит к избыточным закупкам на начальном этапе, которые впоследствии всё равно потребуют доработки.
Вопрос: После того как мы определим ограничивающий этап и подтвердим работоспособность в рамках частичной модернизации, что следует включить в окончательную спецификацию закупки, чтобы избежать избыточных закупок при полномасштабной закупке?
A: В техническом задании должны быть указаны требуемые пороговые значения эксплуатационных характеристик — например, степень непрозрачности или диапазон перепада давления для пылесборников, а также максимальное содержание взвешенных твердых частиц и влажность осадка при переработке шлама — которым должна соответствовать вся система в ваших утвержденных условиях нагрузки, а не просто указаны размеры оборудования или расход. Кроме того, в техническом задании должно содержаться требование к поставщику подтвердить, что предлагаемое оборудование способно обеспечить эти пороговые значения при технологических условиях, измеренных во время ваших испытаний, причем критерии приемки должны быть привязаны к тем же показателям. Таким образом, закупка переходит от предположительных расчётов по мощности к подтверждённому соответствию эксплуатационным характеристикам.
Вопрос: В какой момент попытки повторного использования существующих модулей превращаются в ложную экономию, и становится очевидным, что полная замена — лучший выход?
A: Когда динамика производительности существующего модуля ухудшается, а затраты на его мониторинг, неоднократный ремонт или снижение номинальной мощности с целью поддержания его в рабочем состоянии превышают стоимость жизненного цикла правильно подобранного на замену модуля в рамках новых технологических ограничений. Практическим критерием является ситуация, когда исторические данные свидетельствуют о снижении эффективности и увеличении частоты технического обслуживания, которые невозможно устранить путем модернизации внутренних узлов или программ управления, а также когда отказ данного модуля приведёт к остановке производства, стоимость которой превышает затраты на плановую замену. Если у вас недостаточно данных для принятия такого решения, проведите частичное испытание с сохранением модуля-кандидата — его поведение в скорректированных условиях на входе позволит однозначно определить решение.
Вопрос: Как сопоставить затраты на установку изолирующих амортизаторов и создание возможности параллельного подключения с затратами на простое планирование полной остановки производства?
A: Сравните вероятную потерю маржи в результате полной остановки производства с капитальными затратами на создание изолирующей инфраструктуры, но также учтите снижение риска, связанное с возможностью вернуться к прежней схеме работы в случае неэффективности нового оборудования. Полная остановка производства обязывает вас обеспечить успешную работу всех новых компонентов сразу; поэтапное подключение позволяет проверить каждый этап и вернуться к существующей системе для тех частей, которые ещё не переоборудованы. Если ваш портфель заказов делает даже кратковременную полную остановку производством слишком дорогостоящей, инвестиции в изоляцию обычно окупаются за счёт предотвращения потери заказов и сокращения затрат на устранение последствий сверхурочной работы.
Вопрос: Стоит ли небольшому камнеобрабатывающему цеху с ограниченным бюджетом вкладывать средства в установку стационарных приборов для измерения перепада давления и контроля мутности, или достаточно периодических ручных проверок?
A: Стоит уделить приоритетное внимание, по крайней мере, установке манометров перепада давления на пылеуловителях и внедрению надежного, не требующего большого обслуживания метода выборочной проверки прозрачности отходящих газов, поскольку эти два источника данных непосредственно сигнализируют о наиболее распространенных типах неисправностей — забивании фильтров и переносе твердых частиц — до того, как они приведут к проблемам с соблюдением нормативных требований или остановкам производства. Ручные проверки могут быть эффективны, если они проводятся часто и их результаты последовательно регистрируются, однако большинству небольших предприятий не хватает дисциплины, чтобы поддерживать такую практику в периоды пиковой загрузки. Стоимость приборов начального уровня почти всегда ниже, чем затраты на экстренную замену пресса или штраф за выброс вредной пыли, что делает их разумной страховкой даже для небольших предприятий.