Les processus d’extraction et de transformation de la pierre génèrent des eaux usées dont le comportement n’a rien à voir avec celui des suspensions faciles à décanter sur lesquelles reposait la logique classique du prétraitement. Le sciage, la découpe et le découpage au fil libèrent un flux continu de particules minérales denses — allant des copeaux grossiers à la fine poussière de polissage — qui parviennent au bac de collecte mélangées à l’eau de process, dans des proportions qui varient en fonction de la vitesse de coupe, de l’usure des outils et du type de pierre. Lorsque cette charge atteint les pompes, les décanteurs ou un filtre-presse sans prétraitement adéquat, les dégâts sont rarement catastrophiques et immédiats ; ils sont progressifs, cumulatifs et systématiquement mal interprétés. L’usure de la roue est attribuée à la cavitation. Les défaillances des toiles filtrantes sont attribuées aux produits chimiques de dosage. Les fuites des vannes sont attribuées aux cycles de pression. La décision qui détermine si l’un de ces problèmes se produit est prise au stade du prétraitement, avant même le choix d’une pompe ou le dimensionnement d’un filtre-presse — et cet article vous fournit les bases nécessaires pour porter ce jugement en vous appuyant sur les données réelles relatives aux solides, plutôt que sur des hypothèses par défaut qui pourraient ne pas correspondre à votre procédé.
Identifier les particules abrasives issues du sciage, de la découpe et du polissage
Les eaux usées issues de la transformation de la pierre ne constituent pas une simple suspension minérale. Les matières solides qu’elles contiennent reflètent l’ensemble du processus de découpe : des copeaux grossiers et des fragments d’agrégats issus du sciage primaire, des particules de taille moyenne provenant du profilage et de la découpe de finition, ainsi que de la poussière abrasive fine issue du meulage et du polissage de surface. Chaque étape apporte une gamme granulométrique et un profil de densité différents, et toutes ces matières aboutissent mélangées au même point de collecte.
La distinction qui importe dans la pratique est que le système municipal de désensablement des eaux usées a été conçu sur la base d’une hypothèse restrictive : des particules supérieures à environ 212 microns, avec une densité d’environ 2,65. Les particules de granit, de marbre, de quartz et de pierre reconstituée couvrent généralement une gamme beaucoup plus large, comprenant des fractions importantes inférieures à 100 microns, et de nombreux matériaux en pierre naturelle présentent des densités bien supérieures à cette valeur de référence supposée. Appliquer la logique de conception municipale à un système de drainage de carrière ou d’atelier de fabrication n’est pas un choix prudent ; il s’agit d’une inadéquation qui sous-estime d’emblée la charge abrasive réelle.
En pratique, cela implique que le profil des matières solides en entrée doit être mesuré sur l'ensemble de la distribution granulométrique, et non pas simplement exprimé sous la forme d'une valeur globale de matières en suspension. La norme ISO 11923:1997 fournit le cadre de référence pour la détermination des matières en suspension par filtration, établissant ainsi une méthodologie de mesure de base ; toutefois, un résultat global de matières en suspension totales (TSS) ne permet pas à lui seul de distinguer un débris de 500 microns qui se dépose en quelques secondes d’une particule abrasive de 60 microns qui reste entraînée tout au long de la chaîne de traitement. Les deux contribuent à l’usure en aval, mais elles réagissent différemment aux opérations de prétraitement, et un calibrage correct dépend de la connaissance de la quantité présente de chacune d’entre elles.
Éliminer les grosses particules avant les pompes, les décanteurs et les presses
Le fait de ne pas procéder à l'élimination des particules abrasives ou de sous-dimensionner ce processus n'entraîne pas de défaillance immédiate évidente. Il en résulte en revanche une usure diffuse qui commence à s'accumuler dès la première semaine de fonctionnement. Les particules abrasives comprises entre 100 et 500 microns sont trop lourdes pour rester entièrement en suspension aux vitesses normales dans les canalisations, mais trop fines pour se déposer rapidement dans les zones de collecte des puisards ; elles circulent donc dans le système, entrant en contact de manière répétée avec les roues, les sièges de vannes, les mécanismes de raclage et les médias filtrants.
Chaque équipement en aval présente une vulnérabilité différente, et les conséquences se manifestent à des moments différents.
| Equipement | Risque lié au transfert de particules abrasives | Conséquence |
|---|---|---|
| Pompes | Usure par abrasion des roues et des corps de pompe | Temps d'arrêt imprévu lié à une réparation |
| Clarificateurs | Usure des mécanismes internes et des râteaux | Baisse de la fiabilité, dégradation des performances |
| Filtres-presses | Usure de la toile filtrante et des joints d'étanchéité | Remplacement des toiles, interruptions de production |
Ce qui rend ce problème difficile à détecter, c’est que chaque catégorie d’équipement a tendance à présenter des symptômes qui ressemblent à des problèmes indépendants les uns des autres. Les réparations des pompes sont comptabilisées comme un poste de maintenance. Le remplacement des toiles est intégré aux coûts d’exploitation de la presse. Il faut souvent procéder à un examen systématique — en comparant la durée de vie des composants aux spécifications de prétraitement — avant que la cause commune ne devienne évidente. Faire de l’élimination des sédiments la première opération de l’installation, avant même que toute pompe ou tout clarificateur ne soit intégré au circuit, est le choix de conception qui empêche dès le départ l’apparition de ce schéma d’usure répartie.
Pour les applications où le Élimination des particules de grande taille Chaque étape étant définie comme une limite du système, cette limite devient également la ligne de responsabilité : les garanties sur les équipements et les attentes en matière de performances pour les unités en aval reposent sur l'hypothèse que les effluents qui y entrent ont déjà été débarrassés des solides grossiers abrasifs.
Comparez les différentes options de granulométrie en fonction de la taille des particules et de l'empreinte
L'écart de performance entre les systèmes conventionnels et les systèmes avancés de rétention des particules n'est pas une simple amélioration technique marginale. Les systèmes conventionnels, dimensionnés sur la base d'une particule standard de 212 microns, ne peuvent retenir que 30 à 50 % de la charge réelle de particules présente dans les applications de boues de pierre. Ce chiffre est une comparaison au niveau de la conception, et non le résultat d'essais sur un produit spécifique, mais il illustre l'ampleur de la sous-performance possible lorsqu'un système conventionnel est confronté à un effluent non standard.
Les systèmes avancés peuvent atteindre un taux de rétention total des sédiments compris entre 85 et 95 %, et certains modèles permettent d’éliminer de manière fiable des particules d’une taille aussi fine que 75 microns. Aucun de ces chiffres ne doit être considéré comme une garantie universelle de performance — le taux de rétention réel dépend du débit, de la concentration en entrée, de la densité des particules et du temps de séjour hydraulique — mais ils constituent un repère utile pour évaluer si un projet proposé est adapté à la distribution réelle de la taille des particules dans le flux d’eaux usées.
| Facteur de performance | Conception classique (règle empirique) | Système avancé d'élimination des impuretés |
|---|---|---|
| Capture totale des particules | 30–50% de charge de sable en entrée | 85–95% de charge de sable en entrée |
| Taille minimale des particules capturées | 212 µm (estimation) | À partir de 75 µm |
| Protection en aval | Permet le transfert de particules abrasives fines dans le processus | Réduit la charge abrasive sur les décanteurs, les presses et les vannes |
Le compromis en termes d'encombrement est bien réel et propre à chaque projet. Les conceptions permettant de capturer des particules plus fines nécessitent généralement soit un temps de rétention hydraulique plus long, soit des forces centrifuges plus élevées, soit des conditions d’écoulement mieux contrôlées, ce qui se traduit par des équipements plus volumineux, un coût d’investissement plus élevé ou des travaux de génie civil plus complexes. Pour un atelier de fabrication compact disposant d’un espace de puisard limité, le choix se résume à un compromis direct entre les performances de rétention et l’encombrement physique. La bonne question n’est pas de savoir quel système est le meilleur en théorie, mais quel système permet de retenir suffisamment de particules compte tenu de la distribution granulométrique spécifique au site pour protéger les équipements en aval, tout en respectant les contraintes d’espace et de budget. Pour y répondre, il faut connaître la distribution granulométrique réelle des particules, et non pas la supposer.
Pour obtenir des instructions détaillées sur la manière d'adapter la capacité de rétention des sédiments à un débit spécifique, Comment calculer la capacité de dessablage requise pour votre débit d'eaux usées ? offre un cadre de départ concret.
Protéger la toile filtrante et les vannes contre les particules abrasives entraînées par le flux
Les toiles filtrantes et les composants des vannes constituent les deux points de défaillance les plus susceptibles d'être endommagés par les particules de sable que le système de dépoussiérage n'a pas réussi à retenir — et ces deux éléments ont tendance à présenter des défaillances dont la cause profonde est difficile à identifier.
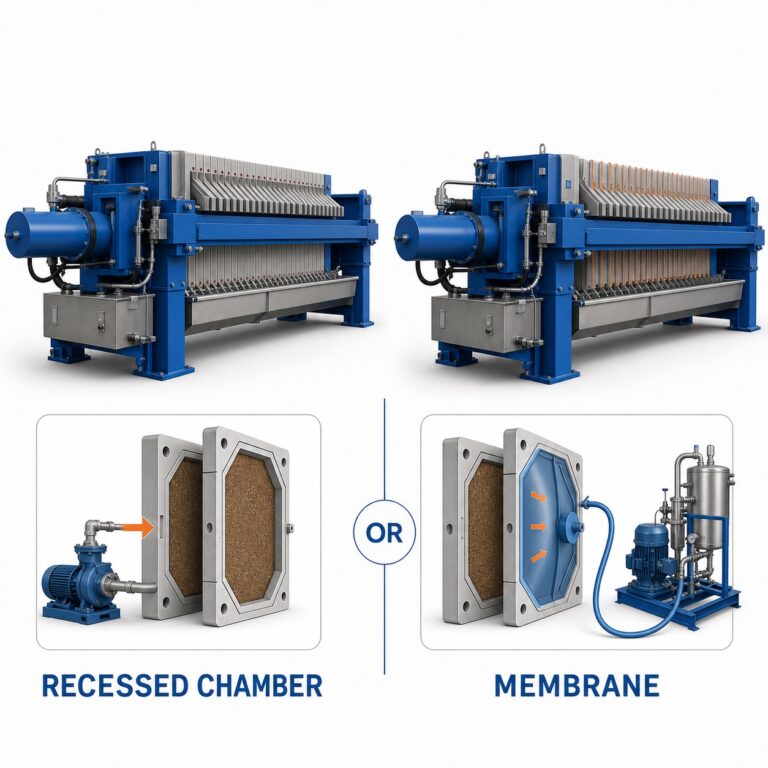
La toile filtrante d’une presse à plaques encastrées est soumise à des cycles répétés de compression et de pression hydraulique. Lorsque des particules abrasives sont présentes dans la boue d’alimentation, celles-ci ne se contentent pas de s’accumuler dans le gâteau de filtration ; elles sont également projetées contre la surface de la toile lors de la fermeture de la presse, ainsi que contre les coutures et les bords d’obstruction de la toile lors de l’évacuation du gâteau. Il en résulte une abrasion localisée qui réduit progressivement la durée de vie de la toile, les défaillances se manifestant par des fuites ou une perte de débit plutôt que par une déchirure visible. Le remplacement de la toile faisant partie des opérations d’entretien courantes, les cycles de remplacement prématurés sont souvent intégrés aux coûts d’exploitation sans que l’on remonte à la qualité des particules présentes dans le flux d’alimentation.
Les composants des vannes sont soumis à un mécanisme de détérioration différent. Les particules abrasives qui parviennent à franchir les joints d’étanchéité de la pompe et à pénétrer dans la tuyauterie de process peuvent migrer à travers la garniture de la vanne et rayer les surfaces de siège. Une fois qu’un siège est rayé, le chemin de fuite ne se referme pas lorsque la vanne se ferme, et les dommages s’aggravent : chaque cycle suivant entraîne davantage de particules abrasives à travers l’interstice. Ce mode de défaillance est particulièrement pertinent dans les circuits de dosage de produits chimiques, où l’intégrité des vannes est essentielle pour un contrôle précis du dosage, ainsi que dans les vannes d’alimentation des filtres-presses, où les fuites autour du corps de vanne créent à la fois un problème de maintenance et un problème de contrôle du processus.
La norme GB/T 26114-2024, qui porte sur les spécifications techniques générales des équipements de filtration des liquides, établit un cadre régissant les performances des filtres et l’intégrité des composants, mais elle ne définit pas de limites de tolérance en matière de particules abrasives pour les toiles filtrantes ou les ensembles de vannes. La norme de protection pratique est la suivante : s'assurer que la charge en particules abrasives atteignant l'équipement de filtration a été réduite à un niveau que les matériaux choisis pour la toile et les vannes peuvent supporter pendant toute leur durée de vie prévue. Cette détermination relève du cahier des charges du prétraitement, et non du dossier d'appel d'offres pour le filtre-presse.
Veillez à séparer l'élimination des sables de la manipulation des gâteaux de boues
Lorsque la dégrillage est considérée comme facultative ou que le tamis utilisé est trop fin, les particules abrasives grossières ne sont pas retenues lors du prétraitement : elles migrent en aval et finissent par s'accumuler dans le gâteau de boues. Une fois là, les particules grossières et le gâteau minéral fin se mélangent, et il n'est plus réaliste de les séparer a posteriori.
Les exigences de manutention du sable de décantation et du gâteau de boues sont fondamentalement différentes. Le sable de décantation est dense, grossier et abrasif. Il est généralement récupéré sous forme de solide décanté ou criblé, présentant une teneur en humidité relativement faible, et peut souvent être déshydraté de manière passive ou avec un traitement minimal. Le gâteau minéral fin issu du sous-écoulement des décanteurs ou du déversement des filtres-presses est un matériau différent : il présente une granulométrie plus fine, une teneur en eau liée plus élevée et, pour certains types de pierres, une valeur potentielle en tant que granulat transformé, charge ou matière première céramique. Le mélange de ces deux flux crée un solide hétérogène plus difficile à manipuler, plus compliqué à caractériser en vue de son élimination ou de sa réutilisation, et plus abrasif pour les équipements de déshydratation qu’il traverse.
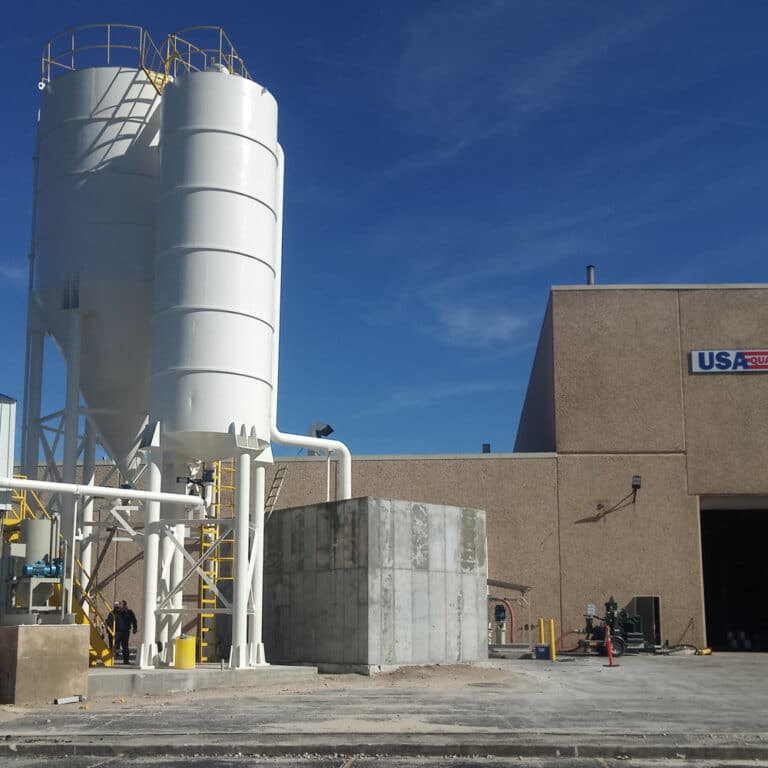
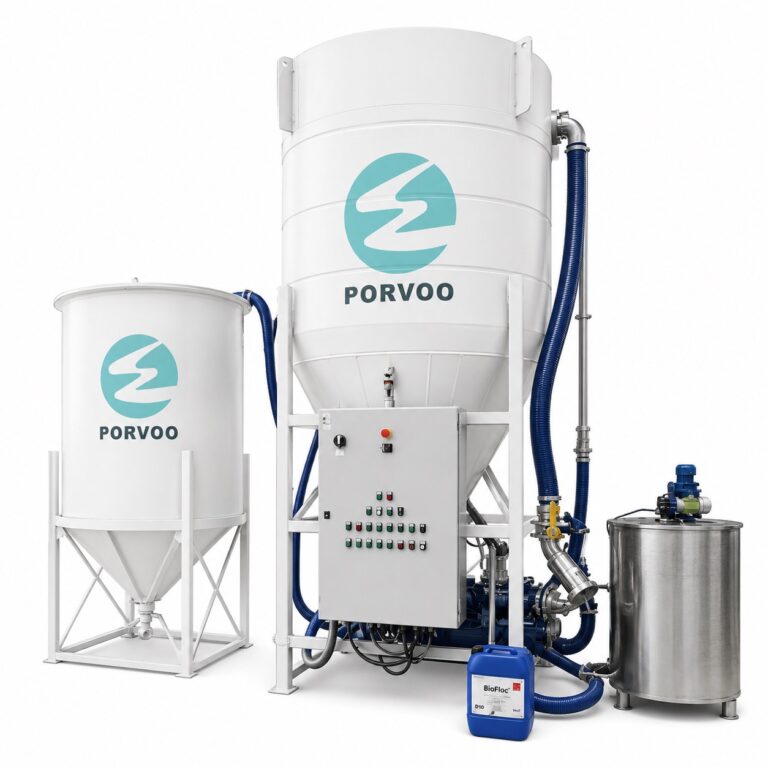
La recommandation opérationnelle consiste à dimensionner le système de dégrillage de manière à intercepter la fraction grossière avant qu’elle n’atteigne l’étape de clarification ou d’épaississement, et à gérer le point de collecte des sables comme un flux de déchets distinct, doté de son propre parcours de manutention, de stockage et d’élimination. Il ne s’agit pas d’une référence réglementaire, mais d’un critère de planification pratique fondé sur la différence entre les propriétés des matériaux et les exigences de traitement en aval. Les projets qui traitent la désensablage et la déshydratation des boues comme un processus unique et combiné se heurtent souvent à des problèmes de manutention lors de la mise en service, lorsque les solides mélangés ne se comportent pas comme l’aurait fait chacun des flux pris séparément.
Utiliser les données relatives aux matières solides pour dimensionner le prétraitement
L'hypothèse d'un grain conventionnel de 212 microns, de type SG 2,65, relève d'une convention utilisée dans la planification du traitement des eaux usées municipales et ne constitue pas une caractérisation de la boue issue de la fabrication de la pierre. L'utiliser comme base pour le dimensionnement du prétraitement dans une carrière, un atelier de découpe ou une installation de finition de surface de la pierre constitue une erreur de spécification qui aboutit à un système qui semble correctement conçu sur le papier, mais dont les performances sont insuffisantes dès le premier jour de fonctionnement.
En termes de conception, cela implique que le dimensionnement du prétraitement doit s'appuyer sur des données mesurées concernant les effluents provenant du flux de traitement réel. Cela signifie au minimum qu'il faut réaliser un essai de distribution granulométrique sur l'ensemble de la fraction des matières en suspension, et non se contenter d'une simple mesure globale des matières en suspension totales (TSS). La norme ISO 11923:1997 fournit la base méthodologique pour la caractérisation des matières en suspension par filtration, ce qui permet de déterminer la charge totale en matières solides que le prétraitement doit traiter. Une analyse granulométrique réalisée à partir de ce résultat permet d’identifier quelle fraction de la charge totale se situe dans la plage de rétention du système de dégrillage proposé et quelle fraction le traversera.
La vérification pratique à effectuer lors de l’acquisition et de la conception du système consiste à s’assurer que le cahier des charges relatif à l’élimination des grains abrasifs inclut une taille minimale de rétention des particules explicitement définie — et pas seulement un débit — et que cette taille de rétention spécifiée est comparée à la distribution granulométrique mesurée ou raisonnablement estimée dans l’effluent entrant. Un système défini uniquement par son débit hydraulique, sans garantie quant à la taille minimale des particules retenues, peut être correctement dimensionné pour le débit mais peut néanmoins laisser passer la majorité des grains abrasifs fins, comme si l’unité de prétraitement n’existait pas. Il est difficile de combler cette lacune une fois que le système est installé et en service, car l’intégration a posteriori d’un dispositif d’élimination des grains plus fins dans un schéma de traitement existant nécessite généralement d’importants travaux de génie civil et de modification de la tuyauterie qui n’avaient pas été prévus dans la conception initiale.
Intégrer l'élimination des impuretés dans les limites définies du système
L'élimination des impuretés est généralement décrite comme la première étape du traitement, mais son rôle en tant que limite du système est plus important que sa place dans un schéma de procédé. Une limite du système est une définition à la fois contractuelle et opérationnelle : elle définit l'état dans lequel se trouve le flux lorsqu'il quitte une opération unitaire pour entrer dans la suivante, et elle sert de base à la sélection, à la spécification et à la garantie des équipements en aval.
Lorsque l’élimination des sédiments est intégrée à un système de traitement sans pour autant être définie comme une limite formelle — avec une granulométrie d’effluent spécifiée et une efficacité de rétention confirmée —, la répartition des responsabilités devient ambiguë. Si un filtre-presse subit une usure accélérée de ses toiles et que l’élimination des sables a été supposée plutôt que spécifiée, la cause première ne peut être clairement établie. La garantie de performance du fournisseur du filtre-presse est établie en fonction d’une condition d’alimentation définie. Si cette condition n’a jamais été confirmée, la demande de garantie est difficile à justifier, et la résolution du problème incombe généralement à l’exploitant de l’installation plutôt qu’au fournisseur de l’équipement.
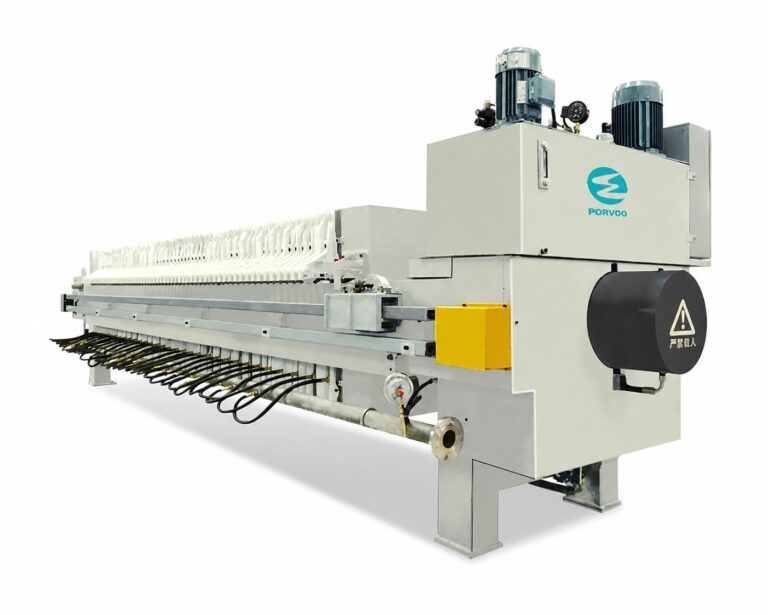
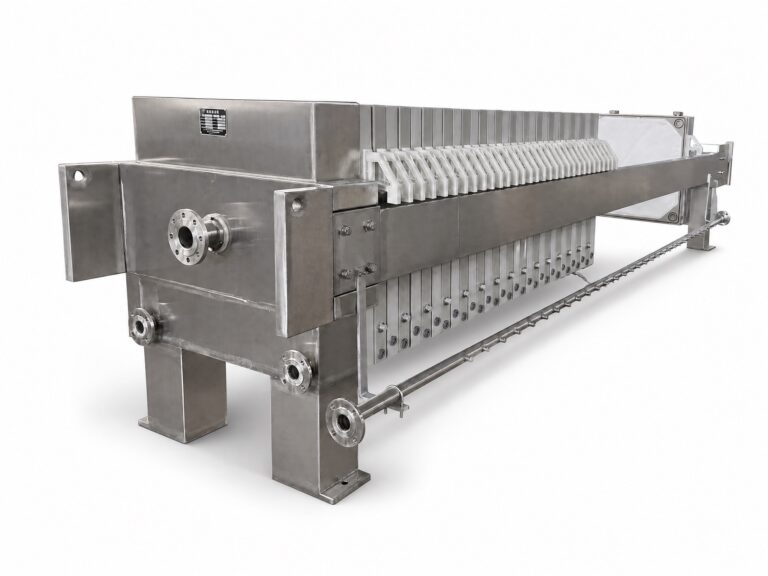
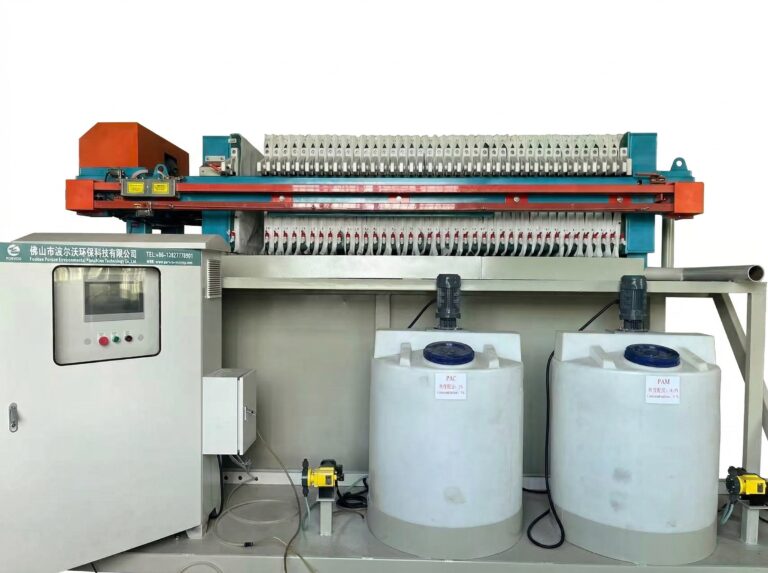
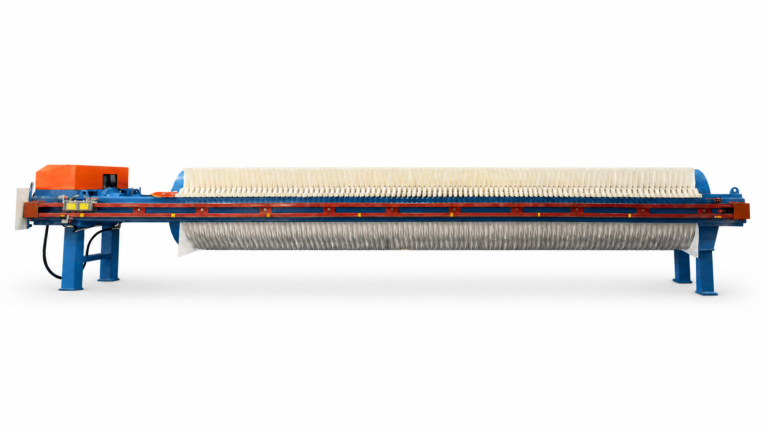
Pour les intégrateurs de projets et les équipes chargées des achats, l'exigence pratique consiste à inclure l'élimination des grains de sable dans le périmètre des travaux en tant qu'étape de prétraitement bien définie, avec un débit nominal spécifié, une taille minimale de capture des particules précisée et une qualité d'effluent confirmée, pour laquelle les équipements en aval ont été sélectionnés. Cette définition du périmètre doit figurer dans la documentation relative aux limites du système avant que les équipements en aval ne soient spécifiés, et non pas sous la forme d'un ajout a posteriori après l'achat des pompes et des presses. A Filtre-presse à plaques et cadres encastrés Le système spécifié pour la déshydratation des boues de roche est conçu pour un flux d'alimentation dont les particules solides grossières abrasives ont déjà été éliminées ; la limite du prétraitement fait partie des critères de sélection, et non d'un détail à confirmer ultérieurement.
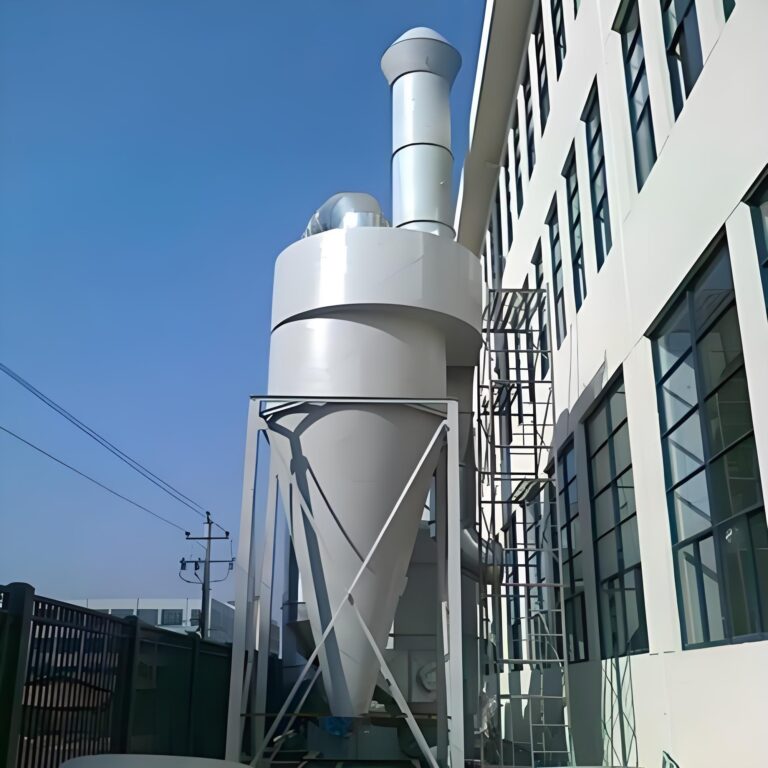
Pour obtenir des informations plus complètes sur les options technologiques et les aspects de conception propres à cette catégorie d'équipements, Guide complet sur l'élimination des particules grossières dans les installations industrielles aborde de manière plus approfondie les critères de sélection, le contexte d'application et la définition des performances.
La conclusion la plus concrète que l'on peut tirer de cet article est simple : n'acceptez pas un cahier des charges de dessablage défini uniquement en fonction de la capacité hydraulique, sans qu'une taille minimale de rétention des particules, adaptée aux caractéristiques réelles de vos eaux entrantes, ait été confirmée. Les eaux usées issues des boues de pierre présentent une distribution granulométrique pour laquelle les hypothèses conventionnelles des systèmes municipaux de dégrillage n’ont pas été conçues ; or, un système correctement dimensionné pour le débit mais mal dimensionné pour la taille des particules laissera passer la fraction fine abrasive à pleine concentration. Cette fraction est responsable des traces d’usure qui se manifestent par la suite sous forme de réparations prématurées des pompes, d’une durée de vie réduite des toiles filtrantes et de fuites au niveau des vannes — des problèmes coûteux à résoudre et dont il est difficile de retracer la cause une fois que les équipements en aval sont déjà installés.
Avant de finaliser le périmètre d’un prétraitement ou de lancer un appel d’offres, il convient de vérifier que des données mesurées ou représentatives de la granulométrie du flux de procédé ont bien été utilisées pour choisir la conception du système de désensablage, que le point de collecte des sables est défini comme un flux de gestion des déchets distinct de celui des boues de décantation et de pressage, et que l’état de l’effluent à la sortie du système de désensablage est consigné comme base de spécification pour chaque opération unitaire en aval. Ces trois vérifications constituent le minimum requis pour garantir la validité de la conception du reste du système.
Questions fréquemment posées
Q : Notre atelier de transformation de la pierre connaît une charge de travail très variable : des pics d'activité pendant les quarts de travail et une activité quasi nulle pendant la nuit. Cette variabilité a-t-elle une incidence sur le dimensionnement du système d'élimination des particules abrasives ?
R : Oui, et c’est l’une des situations où une spécification fondée uniquement sur la capacité hydraulique risque le plus d’échouer. L’efficacité de l’élimination des sédiments dépend du temps de séjour hydraulique et de conditions de débit contrôlées, et pas seulement du volume quotidien moyen. Un système dimensionné pour un débit moyen sera surchargé sur le plan hydraulique pendant les périodes de pointe de formation des sédiments, c'est-à-dire précisément lorsque la concentration en sédiments est également la plus élevée. Le dimensionnement doit être basé sur le débit instantané de pointe, et non sur le débit moyen, et le cahier des charges doit confirmer que les performances de rétention à la taille minimale de particules indiquée sont maintenues dans ces conditions de pointe — et pas seulement au point médian de conception.
Q : Une fois le système de dégrillage installé et mis en service, quel est le premier indicateur le plus utile permettant de vérifier qu'il fonctionne conformément aux spécifications ?
R : Le premier indicateur le plus clair est la fréquence d’entretien de la pompe en aval. Si les taux d’usure de la roue et les intervalles de remplacement des joints correspondent aux valeurs de référence du fabricant pour une utilisation avec de l’eau propre ou peu abrasive, cela signifie que le système de dégrillage fonctionne comme prévu. Si les taux d’usure sont élevés dès les premiers mois, cela indique que des particules abrasives parviennent jusqu’à la pompe — soit parce que le système de dégrillage n’est pas suffisamment performant, soit parce que la taille des particules capturées n’était pas adaptée à la distribution réelle des effluents entrants. Le suivi de la durée de vie des composants de la pompe dès sa mise en service, plutôt que d’attendre l’apparition d’une défaillance visible, vous fournit un indicateur de performance quantifiable directement lié à l’efficacité du prétraitement.
Q : Y a-t-il un seuil au-delà duquel il n'est tout simplement plus intéressant de cibler la fraction abrasive fine (particules inférieures à 75 microns) lors du prétraitement, et vaut-il mieux la traiter par des procédés chimiques ou de filtration en aval ?
R : Pour la plupart des applications impliquant des boues de pierre, tenter de retenir la fraction inférieure à 75 microns lors d’une étape de dégrillage n’est ni techniquement simple ni rentable : cette gamme relève de la clarification et du traitement chimique, et non du dégrillage mécanique. En pratique, la limite à respecter est la suivante : la dégrossage justifie son coût en protégeant les équipements contre la fraction abrasive de taille moyenne, comprise entre environ 75 et 500 microns, dont les particules sont suffisamment denses pour provoquer une usure accélérée, mais trop grossières pour être traitées de manière fiable par la seule addition de produits chimiques. En dessous de 75 microns, les particules se comportent davantage comme des solides colloïdaux ou des solides en suspension fins et réagissent à la floculation et à la sédimentation. Tenter d’étendre la dégrillage à cette gamme revient à surdimensionner l’étape de prétraitement, au détriment de l’encombrement et des coûts d’investissement, sans pour autant obtenir une réduction proportionnelle de l’usure en aval.
Q : Si le site dispose déjà d'un bassin de décantation ou d'un bassin de rétention en amont du bâtiment de traitement, cela peut-il remplacer une unité dédiée à l'élimination des sables ?
R : Un bassin de décantation élimine la fraction la plus grossière — les particules suffisamment grandes pour se déposer par simple gravité à faible vitesse —, mais il ne permet pas de contrôler de manière fiable la taille des particules présentes dans l’effluent qui en sort. Ce qui sort du bassin dépend de la géométrie de celui-ci, de la turbulence à l’entrée, du brassage par le vent et de la fréquence à laquelle les solides accumulés sont retirés. Aucune de ces variables n’est gérée en fonction d’une taille de particules de rétention définie. Une unité dédiée de désensablement garantit un état confirmé de l’effluent : une taille minimale de rétention spécifiée dans des conditions hydrauliques définies. Cette garantie est ce qu’exigent les garanties des équipements en aval et les limites du prétraitement. Un bassin de décantation en amont de la chaîne de traitement peut réduire la charge sur une unité de désensablement, ce qui peut influer sur son dimensionnement, mais il ne remplace pas la limite de système définie qu’établit une unité de désensablement.
Q : Pour une petite entreprise de fabrication disposant d'un budget d'investissement limité, est-il raisonnable de reporter la mise en place d'un système d'élimination des particules abrasives et de l'ajouter ultérieurement si des problèmes d'usure apparaissent ?
R : Il est techniquement possible de reporter la mise en place d’un système de dégrillage, mais cela comporte un risque financier spécifique qu’il convient de quantifier avant de prendre une décision. L’intégration a posteriori d’un système de dégrillage dans un processus existant nécessite généralement des modifications de génie civil — reconfiguration du puisard, modifications de la tuyauterie et encombrement supplémentaire — qui n’avaient pas été prévues dans la conception initiale. Ces coûts de mise à niveau sont presque toujours supérieurs au surcoût lié à l’intégration de l’unité dès la construction initiale. Plus concrètement, les dommages dus à l’usure qui s’accumulent avant la mise en place du système ne sont pas récupérables : les roues, les sièges de vannes et les toiles filtrantes déjà dégradés ne retrouvent pas leur état d’origine lorsque le système d’élimination des sables est ajouté. La question pratique n’est pas de savoir s’il faut reporter l’installation, mais si l’économie d’investissement réalisée lors de la mise en service est supérieure aux coûts de réparation et de mise à niveau prévus au cours des deux à trois premières années d’exploitation — et pour les applications impliquant des boues de roches abrasives, cette comparaison joue rarement en faveur du report.