Uma leitura da umidade proveniente de um filtro-prensa informa ao operador o que o filtro-prensa alcançou durante seu próprio ciclo, e não como o bolo de rejeitos se comportará depois de sair da máquina. Antes que o bolo de rejeitos seja transferido para uma esteira transportadora e encaminhado para um empilhamento a seco, a questão é se o material se mantém intacto, se solta facilmente e se resiste à transferência e ao armazenamento de curto prazo sem alterar o problema de manuseio que se destinava a resolver.
O bolo transportável é mais do que apenas um resultado de umidade
O teor de umidade é um valor único obtido nas condições operacionais específicas do filtro: uma determinada configuração das placas, tempo de ciclo e característica de alimentação. Ele não indica diretamente se o bolo se fragmentará, se desintegrará, se grudará na correia ou se manterá sua forma sob seu próprio peso depois de ser removido do filtro. Dois bolos com a mesma leitura de umidade podem se comportar de maneira diferente durante a transferência e o armazenamento se sua distribuição granulométrica, mineralogia ou condicionamento químico residual forem diferentes, pois a umidade é distribuída e retida de maneira diferente dependendo dessas propriedades.
Isso é importante porque um teste de manuseio não avalia a umidade; ele avalia o comportamento mecânico. Um bloco que atinge a meta de umidade na prensa ainda pode não ser descarregado de forma limpa, ainda pode sofrer segregação durante uma queda ou ainda pode perder a integridade estrutural se for manuseado novamente antes de ter tempo para se estabilizar. Quando o projeto trata a umidade como critério de aceitação e se limita a isso, o percurso posterior ainda não é verificado. Quando a umidade é tratada como um dos fatores, juntamente com o comportamento de descarga e transferência, o decisão de aceitação tem uma base que realmente corresponde ao que o sistema de transporte e empilhamento irá encontrar.
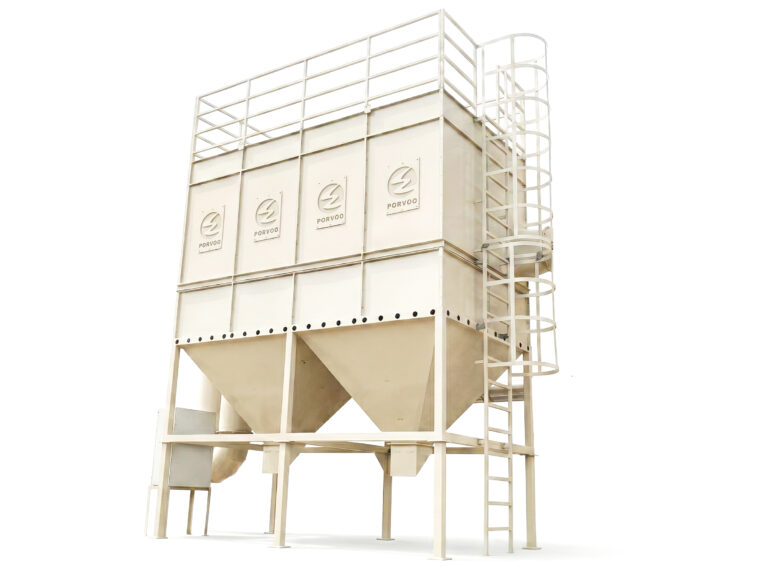
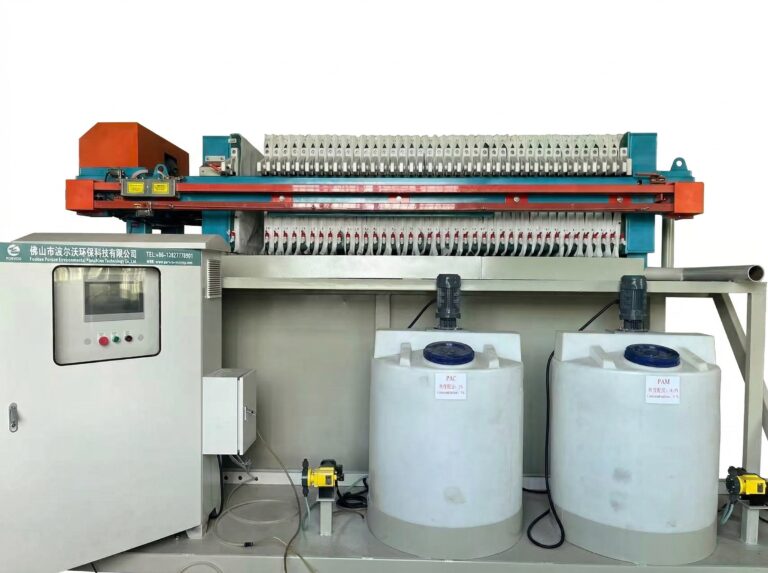
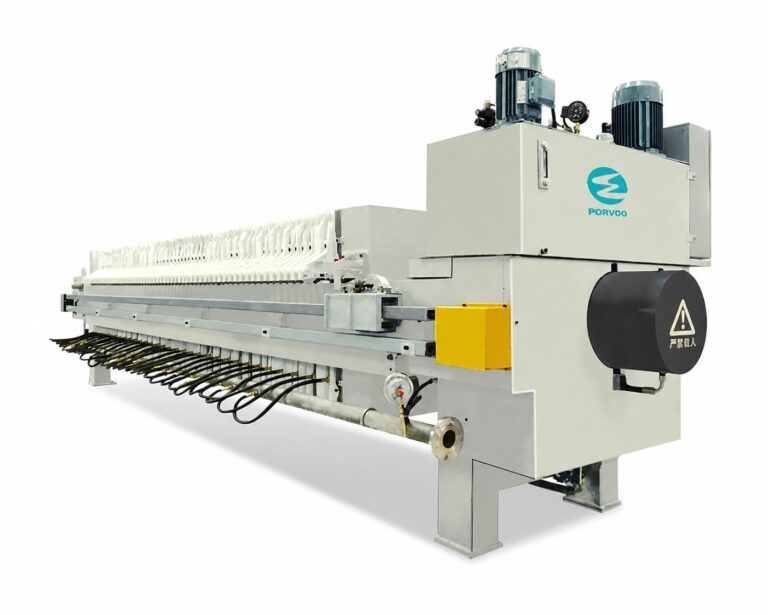
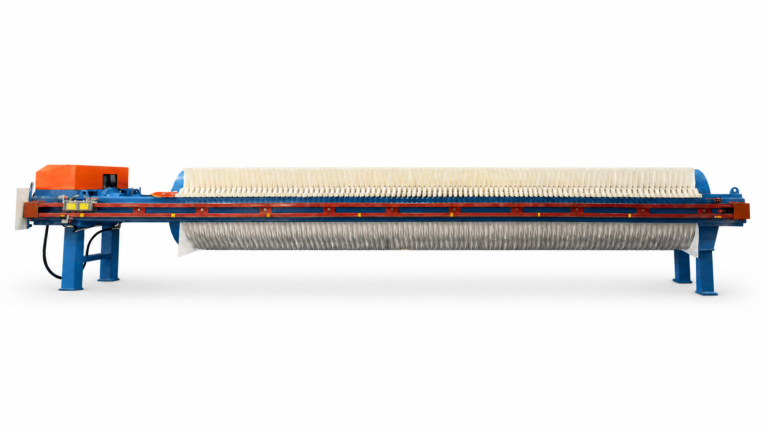
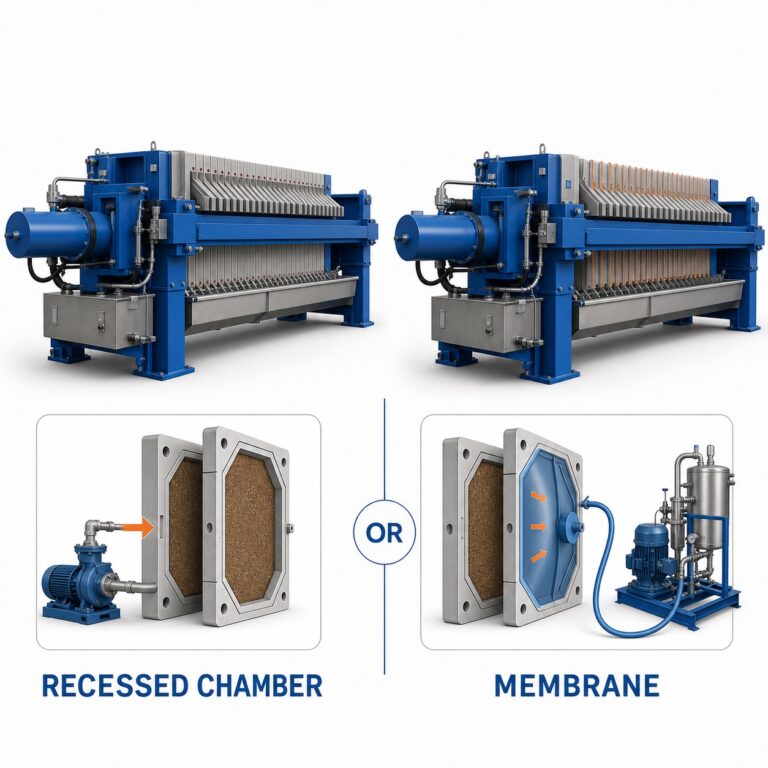
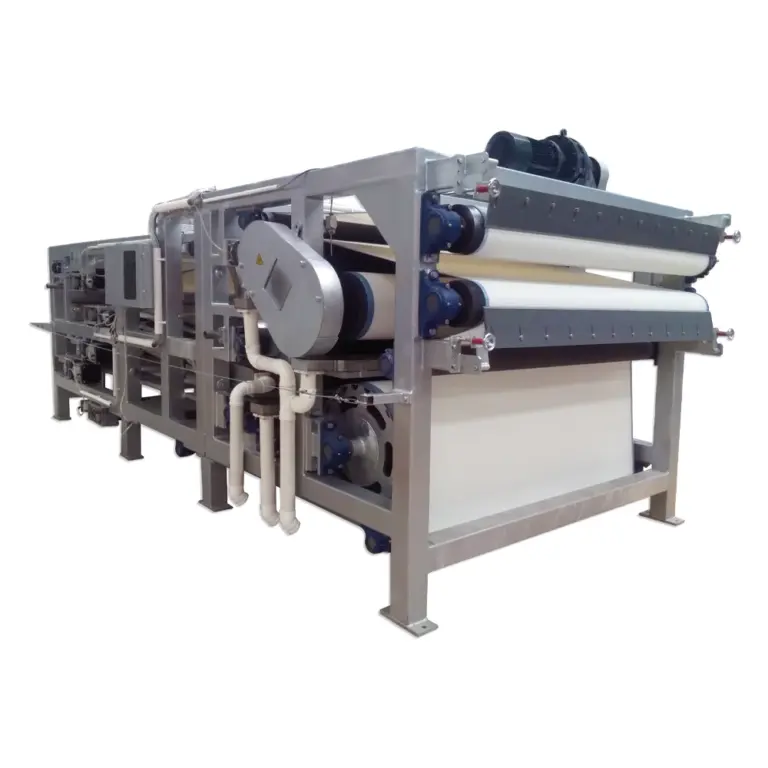
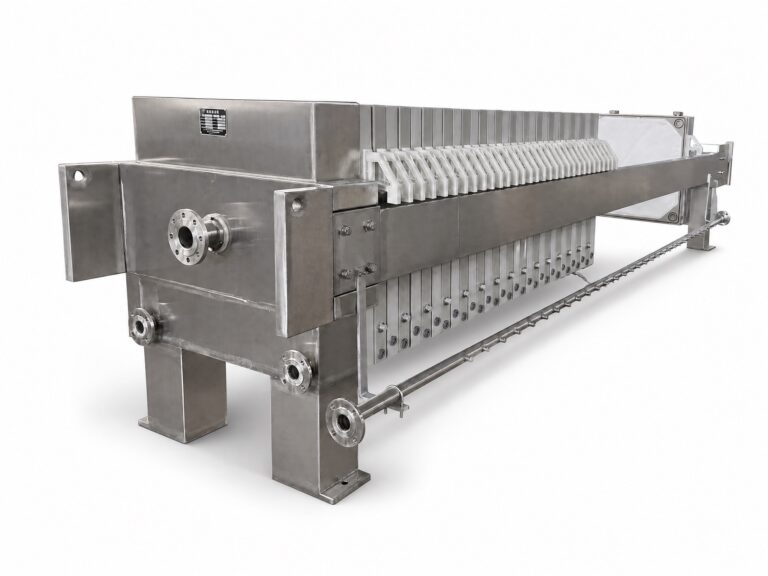
A consequência prática para a seleção do equipamento é que a configuração do filtro-prensa e os parâmetros do ciclo devem ser analisados em função do bolo que se espera que produzam para o processo específico, e não como uma meta isolada de desaguamento. A filtro prensa de membrana, um filtro prensa totalmente automático, e um filtro prensa de câmara embutida Cada uma delas pode ser configurada para influenciar de maneira diferente a estrutura do bolo e as características de desprendimento, e a escolha entre elas deve levar em conta como o bolo precisa se comportar ao sair da máquina, e não apenas o nível de umidade que ele pode atingir. Um comprador que esteja avaliando opções de prensas de filtro para rejeitos deve perguntar como se espera que uma determinada configuração afete o comportamento de descarga e manuseio para o material específico dos rejeitos, e não apenas qual porcentagem de umidade a configuração pode atingir em condições padrão.
Comportamentos de descarga e transferência a serem observados nos ensaios
A descarga é o primeiro momento em que as características de manuseio do bolo se tornam visíveis, independentemente de seu valor de umidade. À medida que o bolo sai do filtro, ele pode ser liberado de forma limpa, quebrar-se em fragmentos irregulares, sofrer cisalhamento ao longo de planos internos ou grudar nas superfícies das placas e no tecido. Cada um desses comportamentos tem uma implicação diferente para o equipamento e o processo a jusante: a liberação limpa permite um carregamento previsível na esteira transportadora, enquanto a aderência ou a fragmentação alteram o padrão de carregamento e podem introduzir material com uma consistência diferente daquela sugerida pelo resultado do teste de umidade.
Testes representativos significam testes com rejeitos que correspondam à composição e à variabilidade do material que a instalação realmente processará, e não uma amostra selecionada apenas por apresentar bom desempenho. Quando a mineralogia, o tamanho das partículas ou a química do processo dos rejeitos variam ao longo do corpo de minério ou ao longo do tempo, o comportamento do bolo na descarga pode variar de forma correspondente, mesmo que os parâmetros operacionais do filtro permaneçam constantes. Um teste em um único lote não determina o comportamento para toda a gama de materiais que a instalação encaminhará pelo mesmo equipamento.
O comportamento de transferência é o segundo ponto visível. À medida que o bolo se desloca do ponto de descarga para uma esteira transportadora ou para uma calha, ele pode continuar a se fragmentar, pode perder material que fica aderido às superfícies da esteira ou à estrutura e pode sofrer segregação, de modo que o material mais fino ou mais úmido se separe da fração mais grossa ou mais seca. O resíduo retido — material que adere à superfície da esteira transportadora em vez de ser descarregado no ponto pretendido — altera tanto os requisitos de limpeza quanto a consistência de umidade do material que efetivamente chega ao armazenamento ou à empilhagem.
Nenhum desses comportamentos pode ser inferido a partir de uma especificação de umidade. Eles precisam ser observados diretamente, com os rejeitos específicos que a instalação irá processar, na configuração prevista para uso. Quando um projeto substitui essa observação por uma meta de umidade, a decisão de aceitação se baseia no desempenho do filtro, e não no desempenho de todo o percurso do processo em relação ao bolo que o filtro produz.
Interfaces de transportadores, retorno de material e restrições nos pontos de transferência
A interface entre o ponto de descarga de um filtro e o primeiro transportador é um limite mecânico com suas próprias restrições, independente da configuração do filtro para atingir determinado objetivo. A geometria dessa interface — a distância que o bolo de filtro cai, como ele é guiado, com quais superfícies entra em contato — afeta em que medida o comportamento de descarga observado em um teste se mantém na transferência real. Um bolo de filtro que é descarregado de forma limpa em um teste controlado ainda pode gerar resíduos ou quebra no ponto de transferência se a geometria ou a velocidade desse ponto diferirem das condições do teste.
O acúmulo no ponto de transferência altera duas coisas simultaneamente: reduz a proporção de torta entregue ao destino pretendido com a umidade e consistência testadas em ensaios e introduz acúmulo de material no próprio ponto de transferência, o que traz suas próprias implicações em termos de manuseio e acesso. Quando o trajeto da esteira transportadora de uma instalação inclui vários pontos de transferência, cada um deles é um local onde o comportamento do bolo pode divergir novamente do que foi observado a montante, pois a velocidade da esteira, a altura de queda e o ângulo de carga variam de acordo com o local.
É por isso que o fornecedor do filtro e o projetista do transportador ou do empilhador precisam se coordenar com base no mesmo material representativo e no mesmo trajeto pretendido, em vez de avaliar o rendimento do filtro em relação a uma especificação genérica. O filtro determina que tipo de bolo é produzido; o projeto do transportador e do ponto de transferência determina o que acontece com esse bolo em seu caminho até o armazenamento ou empilhamento. O comportamento aceitável do manuseio deve ser definido em conjunto entre essas duas áreas, pois nenhuma delas, por si só, determina se o trajeto completo funciona conforme o pretendido. Um comprador que especifique um filtro-prensa para torta de rejeitos deve confirmar, com o projetista do transportador, quais geometria de interface e condições de transferência a torta realmente encontrará antes de considerar qualquer teste de descarga em ponto único como representativo de todo o percurso.
Exposição ao armazenamento e alterações antes da colocação
O bolo que passou no teste de descarga e transferência ainda enfrenta uma condição adicional: o armazenamento de curto prazo antes de chegar ao local de colocação. O armazenamento expõe o bolo ao tempo, a uma possível drenagem, à temperatura e às condições climáticas, caso seja ao ar livre, e a perturbações decorrentes do manuseio, caso o bolo seja empilhado, movimentado ou recuperado antes da colocação. Cada uma dessas condições pode alterar a distribuição de umidade do bolo, sua resistência estrutural e seu comportamento de liberação em relação ao que foi medido imediatamente após a descarga.
Quando o tempo de armazenamento é curto e as condições são controladas, o comportamento do bolo no momento da colocação pode se assemelhar bastante ao observado na descarga e na transferência. Quando o armazenamento é prolongado, ou quando o bolo é exposto à drenagem ou às intempéries, a umidade pode se redistribuir dentro da pilha, as camadas superficiais podem secar ou formar crosta enquanto o material interno permanece mais úmido, e a coesão do bolo pode se alterar de maneiras que afetam seu comportamento quando ele é recuperado e transportado para o ponto de empilhamento. Um bolo que se comportou de maneira previsível ao sair diretamente da esteira transportadora não é necessariamente representativo do mesmo bolo após um intervalo de armazenamento.
Isso significa que um teste de manuseio que termina no ponto de transferência não testou todo o trajeto que o projeto realmente pretende utilizar, caso o armazenamento faça parte desse trajeto. Os testes representativos precisam incluir as condições e a duração de armazenamento previstas pelo projeto, utilizando os mesmos rejeitos empregados nas etapas anteriores do teste, de modo que qualquer alteração no comportamento de manuseio — incluindo variações na umidade, resistência ou comportamento de liberação — se torne visível antes que a instalação se comprometa com uma sequência de armazenamento e colocação. Nos casos em que o projeto ainda não possa definir as condições de armazenamento pretendidas, essa definição em si é uma informação necessária para o projeto do teste, antes que os efeitos do armazenamento possam ser avaliados de forma significativa.
Entradas de empilhamento a seco pertencentes a entidades externas ao pacote de filtragem
| Dados no nível do projeto | Conexão de decisão | Limite da evidência |
|---|---|---|
| Projeto de transportadores e empilhamento | Define o comportamento de manobra aceitável para a rota selecionada | O filtro, por si só, não consegue determinar se a instalação está totalmente pronta |
| Classificação do material | Deve ser confirmado de acordo com os requisitos aplicáveis do projeto antes do encaminhamento do bolo | Um teste de manuseio não determina a classificação exigida |
| Requisitos de drenagem | É necessário que a participação no projeto seja confirmada antes que a rota do bolo seja aceita | O desempenho do filtro, por si só, não resolve as obrigações de drenagem do projeto |
| Requisitos de armazenamento | É preciso levar em conta a exposição e o comportamento do material durante o armazenamento antes da colocação | Um resultado de descarga não determina a adequação do armazenamento |
| Obrigações de descarte ou reutilização | É preciso confirmar antes de definir o trajeto final da entrega do bolo | A umidade do bolo ou seu comportamento durante o manuseio não determinam se ele é adequado para descarte ou reutilização |
| Gestão do ciclo de vida, monitoramento e encerramento de rejeitos | Define as decisões de risco em nível de unidade, além da produção de bolos | O dimensionamento ou os testes dos filtros não garantem a conformidade total da instalação |
Um filtro-prensa produz bolo; ele não define uma instalação de empilhamento a seco. As decisões que determinam se o bolo pode ser colocado, como deve ser classificado, que tipo de drenagem requer, como deve ser armazenado e quais obrigações de descarte ou reutilização se aplicam estão todas fora do escopo do filtro-prensa, embora a qualidade da produção do filtro interaja com cada uma delas.
A classificação de materiais é um exemplo: o bolo de rejeitos pode estar sujeito a requisitos de classificação que determinam como ele pode ser manuseado, armazenado ou descartado, e esses requisitos são definidos pelo marco regulatório ou local aplicável ao projeto, e não pelo desempenho do filtro. Um teste de manuseio que demonstre bom comportamento de descarga e transferência não comprova que o material atenda à classificação exigida; essa confirmação deve vir do próprio processo de conformidade do projeto.
As obrigações relativas à drenagem, ao armazenamento e ao descarte ou reutilização seguem o mesmo padrão. Cada uma delas depende de decisões tomadas no âmbito do projeto — o projeto da instalação de empilhamento, seu contexto regulatório, o uso final pretendido para o material — que um fornecedor de prensas de filtro não está em posição de resolver. O Padrão Global do PNUMA para a Gestão de Rejeitos define as considerações mais amplas relativas à governança, ao monitoramento e ao encerramento que se aplicam ao longo de todo o ciclo de vida de uma instalação de rejeitos, as quais têm um escopo diferente do dimensionamento de filtros ou dos testes de manuseio de torta e não são determinadas por nenhum desses fatores.
O que o pacote de filtragem realmente contribui são evidências definidas e representativas sobre o bolo que produz: comportamento de descarga, comportamento de transferência e resposta de armazenamento nas condições testadas. Essas evidências constituem um insumo de que as equipes de engenharia e conformidade do projeto precisam ao confirmarem a classificação, o projeto de drenagem e os requisitos de armazenamento e descarte — elas não substituem essas confirmações. Quando um projeto fornece as características de seus rejeitos, o percurso pretendido e as condições de armazenamento a um fornecedor de prensas de filtro, como a Porvoo, para análise da configuração ou da cotação, essas informações ajudam a definir um filtro e uma interface de manuseio do bolo adequados ao percurso pretendido; no entanto, as decisões relativas à classificação, drenagem e descarte continuam sendo de responsabilidade do próprio projeto, que deve confirmá-las de acordo com os requisitos aplicáveis.
Teste de aceitação da rota completa de manuseio de bolos
| Trial segment | Evidence to observe with representative tailings | Limite de decisão |
|---|---|---|
| Filter discharge | Cake release behavior, sticking, and breakup as cake leaves the filter | Establishes discharge behavior for the tested material and configuration, not full-route readiness |
| Transfer on the intended route | Sticking, breakup, carryback, and segregation during transfer | Shows how the tested cake behaves on the selected transfer route; acceptance still depends on the conveyor and stacking design |
| Short-term storage before placement | Changes in moisture variability, strength, release behavior, and handling after storage exposure | Shows behavior under the tested exposure, not an unconditional storage or placement guarantee |
| Placement on the selected stacking route | Handling behavior at the point where cake enters the selected placement route | Supports a route-specific decision only when the stacking design’s requirements are defined |
| Complete route review | Results from discharge, transfer, short-term storage, and placement considered together | Accept only against project-specific criteria jointly defined for the complete route and applicable requirements |
The discharge, transfer, and storage behaviors described separately above only answer the title’s question when they are evaluated together, against the specific route the project intends to build. A trial that confirms good discharge behavior but does not test the intended transfer geometry, or that tests transfer but omits the storage interval the project actually plans to use, leaves gaps that a single moisture result cannot close.
A complete route trial uses representative tailings at every stage — the same material characteristics the facility will process, not a selected favorable sample — and carries that material through discharge, transfer on the intended route, short-term storage under the conditions the project expects, and placement at the selected stacking point. Observing each stage with the same material allows the project to see whether behavior that looked acceptable at discharge persists through transfer and storage, or whether it changes in ways that affect the placement decision.
O Ficha técnica da EPA sobre tecnologia de biossólidos: prensas de filtro com placas recuadas describes discharge interfaces, the support conditions a cake-handling interface needs, and the value of representative testing in a comparable mechanical context, though its basis is municipal biosolids and its findings do not transfer numerically to tailings cake. The relevant point it supports is the general principle that discharge interfaces and representative testing are integral to evaluating cake-handling performance, not an assumption about tailings-specific outcomes.
Where each stage of the trial is evaluated against the conveyor and stacking design’s own requirements, rather than against the filter’s moisture specification alone, the project has a basis for a route-specific acceptance decision. Where the stacking design’s requirements are not yet defined, the trial results describe how the tested cake behaves under tested conditions, but they cannot yet support an acceptance decision for the complete route, because that decision depends on criteria the stacking design has not yet set. The project team’s task is to define those criteria jointly with the trial evidence, considering discharge, transfer, storage, and placement together, against the applicable requirements that govern how the material can be classified, drained, stored, and ultimately disposed of or reused.
Perguntas frequentes
Q: Can a single cake-moisture result be used to approve conveyor handling?
A: No. Treat moisture as one measurement within a handling trial, then judge it alongside moisture variability and observed release, sticking, breakup, carryback, and segregation on the intended route.
Q: What should be defined before the cake-handling trial begins?
A: Define the representative tailings, intended transfer route, expected short-term storage exposure, selected placement route, and project-specific acceptance criteria. This keeps the trial focused on the complete handling route rather than filter discharge alone.
Q: Does clean release from the filter mean the cake is ready for dry stacking?
A: No. Clean release supports only the discharge decision; the cake must also be observed during transfer, short-term storage, and placement, with the results checked against the selected conveyor and stacking design.
Q: Who should set the acceptance criteria for cake handling?
A: Set them jointly with the conveyor and stacking design requirements before the trial. The criteria should connect each route segment to the behavior that matters there and keep acceptance limited to the tested material, configuration, and exposure.
Q: What project checks remain after a successful handling trial?
A: Confirm material classification, drainage and storage requirements, disposal or reuse obligations, and the applicable lifecycle governance, monitoring, and closure requirements. A successful handling trial does not establish those project-level decisions or complete facility conformance.