As instalações de processamento de rochas que instalam uma prensa de desaguamento baseada exclusivamente em metas de umidade do bolo muitas vezes só descobrem o verdadeiro problema após o comissionamento: telas entupidas logo na primeira semana de produção, tempos de ciclo bem acima das estimativas de rendimento ou filtrado que não pode retornar ao processo porque a capacidade do clarificador nunca foi especificada. Cada uma dessas falhas acarreta um custo concreto — tempo de inatividade não planejado, substituição acelerada dos tecidos ou um problema de encaminhamento de águas residuais que exige a adaptação do equipamento a um layout que já havia sido finalizado. A decisão que evita a maior parte disso não é a escolha da prensa em si, mas a caracterização da concentração de sólidos na alimentação e da variabilidade da pasta antes mesmo de se iniciar qualquer discussão sobre dimensionamento. Analisar as seções abaixo ajudará você a definir o que a prensa realmente precisa processar, como adequá-la às suas restrições de rendimento e descarte, e onde é mais provável que o ciclo falhe durante a operação.
Definir a variabilidade dos sólidos e da pasta na alimentação antes da seleção da prensa
Três fatores determinam consistentemente a escolha da prensa para lodo de pedra, acima de todos os outros parâmetros: a resistência à abrasão do material alimentado, o volume diário de lodo e as especificações da bomba de alimentação. Qualquer erro na escolha de um desses fatores gera um problema que não pode ser totalmente corrigido por meio de ajustes operacionais após a instalação.
A resistência à abrasão da pasta não é uniforme entre os diferentes tipos de pedra. O pó de granito contém quartzo e feldspato — ambos minerais duros e angulares que aceleram o desgaste de todas as superfícies molhadas no circuito de desaguamento. As pastas de mármore e calcário são mais macias e mais compressíveis, o que afeta não apenas a seleção da bomba e do pano, mas também a forma como o bolo se forma e se solta. Tratar a pasta de granito como equivalente a uma pasta de pedra mais macia ao especificar telas e bombas de alimentação é um atalho comum na escolha de fornecedores que se torna evidente com a falha prematura das telas e o desgaste das vedações das bombas nos primeiros meses de operação.
O volume diário de lodo deve ser quantificado em condições de pico de produção, e não com base na produtividade média. Uma prensa dimensionada para uma carga média de sólidos funcionará de forma ineficiente durante os picos de produção — exigindo intervenção do operador — ou atrasará a descarga do bolo o suficiente para causar acúmulo no reservatório de lodo a montante. Se a produção ocorrer em vários turnos ou se as linhas de produção operarem com intensidades diferentes ao longo do dia, essa variabilidade precisa ser mapeada antes do dimensionamento.
A seleção da bomba de alimentação está diretamente ligada tanto à resistência à abrasão quanto à concentração da pasta. Uma estratégia prática de alimentação que melhora a filtrabilidade em pastas de maior concentração consiste em iniciar com uma pressão de alimentação mais baixa, permitindo que uma camada de partículas macias se deposite e atue como meio de filtragem primário antes que a pressão seja aumentada. Trata-se de um detalhe operacional, não de um requisito universal, mas significa que a bomba de alimentação deve ser capaz de fornecer vazão controlada a baixa pressão no início de cada ciclo — o que nem todos os tipos de bomba conseguem fazer bem em condições de polpa abrasiva. Confirmar a compatibilidade da bomba com essa abordagem na fase de pré-seleção evita a necessidade de uma adaptação do sistema de controle posteriormente.
Ajustar o volume da câmara, a área de filtragem e o tempo de ciclo
O volume da câmara e a área de filtração determinam a quantidade de bolo que a prensa pode reter por ciclo; o tempo de ciclo determina quantos ciclos são possíveis por turno. Desalinhar qualquer um desses fatores com sua necessidade diária de produção significa operar a prensa além de sua carga nominal ou colocar em operação capacidade adicional que você não pode justificar perante o departamento de compras.
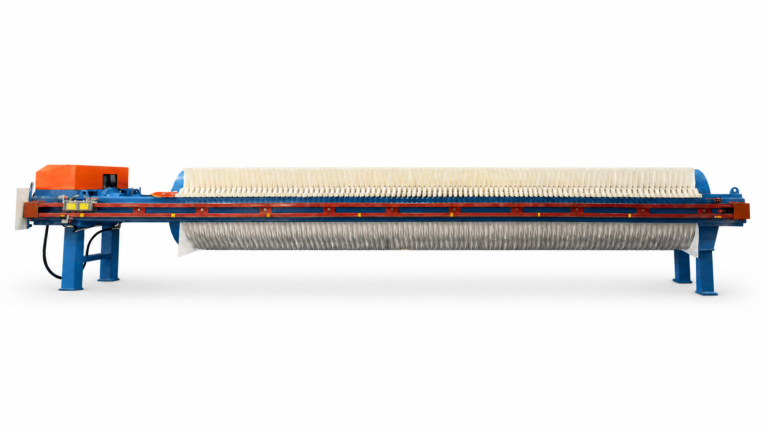
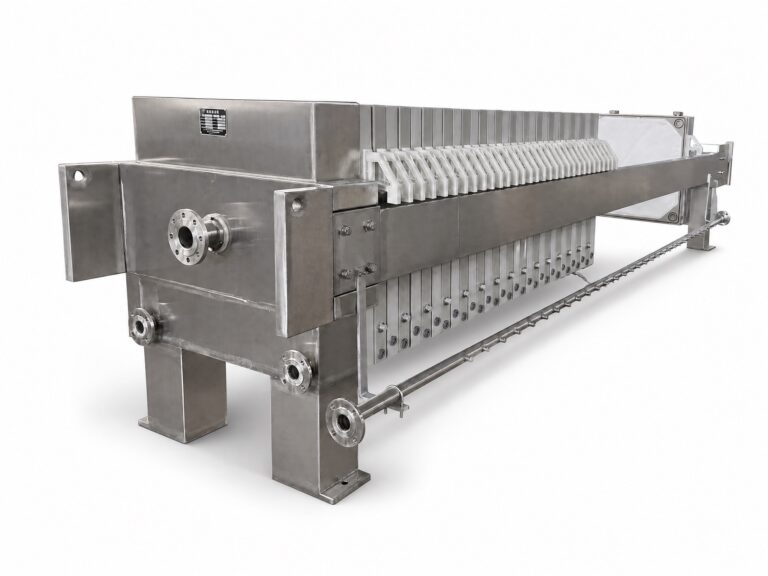
Na prática, as capacidades das prensas variam de aproximadamente 2 a 200 pés cúbicos, com tamanhos de placas de 470 mm a 1.500 mm. Para operações de pedra que geram grandes volumes contínuos de lodo, uma prensa de filtro de câmara com abertura rápida é geralmente a configuração adequada — ela minimiza o tempo entre a descarga e o início do próximo ciclo. Para operações com lotes de tamanhos variáveis, uma placa de apoio permite ajustar a capacidade de retenção da câmara sem a necessidade de substituir a prensa, o que proporciona certa flexibilidade quando a composição da produção muda.
O tempo de ciclo em aplicações com pasta de rocha é significativamente influenciado pela forma como a pressão de alimentação é aumentada gradualmente. Um aumento gradual da pressão — geralmente estruturado em quatro incrementos, da pressão baixa até a pressão operacional total — permite que a camada inicial do bolo se forme a uma pressão diferencial mais baixa, reduzindo o risco de obstrução do tecido antes que o bolo se estabeleça. Um indicador prático para avaliar a conclusão do enchimento é o comportamento da bomba de diafragma: quando os intervalos entre impulsos se estendem de 30 a 60 segundos, a câmara está se aproximando da capacidade máxima e a pressão começará a aumentar sem que haja mais filtração significativa.
| Aspecto | Valor-chave/Opção | Significado prático |
|---|---|---|
| Faixa de volume da câmara | 2–200 pés cúbicos (placas de 470–1.500 mm) | Estabelece limites de capacidade para o volume diário de lodo |
| Prensa de filtro de placa com câmara de abertura rápida | Adequado para tratamento contínuo de grandes volumes | Escolha para operações de alto rendimento |
| Placa de apoio | Altera a capacidade de retenção | Adapta a prensa a tamanhos variáveis de lotes sem a necessidade de substituição |
| Indicador do ciclo da bomba de diafragma | Um intervalo de 30 a 60 segundos entre as contrações indica que o abdominais está completo | Fornece um gatilho claro para a conclusão do preenchimento |
| Controle de pressão em etapas | Rampa automática de 25, 50, 75 e 100 psi | Controla a taxa de enchimento, o tempo de ciclo e a formação inicial do bolo |
A consequência de subestimar o tempo de ciclo é sutil, mas significativa. Se o tempo de ciclo for maior do que o previsto durante o dimensionamento, o número de ciclos por turno diminui e a produtividade diária fica aquém do esperado. As equipes costumam reagir aumentando a pressão de alimentação para acelerar o enchimento — o que é justamente a ação que causa o entupimento do tecido em polpas abrasivas. Confirmar um tempo de ciclo realista com base nas características de filtrabilidade da sua polpa, e não apenas na capacidade da prensa, é o que permite sanar essa lacuna antes da instalação.
Decida para onde o filtrado retorna ou é submetido a um novo tratamento
O direcionamento do filtrado é uma decisão que deve ser definida antes da seleção da prensa, e não depois. Se for adiada, o resultado mais comum é que o filtrado seja temporariamente direcionado para um tanque de retenção ou para o escoamento durante o comissionamento — e esse arranjo temporário se torne permanente, pois o clarificador e o equipamento de dosagem necessários para a reutilização nunca foram incluídos no escopo original.
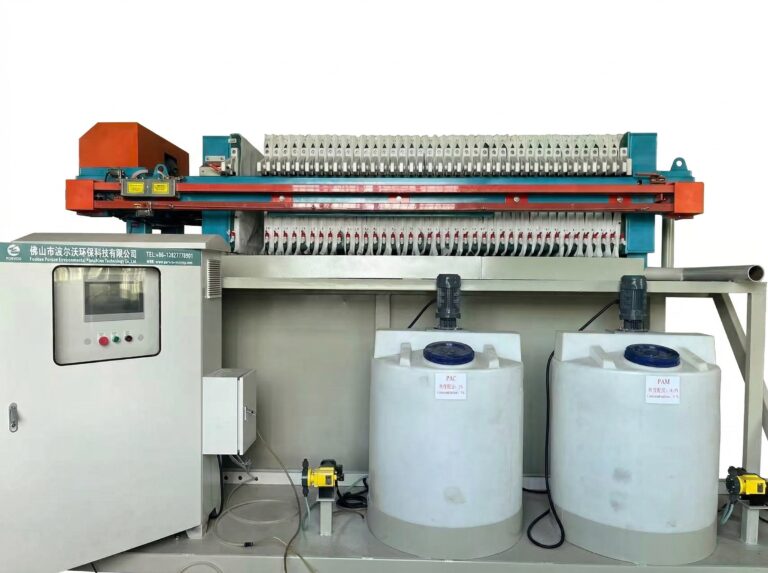
Para operações com polpa de pedra que visam a descarga líquida zero ou a reutilização de água em circuito fechado, o filtrado do filtro-prensa pode retornar diretamente às linhas de produção. No entanto, esse resultado depende de um processo completo a montante: a dosagem de floculante e a capacidade do clarificador devem ser integradas antes do filtro-prensa, e precisam ser dimensionadas com base na geração máxima de polpa, e não no fluxo médio. Dimensionar esses elementos com base em condições médias cria uma situação em que a qualidade do filtrado se degrada durante picos de produção, a turbidez ultrapassa o que o processo pode tolerar e a reutilização é interrompida — exigindo que o operador desvie o filtrado e notifique a equipe de balanço hídrico. Trata-se de uma solução alternativa dependente do operador para contornar uma falha no projeto.
A turbidez do filtrado deve ser verificada como parte da aceitação do comissionamento. A norma ISO 7027-1:2016 fornece um quadro de referência para testes de medição de turbidez que pode ser utilizado para definir o limite de clareza a partir do qual o filtrado é elegível para retorno ao processo. Trata-se de uma referência prática para testes, e não de um requisito de conformidade regulatória — porém, o uso de uma base de medição definida, em vez de uma verificação visual, confere ao critério de aceitação uma precisão justificável.
Quando o filtrado não pode ser devolvido diretamente — devido ao tipo de rocha ou aos aditivos de corte que afetam a composição química —, a alternativa é uma etapa de tratamento secundário antes da descarga ou reutilização. Essa etapa requer que se reserve capacidade e espaço no projeto antes da instalação da prensa. Adaptá-la posteriormente em uma área da planta já concluída é significativamente mais caro do que projetá-la desde o início.
Para obter mais informações sobre a integração do retorno do filtrado e do roteamento do tratamento à operação completa da prensa, Gerenciamento de filtrado em operações de filtro-prensa aborda as considerações mais amplas sobre o projeto de circuitos.
Defina o nível de umidade do bolo de acordo com o método de descarte e manuseio
O erro mais comum nas especificações de desaguamento é definir primeiro uma meta de umidade do bolo e, em seguida, perguntar qual prensa pode atingi-la. A sequência mais confiável é determinar primeiro o método de descarte ou manuseio, depois calcular o limite máximo de umidade que torne esse método viável e, por fim, selecionar a prensa e as etapas do processo que permitam atingir esse limite nas condições reais da pasta.
Um filtro-prensa operando a 100 psi pode proporcionar uma melhoria na desaguamento de até aproximadamente cinco vezes maior do que uma caixa de drenagem por gravidade em condições comparáveis — mas esse valor depende das condições e não deve ser considerado uma especificação garantida para todos os tipos de lama de pedra. A compressibilidade da lama, a distribuição granulométrica e a concentração de sólidos afetam o grau de secagem do bolo que pode ser alcançado. Se uma empresa de descarte exigir que o bolo tenha um teor de umidade inferior a um limite específico para fins de classificação para transporte ou aceitação em aterro, esse limite deve ser confirmado com base em uma amostra representativa da lama, e não presumido a partir de dados gerais do equipamento.
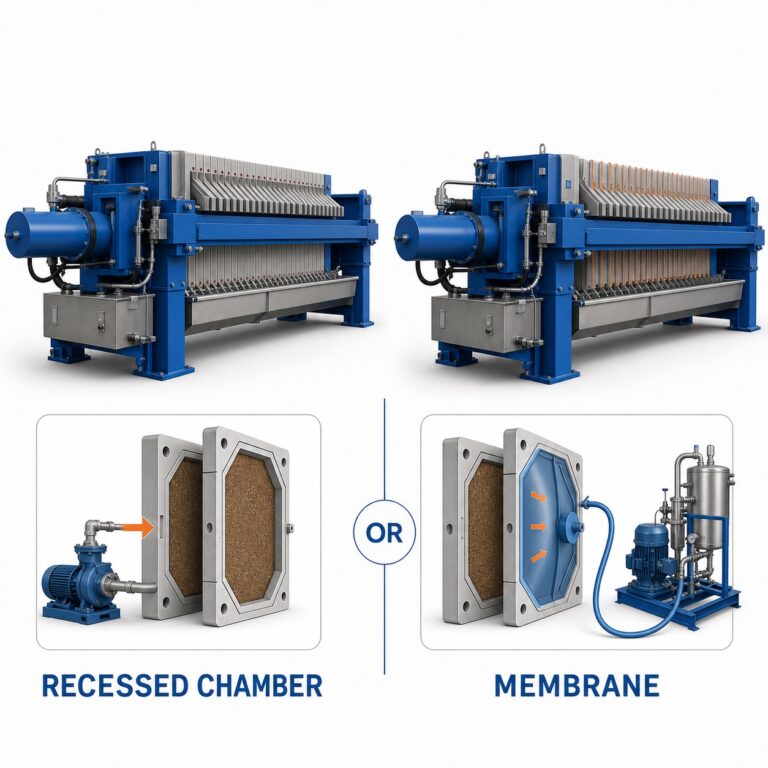
Duas etapas do processo podem aumentar a secagem do bolo além da filtração básica. Uma etapa de sopro de ar, realizada antes da abertura da câmara, remove o líquido livre remanescente no bolo — reduzindo a umidade superficial e minimizando o gotejamento durante a descarga. A filtro prensa de membrana aplica a extrusão por diafragma após o ciclo inicial de filtração, expelindo a água intersticial do bolo sob uma pressão efetiva mais elevada. Ambas as opções aumentam o tempo de ciclo; portanto, o benefício em termos de secura do bolo deve ser ponderado em relação ao impacto na produtividade ao calcular seu volume diário.
| Método / Equipamento | Como isso afeta a umidade | Implicações do descarte |
|---|---|---|
| Prensa de filtro a 100 psi x caixa de gravidade | Melhoria de até 5 vezes na desaguagem | Um bolo mais seco reduz os custos de transporte e descarte |
| Etapa de purga de ar | Drena o líquido livre antes da abertura da câmara | Uma maior secagem reduz o gotejamento e melhora o manuseio |
| Prensa de membrana de alta pressão | A força de extrusão drena a água intersticial | Teor de umidade extremamente baixo para atender a requisitos rigorosos de descarte |
| Infraestrutura de manuseio (pernas longas, rampa, contêineres, passarelas) | Despeja o bolo em tambores, sacos e contêineres roll-off | Determina a consistência necessária do bolo e o fluxo de trabalho |
A infraestrutura de manuseio é a parte dessa decisão que a maioria das equipes subestima. Um bolo mais seco e denso descarregado de uma prensa de membrana requer um sistema de recepção — calha, caçamba, contêiner roll-off ou transportador — capaz de suportar seu peso e consistência sem criar um gargalo na descarga. Se a configuração de manuseio do bolo for projetada para um bolo mais úmido e solto proveniente de uma prensa de placas recuadas e a prensa for então atualizada para uma configuração de membrana, o sistema de manuseio a jusante muitas vezes não consegue acompanhar o ritmo. Esse descompasso causa um acúmulo em todo o ciclo de desaguamento, o que é o resultado oposto ao que se pretendia com a atualização.
Planejar a limpeza dos tecidos e o gerenciamento do desgaste por abrasão
Cada risco de falha na desaguagem de polpa de rocha tem uma origem específica, e compreender o que o causa — em vez de simplesmente especificar tecidos de alta resistência como uma contramedida geral — é o que faz a diferença entre uma prensa que atinge as metas de disponibilidade e outra que requer intervenção a cada poucos dias.
A alta pressão inicial de alimentação é a causa controlável mais comum do entupimento do tecido. Quando a pressão é muito alta no início do enchimento, as partículas finas de pedra se compactam diretamente contra a superfície do tecido antes que uma camada protetora de bolo se forme. Essa camada inicial densa restringe o fluxo do filtrado e obriga a ciclos de limpeza mais frequentes. A contramedida é o controle de pressão em etapas — confirmado antes da transferência — e não apenas a especificação de um tecido mais resistente. A especificação do tecido e a sequência de aumento gradual da pressão devem ser combinadas.
| Risco / Problema | Por que é importante | O que esclarecer |
|---|---|---|
| Tecido de vedação para alta pressão inicial de alimentação | Acumula resíduos densos, restringe o fluxo e obriga a limpezas frequentes | Confirme a sequência de aumento gradual da pressão de alimentação e as especificações do tecido para a baixa pressão inicial |
| Pó abrasivo de granito (quartzo, feldspato) | Acelera o desgaste das bombas e dos tecidos filtrantes | Especifique bombas de alimentação resistentes ao desgaste e tecidos para serviços pesados |
| Corrosão do tubo de alimentação central | O material frágil sofre corrosão sob a ação dos componentes químicos da pasta | Verifique a resistência do material da tubulação em relação à corrosividade da pasta |
| Necessidade de limpeza automática | A desaguagem frequente exige a lavagem contínua do tecido | Verificar a disponibilidade do sistema automático de lavagem de tecidos na prensa selecionada |
O teor de quartzo e feldspato da pasta de granito gera uma carga abrasiva adicional que, com o tempo, afeta tanto as peças em contato com o fluido da bomba de alimentação quanto a estrutura do tecido filtrante. Tecidos filtrantes para serviços pesados são adequados, mas a escolha deve levar em conta a angularidade e a concentração das partículas, e não apenas a carga total de sólidos. As especificações da bomba de alimentação resistentes ao desgaste e o material do tecido filtrante devem ser confirmados com base na mineralogia real da pedra que está sendo processada.
O conjunto do tubo de alimentação central é um ponto de desgaste menos visível, mas de grande importância. Se o material do tubo não for adequado à agressividade química da pasta — incluindo qualquer fluido de corte ou composição química de aditivos —, a corrosão se acelera na superfície interna do tubo, causando, eventualmente, vazamentos ou falha estrutural na prensa. Isso é particularmente relevante para operações com múltiplas pedras, nas quais a composição química da pasta varia de acordo com a série de produção.
Para operações que realizam ciclos de desaguamento frequentes ou contínuos, um sistema automático de lavagem de telas torna-se uma ferramenta de gestão de manutenção, e não apenas um recurso de conveniência. Sem ele, a frequência de limpeza das telas em serviços com polpa abrasiva gera uma carga de trabalho recorrente e acarreta o risco de qualidade de limpeza inconsistente, dependendo da disponibilidade do operador. Se o sistema selecionado filtro prensa de placa e estrutura rebaixada A configuração não inclui a lavagem automática de tecidos como padrão; portanto, a confirmação de sua disponibilidade como opção — bem como os requisitos de espaço para a estrutura de lavagem — deve ocorrer durante a especificação, e não durante o comissionamento.
Incluir armazenamento de lodo para atender aos picos de produção
O filtro-prensa não pode operar continuamente durante a produção se a geração de lama for irregular — e, na maioria das instalações de processamento de pedra, é assim mesmo. A produção da linha de serragem, o uso de água de resfriamento e os turnos de trabalho criam períodos de maior e menor geração de lama. Sem um tanque-tampão de lama a montante do filtro-prensa, as opções durante um período de pico de geração são ou sobrecarregar o filtro-prensa ou desviar a lama para um armazenamento temporário que não foi projetado para essa finalidade.
O dimensionamento do armazenamento de lodo deve ser tratado como uma função de duas variáveis: a diferença entre a taxa de geração máxima de lodo e a capacidade de produção da prensa, e a duração dos períodos de pico de produção. Se a prensa puder lidar com o volume médio diário, mas a geração de pico ficar de 40 a 50 por cento acima da média por duas a três horas por turno, o tanque tampão precisa ter capacidade suficiente para absorver esse excesso sem forçar uma extensão não planejada do ciclo ou a utilização de uma segunda prensa que só seria necessária parte do tempo.
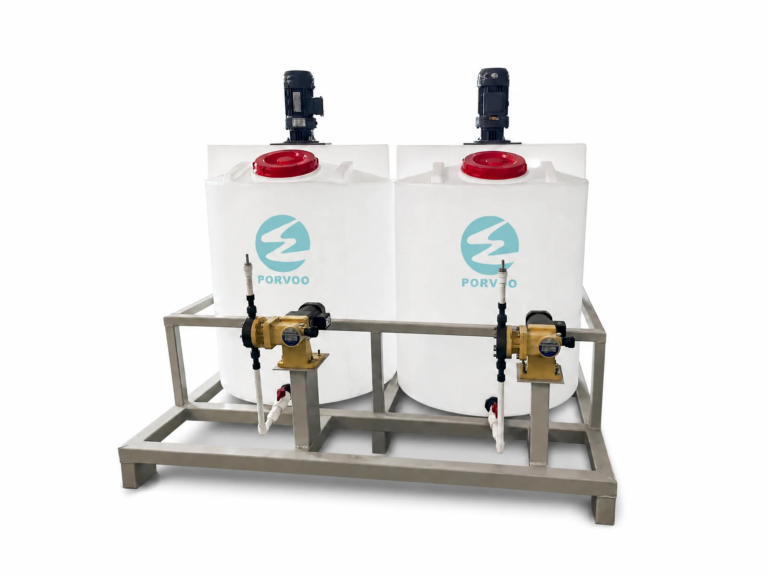
Há um benefício secundário do armazenamento em tanque tampão adequado que é menos discutido na fase de projeto: ele permite que a prensa opere com uma concentração consistente de sólidos, em vez de receber uma alimentação altamente variável. A pasta que permanece em um tanque bem misturado tende a atingir uma concentração mais uniforme do que a pasta alimentada diretamente das serras em operação. Essa consistência reduz a variabilidade entre ciclos na formação do bolo, o que, por sua vez, estabiliza o desempenho do pano e torna os intervalos de manutenção preventiva mais previsíveis. Projetar o tanque tampão com um agitador de rotação lenta e uma conexão de bomba montada na parte inferior é um detalhe prático de configuração que contribui para esse resultado, embora o dimensionamento específico do equipamento deva ser confirmado com base no perfil real de geração da instalação.
Avaliar a drenagem com base na estabilidade total do circuito
Uma prensa que produz um bolo seco, mas que opera com trocas constantes de tela, substituições frequentes de vedações de bombas e intervenção do operador a cada pico do ciclo não é um sistema de desaguamento estável — é um problema de desaguamento que está sendo gerenciado de forma reativa. Avaliar a prensa apenas com base na umidade do bolo não leva em conta o comportamento cumulativo do sistema, que determina se o investimento realmente mantém seu desempenho ao longo do tempo.
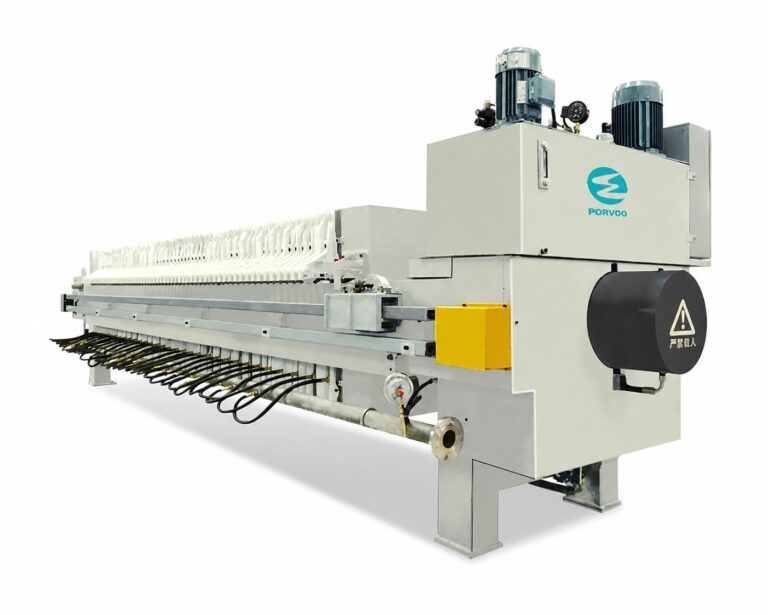
A estabilidade do circuito depende de como vários parâmetros se mantêm em equilíbrio simultaneamente: secagem do bolo, vida útil do tecido, taxa de desgaste da bomba, tempo do operador por ciclo e confiabilidade do ciclo sob condições variáveis de alimentação. Um desligamento de segurança por pressão hidráulica — que desliga a prensa caso a pressão de fixação caia abaixo do mínimo necessário para vedar as câmaras — é um exemplo de um intertravamento específico que impede que um modo comum de falha (vazamento por placas mal fixadas) cause paradas não planejadas. Trata-se de um detalhe do processo, não de uma garantia abrangente de segurança, mas sua presença indica uma arquitetura de controle voltada para a prevenção do tipo de falhas intermitentes que comprometem a confiabilidade do circuito.
| Característica / Benefício | Impacto na estabilidade |
|---|---|
| Desligamento de segurança por baixa pressão hidráulica | Evita vazamentos caso a pressão de fixação seja insuficiente, evitando paradas não planejadas |
| Produção de bolo de secador | Reduz o custo de descarte e simplifica o manuseio |
| Redução do tempo de trabalho do operador | Reduz a dependência da mão de obra e os erros humanos |
| Maior durabilidade do tecido | Menos substituições reduzem o tempo de inatividade e os custos com consumíveis |
| Maior vida útil da bomba | Protege a bomba de alimentação contra o desgaste abrasivo, prolongando os intervalos de manutenção |
A implicação prática para as equipes de aquisição e comissionamento é que os critérios de aceitação devem abranger mais do que apenas a claridade do filtrado e a umidade do bolo em um único ponto de teste. O estado do tecido após um número definido de ciclos, os intervalos de inspeção da vedação da bomba e a consistência do tempo de ciclo em uma faixa representativa de concentrações de polpa são indicadores de se o circuito se manterá em bom estado. Esses são resultados operacionais relatados com base na prática de uso do equipamento, e não garantias de desempenho certificadas — mas incluí-los na documentação de aceitação fornece à equipe uma base para responsabilizar o fornecedor além da entrega inicial.
Para ter uma visão mais ampla de como a seleção da prensa se integra ao ciclo de gestão de lodo, Tratamento de lodo com prensas de filtro: Melhores práticas abrange a manutenção e a lógica operacional para diferentes tipos de lodo.
A ação mais importante na fase pré-aquisição de um sistema de desaguamento de polpa de pedra não é a escolha do modelo da prensa — é definir a caracterização dos sólidos de alimentação, a taxa máxima de geração de lodo e os requisitos de descarte do bolo com detalhes suficientes para que o dimensionamento da prensa, o armazenamento tampão, o encaminhamento do filtrado e as especificações do tecido possam ser confirmados antes da realização do pedido. Uma prensa selecionada com base apenas nas metas de umidade do bolo, sem esses dados, provavelmente será subdimensionada para cargas de pico ou terá especificações excessivas, o que criará gargalos no manuseio nas etapas posteriores do processo.
Antes de emitir uma solicitação de cotação (RFQ), deve-se confirmar o seguinte: concentração representativa de sólidos na pasta e mineralogia das partículas; volume diário e no horário de pico do lodo; o limite máximo de umidade imposto pela sua empresa contratada para descarte ou transporte; os requisitos de qualidade do filtrado para elegibilidade à reutilização; e a configuração de lavagem do tecido disponível na prensa proposta. Cada um desses aspectos define uma parte diferente do sistema — e uma lacuna em qualquer um deles geralmente surge como um problema de comissionamento, e não como uma observação na revisão do projeto.
Perguntas frequentes
P: O que acontece se nossa unidade de processamento de pedras trabalhar com vários tipos de pedras com mineralogias diferentes — a configuração única da prensa ainda é válida?
R: Uma única prensa pode processar misturas de diferentes tipos de rochas, mas a configuração deve ser especificada com base na pasta mais exigente da mistura, e não em uma média. O teor de quartzo e feldspato do granito define o nível mínimo de abrasão para as peças molhadas da bomba, a seleção do tecido e o material do tubo de alimentação central. Se pedras mais macias, como mármore ou calcário, também forem processadas, os tempos de ciclo e o comportamento da formação do bolo variarão a cada lote — o que significa que o sistema de controle e a frequência de lavagem do tecido precisam ser ajustados para essa variabilidade, e não para um perfil fixo de polpa. Tratar a prensa como uma instalação de condição única quando a composição química da alimentação muda a cada lote de produção é a suposição de projeto mais suscetível de resultar em desgaste prematuro ou qualidade inconsistente do bolo.
P: Se a empresa contratada para o descarte alterar seu limite de umidade depois que a prensa já estiver instalada, existe uma opção viável de atualização?
R: Sim, mas a viabilidade depende do que foi especificado na instalação. Uma prensa de placas embutidas muitas vezes pode ser complementada com um estágio de compressão por membrana, caso a estrutura e o sistema hidráulico tenham sido projetados levando em conta essa atualização — mas, se a prensa foi dimensionada sem essa margem de manobra, a adaptação de placas de diafragma em uma estrutura existente fica limitada pela geometria da câmara e pela capacidade hidráulica. O fator mais limitante geralmente é o manuseio a jusante: uma prensa de membrana produz um bolo mais denso e pesado, que requer um sistema de descarga e contenção capaz de lidar com essa consistência. Se a configuração da rampa de recepção, do contêiner ou do contêiner roll-off tiver sido dimensionada para um bolo mais úmido, o gargalo no manuseio anulará a melhoria na umidade. Confirmar a compatibilidade da atualização com o fornecedor antes da aquisição inicial é significativamente mais barato do que descobrir a restrição depois que a empreiteira revisar seus critérios de aceitação.
P: Em que ponto a adição de uma etapa de prensagem por membrana deixa de compensar a perda de tempo de ciclo?
R: O ponto de equilíbrio depende especificamente do seu volume diário e da economia do descarte, mas a condição geral em que a prensagem por membrana deixa de ser vantajosa é quando a redução de umidade que ela proporciona não altera a classificação de descarte nem a faixa de custo de transporte. Se o seu bolo já se qualifica para a categoria de descarte de menor custo no nível de umidade alcançado por uma prensa de placas recuadas, o tempo de ciclo adicional decorrente da extrusão por diafragma reduz a produtividade diária sem gerar uma economia de custo correspondente. O cálculo muda se a sua empresa contratada para descarte cobrar por peso — caso em que um bolo mais seco reduz diretamente o custo de descarte por ciclo — ou se a qualidade do filtrado melhorar o suficiente na etapa de prensagem para aumentar a elegibilidade para reutilização. Comparar o impacto do tempo de ciclo com sua taxa real de descarte e o valor da reutilização do filtrado, utilizando amostras representativas da pasta em vez de dados gerais do equipamento, é o que produz uma resposta fundamentada para a sua operação específica.
P: Como os critérios de aceitação devem ser estruturados se o fornecedor não puder garantir a umidade do bolo em toda a gama de concentrações de pasta que produzimos?
R: Os critérios de aceitação devem ser baseados em indicadores operacionais, e não em uma medição pontual de umidade. Defina uma faixa de concentração — abrangendo, no mínimo, as condições médias e de pico da pasta — e exija que o tempo de ciclo, o estado do tecido e a umidade do bolo sejam registrados em toda essa faixa durante o comissionamento. Se a prensa funcionar dentro das especificações na concentração média, mas o tempo de ciclo ou a umidade se deteriorarem significativamente quando a concentração de sólidos na alimentação atingir o pico, esse desvio deve acionar um plano de correção definido, e não apenas uma anotação. Incluir no documento de aceitação as condições do tecido após um número definido de ciclos e os intervalos de inspeção das vedações das bombas fornece à equipe uma base para avaliar se a estabilidade do circuito se mantém após a entrega inicial, em vez de descobrir a deterioração somente quando os custos de manutenção começarem a aumentar.
P: O layout de nossas instalações já está definido — quais são os equipamentos a montante mínimos que não podemos omitir sem comprometer o circuito de desaguamento?
R: Dois elementos são imprescindíveis para a integridade do circuito, independentemente das restrições de layout: um tanque-tampão de lodo a montante da prensa e um trajeto definido para o filtrado com capacidade especificada. Sem o armazenamento em tanque-tampão, os picos de geração de lama forçam a sobrealimentação da prensa ou o desvio da lama para um reservatório não controlado — o que, em ambos os casos, introduz a variabilidade na alimentação que desestabiliza o desempenho do pano e a consistência do ciclo. Sem um trajeto pré-definido para o filtrado — seja o retorno direto ao processo ou o tratamento secundário antes da descarga —, o filtrado será, por padrão, desviado temporariamente durante o comissionamento, e esse arranjo geralmente se torna permanente. A dosagem de floculante e a capacidade do clarificador devem ser incluídas no trajeto do filtrado se a reutilização for a meta; dimensioná-las para o fluxo médio, em vez da geração de pico, cria a mesma falha de qualidade causada por picos de fluxo que um tanque-tampão se destina a evitar no lado dos sólidos. Se o layout não puder acomodar ambos, esclareça qual restrição é fixa e reprojete em torno dela antes da aquisição, não durante a instalação.